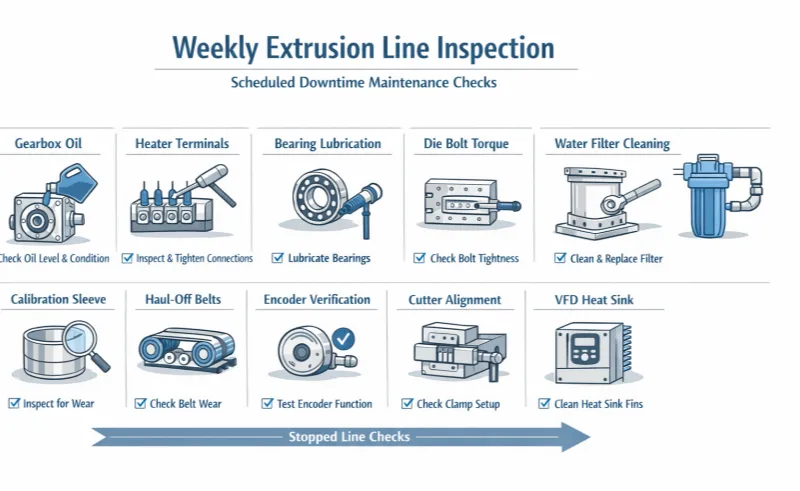
Las revisiones semanales requieren que la línea esté detenida o reducida de forma segura. Use cambios de matriz, cambios de material o huecos planificados de producción. El objetivo es detectar desgaste antes de que se convierta en defecto.
Respuesta rápida
| Frecuencia | Objetivo | Comprobaciones típicas |
|---|---|---|
| Diario | Confirmar que la línea sigue estable | Enfriamiento de garganta, temperaturas reales, presión de fundido, labio de matriz, agua de enfriamiento, agarre del arrastre, corte, ventilación de gabinete y alarmas. |
| Semanal | Revisar puntos de desgaste con la línea parada | Aceite de reductor, terminales de calefactores, pernos de matriz, filtros de agua, sellos de vacío, bandas, cuchillas, disipadores VFD y bornes. |
| Mensual | Registrar tendencias para reemplazos planificados | Holgura tornillo/cilindro, temperatura del reductor, aislamiento del motor, bomba de vacío, calidad de agua, respuesta de accionamientos y respaldo de parámetros. |
El checklist no reemplaza el diagnóstico. Si el defecto ya es visible, use la guía de diagnóstico de extrusión plástica para ubicar la causa por síntoma y estación.
Qué cubre el checklist
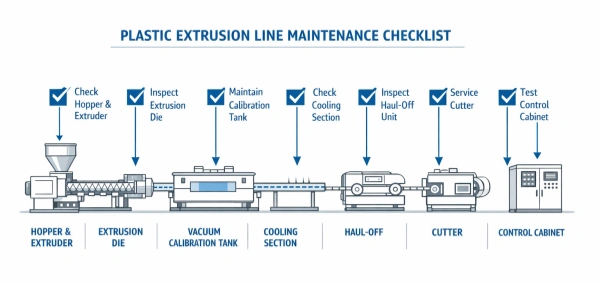
El mantenimiento debe revisar seis zonas: extrusora, matriz/adaptador, enfriamiento/calibración, arrastre, cortadora y controles eléctricos. Por eso el enfoque principal es la línea completa. Si la página se limita a la extrusora, deja fuera causas reales de paradas: vacío inestable, enfriamiento insuficiente, error de encoder, filtros obstruidos o gabinete sobrecalentado.
Revisiones diarias
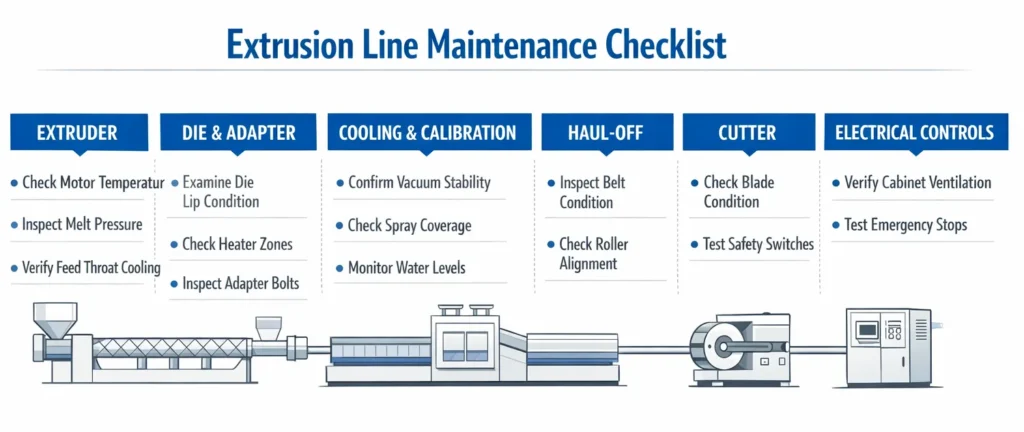
| Estación | Revisión diaria | Riesgo si se omite |
|---|---|---|
| Extrusora | Escuchar motor/reductor y comparar temperaturas reales con setpoints. | Desgaste, acoplamiento flojo o calefactor fallando. |
| Alimentación | Confirmar flujo de agua en garganta y retorno tibio. | Pellets blandos, puenteo, fluctuación de salida o falta de alimentación. |
| Fundido | Registrar presión a velocidad fija de tornillo. | Aumento por filtro/matriz cargados o caída por pérdida de alimentación. |
| Matriz | Revisar labio y unión adaptador-matriz. | Rayas, puntos negros, fuga de material y variación de pared. |
| Enfriamiento | Revisar nivel, temperatura, sprays, vacío y sellos. | Deformación, ovalidad y defectos mal diagnosticados. |
| Arrastre | Revisar contacto de bandas, presión y velocidad indicada. | Deslizamiento, marcas o dimensión inestable. |
| Corte | Revisar cuchilla, pinza y sincronización. | Rebabas, cortes inclinados y longitud variable. |
| Controles | Revisar alarmas, ventiladores y paro de emergencia. | Fallas VFD, paradas no planificadas o riesgo de seguridad. |
Revisiones semanales
Use una revisión semanal para detectar desgaste incipiente antes de que se convierta en defecto o paro.
| Área | Tarea semanal | Razón de mantenimiento |
|---|---|---|
| Reductor y accionamiento | Revisar nivel y color del aceite, tensión de correas o estado del acoplamiento. | Espuma, aceite oscuro o vibración indican desgaste que terminará en calor y pérdida de salida. |
| Calefactores del cilindro | Inspeccionar terminales de bandas calefactoras y decoloración del cableado. | Terminales flojos o corroídos aumentan resistencia, consumo de corriente y fallas de calefactor. |
| Limpieza tornillo/cilindro | Revisar historial de purga y residuos de cambios de material. | El polímero residual se degrada y contamina la siguiente corrida; la limpieza profunda pertenece a limpieza del tornillo y cilindro de la extrusora. |
| Matriz y adaptador | Verificar algunos pernos con torque y revisar superficies de sellado. | Los ciclos térmicos aflojan pernos y causan fugas o desequilibrio de flujo. |
| Circuito de agua | Limpiar coladores, filtros y boquillas de spray. | El flujo restringido reduce capacidad de enfriamiento y crea defectos que parecen problema de matriz o material. |
| Tanque de vacío | Inspeccionar sellos y superficies de calibración. | Los operadores suelen compensar sellos con más carga de bomba hasta que el proceso se vuelve inestable. |
| Arrastre | Medir desgaste de bandas y verificar señal del encoder. | Errores pequeños de velocidad afectan directamente dimensión y longitud de corte. |
| Cortadora | Afilar o reemplazar cuchillas y revisar alineación de pinza. | Una cuchilla sin filo aumenta la fuerza de corte y estresa el mecanismo. |
| Gabinete eléctrico | Limpiar disipadores VFD, apretar terminales de muestra y revisar tierra. | Polvo y vibración causan fallas intermitentes difíciles de diagnosticar durante producción. |
Registros mensuales
| Registro mensual | Uso |
|---|---|
| Holgura tornillo/cilindro | Planificar reemplazo antes de que caigan salida y calidad de fundido. |
| Temperatura del reductor bajo carga | Detectar desgaste o degradación de lubricante. |
| Aislamiento del motor | Evitar quemado por humedad o degradación. |
| Rendimiento de bomba de vacío | Verificar pérdida de capacidad por aceite, paletas o sellos. |
| Delta-T y calidad de agua | Explicar pérdida gradual de enfriamiento. |
| Variación de longitud de corte | Detectar deriva de encoder, sensor o servo. |
| Respaldo PLC/HMI/VFD | Evitar días de reprogramación tras reemplazo de controlador. |
Mantenimiento preventivo estacional
El checklist estándar debe ajustarse cuando cambian las condiciones de fábrica.
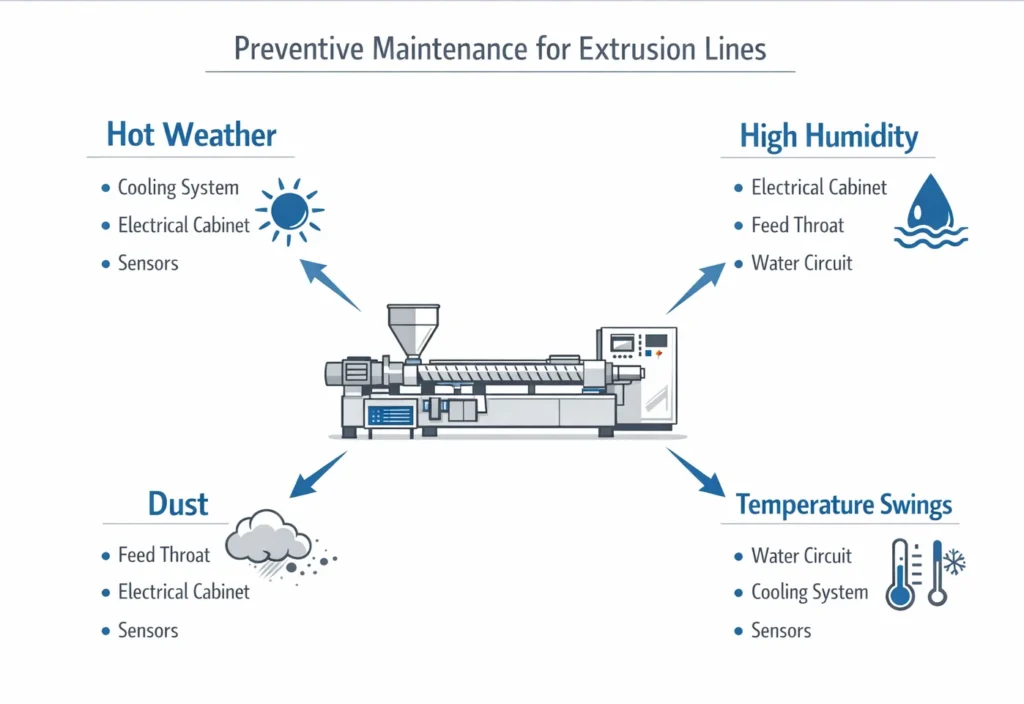
- Calor: confirme temperatura real del agua, capacidad del chiller, enfriamiento de garganta y temperatura del gabinete.
- Humedad: evite condensación en gabinetes, proteja matrices contra óxido y controle mejor el secado de resina.
- Polvo: acorte intervalos de limpieza de filtros, sensores, encoders y puntos de lubricación.
- Cambios día-noche: agregue tiempo de estabilización térmica y revise conexiones afectadas por ciclos térmicos.
Elementos que más se pasan por alto
| Elemento | Por qué importa |
|---|---|
| Enfriamiento de garganta | Puede detener la alimentación en minutos. |
| Filtros de gabinete | Causan alarmas VFD y paradas por temperatura. |
| Sellos de vacío | Reducen estabilidad dimensional. |
| Filtros de agua | Crean pérdida de enfriamiento antes de que falle la bomba. |
| Labio de matriz | Genera rayas, puntos negros y marcas superficiales. |
| Respaldo de parámetros | Un controlador fallado sin respaldo actual convierte un reemplazo de hardware en una parada larga. |
Mantenimiento vs diagnóstico
Use esta separación para mantener claro el límite entre prevención y diagnóstico.
| Situación | Use |
|---|---|
| No hay defecto visible, pero las lecturas empiezan a desviarse | Este checklist de mantenimiento. |
| Los cambios de material dejan riesgo de contaminación | limpieza del tornillo y cilindro de la extrusora. |
| La matriz se retira para limpieza, almacenamiento o inspección | Mantenimiento de matriz de extrusión. |
| Ya hay burbujas, puntos negros, variación de pared, baja salida o mal corte | Diagnóstico de extrusión plástica. |
| Necesita intervalos de mantenimiento específicos después de la puesta en marcha | Mantenimiento tras la puesta en marcha. |
Cuando los registros de mantenimiento apuntan siempre a la misma estación, la pregunta puede pasar del mantenimiento a la configuración: las líneas de extrusión de plástico a medida de Jinxin muestran cómo cada línea se define alrededor del producto, de modo que una desviación recurrente pueda compararse con el alcance real del equipo.
FAQ
¿Es checklist de línea o de extrusora?
Es de línea completa. La extrusora está incluida, pero también matriz, enfriamiento, arrastre, corte y controles.
¿Qué revisión diaria tiene más valor?
Enfriamiento de garganta y tendencia de presión de fundido. Son rápidas y revelan problemas antes de la parada.
¿Cómo reduce paradas?
Convierte desviaciones ocultas en trabajo planificado: presión, temperatura, enfriamiento, velocidad y desgaste se corrigen antes de fallar.
Jason Shen
Fundador e ingeniero principal, Jinxin ExtruderJason Shen dirige los proyectos de líneas de extrusión monohusillo de Jinxin Extruder, con experiencia práctica en configuración de máquinas, ajuste de herramental, pruebas en fábrica y solución de problemas de extrusión.
Consulta
Envíe los requisitos de su línea
Para una cotización precisa, incluya el producto objetivo, material, rango de dimensiones, producción esperada, tensión de fábrica y cualquier plano o muestra disponible.