Una línea de extrusión de torniquetes de TPE es una línea de producción completa monohusillo que convierte compuesto de TPE base SEBS modificado en bandas elásticas planas para torniquetes sin látex, vendas de Esmarch y bandas médicas de TPE. Jinxin proporciona la línea completa configurada — no torniquetes terminados, no una línea de inmersión en látex y no una máquina autónoma.
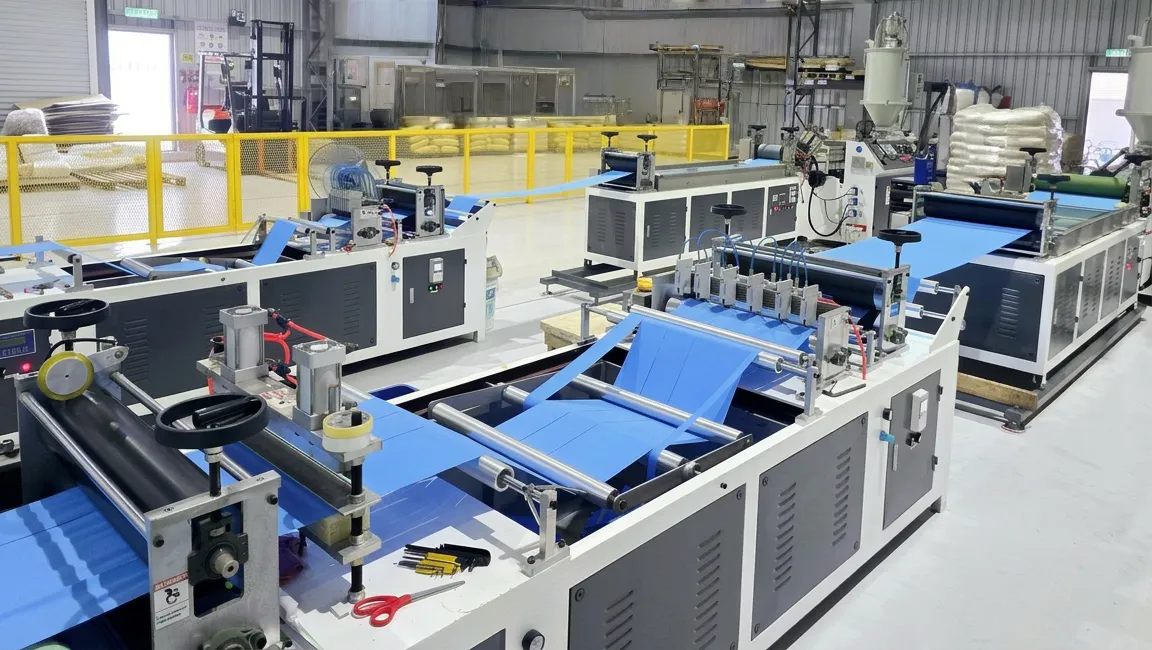
Línea de extrusión de torniquetes de TPE
Línea de Extrusión de Torniquetes de TPE para la producción de vendas de Esmarch y bandas médicas de TPE
Línea completa de extrusión de bandas de TPE para torniquetes médicos sin látex, vendas de Esmarch y bandas médicas de TPE a medida.
Configurada con extrusión de TPE, calandrado de dos rodillos, acumulación en recorrido W, corte en tiras y corte por microperforación, luego probada en fábrica con el compuesto del comprador cuando está disponible.
Información rápida — Línea de Extrusión de Torniquetes de TPE
Campo Referencia
Tipo de línea Línea de extrusión de torniquetes de TPE / línea de extrusión de bandas de TPE
Productos terminados Bandas de torniquete sin látex, rollos de venda de Esmarch y bandas médicas de TPE a medida
Material principal Compuesto de TPE base SEBS modificado (35–65 Shore A típico); compuesto suministrado por el comprador recomendado
Proceso de conformado Extrusión monohusillo → calandrado de dos rodillos → enfriamiento por agua
Acabado común Corte en tiras → acumulación en W → microperforación / corte a longitud → retirada manual del rollo
Base de la cotización Ancho y espesor de banda, comportamiento del compuesto, lisa o texturizada, cantidad de cortes, formato de corte, prueba en fábrica con compuesto del comprador
Formatos de bandas de TPE y configuración de la línea
Una línea de extrusión de torniquetes de TPE se configura en torno al formato de banda objetivo y al compuesto de TPE. La misma ruta de extrusión admite bandas de torniquete cortas y rollos de venda de Esmarch más anchos cambiando el ancho, el espesor, el tacto de superficie, el corte en tiras y el formato de corte.
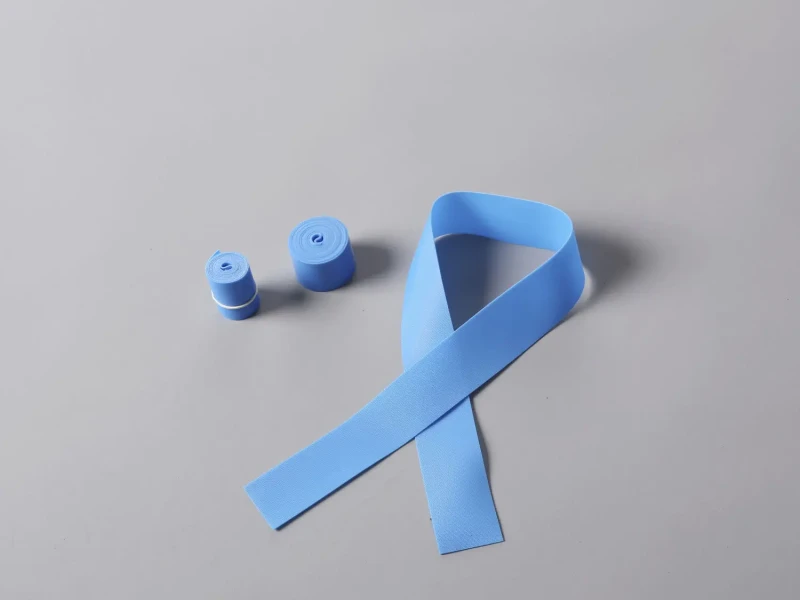
SECCIÓN CORTADA
Bandas de torniquete de TPE
- Formato de producto
- El formato típico de torniquete desechable es de unos 25 mm × 450 mm, con dureza Shore A 40–55 frecuentemente usada para aplicaciones de banda médica sin látex.
- Configuración típica
- Extrusión de banda plana, calandrado de dos rodillos, corte en tiras, luego corte a longitud o microperforación de arrancado.
- Decisión del comprador
- Confirmar el ancho, espesor, dureza, color, textura y formato final de corte o de rollo antes de la cotización.
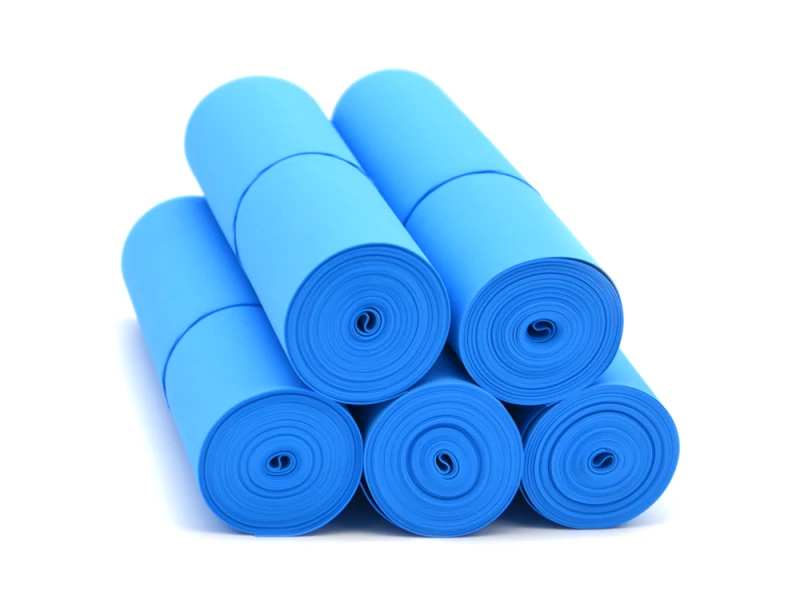
FORMATO DE ROLLO
Rollos de venda de Esmarch
- Formato de producto
- Los rollos de venda de Esmarch suelen usar un formato de banda elástica plana más ancho, comúnmente de unos 75–100 mm según el diseño del producto.
- Configuración típica
- La misma ruta de extrusión, con corte en tiras más ancho y formato de rollo/microperforación en lugar de un proceso de extrusión distinto.
- Decisión del comprador
- Confirmar el ancho del rollo, la longitud del rollo, el intervalo de arrancado, el tacto de superficie y el comportamiento del compuesto.
Configuración de línea: torniquete o venda de Esmarch
Las bandas de torniquete y los rollos de venda de Esmarch utilizan la misma ruta de extrusión, calandrado y enfriamiento. La cotización cambia principalmente según el ancho, el corte en tiras, la acumulación y el formato final de corte o rollo.
| Decisión de configuración | Bandas de torniquete de TPE | Rollos de venda de Esmarch |
|---|---|---|
| Ancho típico | Aproximadamente 25 mm | Comúnmente alrededor de 75–100 mm |
| Formato terminado | Secciones cortas, normalmente de unos 450 mm, o rollos arrancables | Rollos continuos más anchos con longitud e intervalo de arrancado acordados |
| Configuración de acabado | Varias tiras estrechas más corte a longitud o microperforación | Corte más ancho, retirada en rollo y formato de microperforación acordado |
| Enfoque de la prueba | Ancho, espesor, tacto, recuperación y precisión de longitud | Ancho, espesor, manejo del rollo, recuperación y uniformidad del intervalo de arrancado |
| Datos para cotizar | Tamaño, dureza, textura, longitud de corte y bandas por lámina | Ancho y longitud del rollo, textura, paso de perforación y método de recogida |
La línea produce la banda de TPE. El cumplimiento médico final depende del compuesto, la esterilización, el embalaje y el proceso de gestión de calidad del fabricante final.
Vea el proceso de extrusión de bandas de TPE en funcionamiento
Observe cómo el compuesto de TPE se extruye, se calandra, se enfría, se acumula y se convierte en bandas médicas planas para torniquetes y rollos de Esmarch.
Ver el proceso de extrusión de bandas de TPEProyecto completado
Lo que Jinxin construyó y verificó
En un proyecto completado de línea de extrusión de torniquetes de TPE, Jinxin configuró la línea para producir bandas de TPE sin látex, con control de temperatura de nueve zonas, rodillos refrigerados por agua recubiertos de PTFE y un acumulador bailarín con recorrido en W. Antes del envío, se probó la línea completa y se registraron sus parámetros de arranque para el comprador.
Guía de material — Compuestos de TPE base SEBS para la extrusión de torniquetes
En la producción de torniquetes de TPE, el compuesto importa tanto como la línea de extrusión. Una línea bien construida operando con el grado de TPE equivocado aún puede producir bandas con mal retroceso, defectos superficiales, olor o preocupaciones de contacto con la piel. No vendemos TPE como un negocio de material.
Referencia de compatibilidad de material
- Dureza Shore A
- 35–65, según la aplicación del producto y la formulación del compuesto
- Base del compuesto
- El TPE base SEBS modificado es el punto de partida práctico de Jinxin para proyectos de torniquetes, vendas de Esmarch y bandas médicas de TPE
- Ventana de temperatura de fusión
- ~160–210 °C para TPE base SEBS, registrada por compuesto durante la prueba en fábrica
- Perfil de temperatura de 9 zonas del cilindro
- Documentado como referencia práctica de arranque para el compuesto probado
- Velocidad de línea
- Combinada con la viscosidad de fusión, el comportamiento de enfriamiento y la calidad de la banda terminada
Envíe una muestra de compuesto de 10–20 kg para la prueba
Si ya tiene un proveedor local de compuesto de TPE modificado, recomendamos enviar una muestra de 10–20 kg antes de que comience la prueba en fábrica. Pasamos el material durante la prueba, comprobamos si forma una banda estable y registramos las referencias de temperatura, velocidad de línea, enfriamiento y acabado que funcionan con su compuesto.
Sugerencia de material para la primera puesta en marcha
Si aún no tiene un proveedor de compuesto adecuado, podemos compartir sugerencias prácticas de material basadas en proyectos anteriores de extrusión de bandas de TPE. Se trata de soporte de puesta en marcha para un proyecto de línea confirmado, no de un servicio autónomo de comercio de material.
 with finished TPE elastic band roll for medical tourniquets.webp "Compuestos TPE y rollo de banda terminada para referencia de correspondencia material-línea.")
SEBS versus SBS — por qué el polímero base importa
No todos los compuestos de TPE se comportan igual durante la extrusión. El polímero base afecta al olor, la resistencia a la oxidación, la elasticidad, la idoneidad para el contacto con la piel y la estabilidad del producto a largo plazo.
| TPE base SEBS | TPE base SBS | |
|---|---|---|
| Estructura del polímero | Estructura hidrogenada, saturada | Estructura insaturada |
| Resistencia a la oxidación | Mayor | Menor |
| Olor | Generalmente menor | Más notable |
| Extraíbles | Generalmente menores | Mayores |
| Recuperación y estabilidad | Mejor recuperación elástica a largo plazo para bandas médicas de mayor exigencia | Menor estabilidad frente a la oxidación; el comportamiento final depende de la formulación completa del compuesto |
| Adecuación a este proyecto de línea | Punto de partida preferido por Jinxin para pruebas de torniquetes, vendas de Esmarch y bandas médicas de TPE | No es la recomendación predeterminada de Jinxin para estos proyectos médicos; evaluar solo si lo exige la formulación aprobada del comprador |
| Coste | Mayor | Menor, pero el precio del compuesto por sí solo no determina la calidad de la banda terminada |
Si un proveedor cotiza solo «TPE» sin especificar el polímero base y el objetivo de formulación, pida más detalle antes de la prueba.
No aceptamos consultas solo de compuesto. El propósito es ayudar al comprador a iniciar la prueba de línea con una referencia de material viable cuando la obtención local de TPE base SEBS es difícil.
Cómo se producen las bandas de torniquete de TPE
Un torniquete de TPE se produce fundiendo compuesto de TPE base SEBS modificado, conformándolo en una lámina plana, enfriándolo y luego cortando la lámina en bandas terminadas. En esta línea las etapas funcionan como una sola línea continua de extrusión de bandas de torniquete, no como máquinas separadas.
-
01 Secado y alimentación
El compuesto se alimenta en la tolva; se comprueba la necesidad de presecado para los grados sensibles a la humedad.
-
02 Extrusión monohusillo
El TPE base SEBS se funde en una extrusora monohusillo multizona y se conforma mediante una boquilla plana.
-
03 Calandrado y enfriamiento
El calandrado ajusta el espesor de la lámina, con rodillos revestidos de teflón y enfriamiento por agua.
-
04 Corte en tiras
La lámina enfriada se corta en los anchos previstos para torniquetes, vendas de Esmarch o bandas médicas.
-
05 Acumulador en W
El acumulador en W compensa las variaciones de tensión entre la extrusión continua y el corte intermitente.
-
06 Microperforación / corte a longitud
El corte controlado por encoder permite producir rollos desprendibles o secciones de longitud definida.
-
07 Retirada / coordinación del bobinado
La línea estándar utiliza retirada manual. Para bobinado automático, Jinxin puede recomendar proveedores compatibles de equipos posteriores y coordinar la interfaz de la línea.
No hay vulcanización ni inmersión en látex en ninguna parte de este proceso. Las bandas de TPE se forman únicamente por extrusión y enfriamiento.
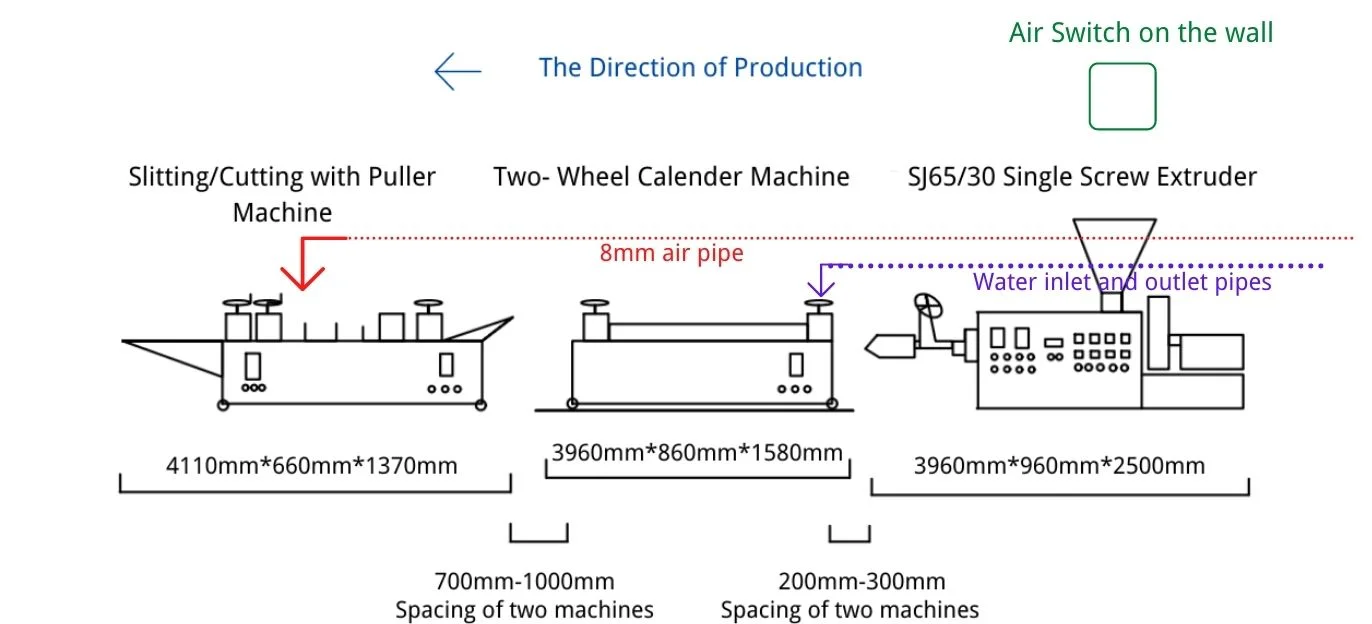
Parámetros técnicos
| Parámetro | Referencia |
|---|---|
| Plataforma de extrusora | Extrusora de TPE monohusillo SJ65/30 |
| Ancho de producto | Banda de torniquete ~25 mm; venda de Esmarch ~75–100 mm; ancho de banda médica de TPE a medida según proyecto |
| Espesor de producto | Según proyecto, combinado con el comportamiento del compuesto y el objetivo de retroceso |
| Dureza Shore A | 35–65 típico; 40–55 común para torniquetes sin látex desechables |
| Producción (cantidad de bandas) | ~2.500–3.300 bandas/h (≈60.000–80.000 bandas por 24 horas); depende fuertemente del compuesto de TPE, del tamaño de banda y del formato de corte |
| Zonas de calentamiento | Perfil de temperatura de 9 zonas del cilindro y la boquilla, registrado por compuesto durante la prueba en fábrica |
| Temperatura de fusión | ~160–210 °C para TPE base SEBS, dependiente del grado y del contenido de aceite |
| Velocidad de línea | Combinada con la viscosidad de fusión, el comportamiento de enfriamiento y la calidad de la banda terminada |
La producción de bandas, la velocidad de línea y la temperatura de fusión dependen fuertemente del compuesto de TPE, del ancho y espesor de banda, del acabado superficial y de la configuración de enfriamiento — la misma línea puede funcionar visiblemente más rápido o más lento en distintos grados base SEBS. Los valores anteriores son una ventana de referencia práctica; los números confirmados se entregan con la cotización detallada y se registran durante la prueba en fábrica.
Precio y alcance de configuración
Referencia de precio FOB llave en mano: USD 45.000–55.000 por una línea de extrusión de torniquetes de TPE configurada (basada en SJ65/30).
Esta referencia corresponde a una línea de producción completa configurada, no a una extrusora monohusillo desnuda, una configuración manual básica ni una máquina autónoma. La cotización final depende principalmente del formato de banda, del comportamiento del compuesto y del alcance del acabado, y no solo del ancho de banda.
Factores de configuración que cambian la cotización
| Factor de configuración | Por qué cambia la cotización |
|---|---|
| Ancho y espesor de banda | Las bandas más anchas (Esmarch) o más gruesas necesitan una boquilla más ancha, una calandra mayor y un enfriamiento ajustado. |
| Comportamiento del compuesto SEBS / TPE | Los grados con alto contenido de aceite o pegajosos necesitan rodillos revestidos de teflón y un perfil de temperatura afinado; esto afecta el alcance de la calandra y del enfriamiento. |
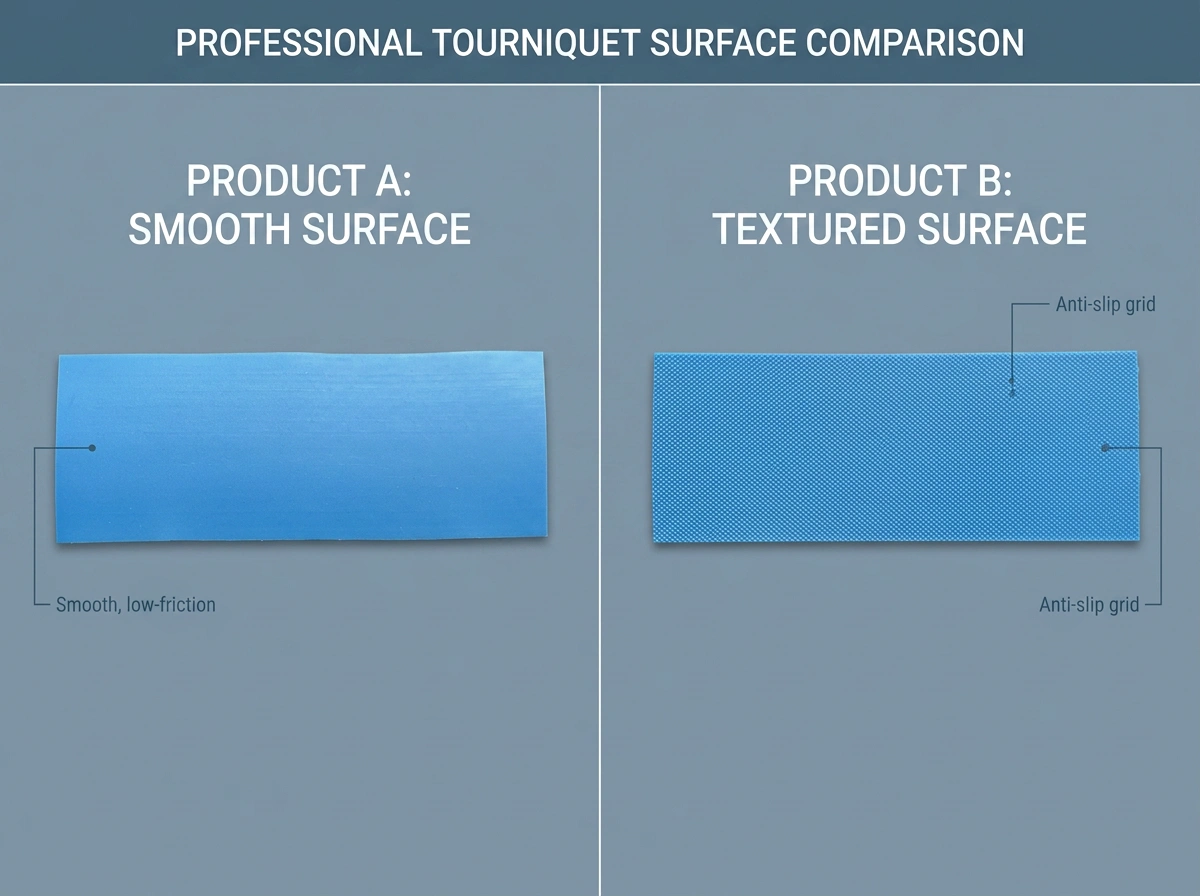
| Superficie lisa versus texturizada | Los rodillos de calandrado texturizados (con patrón) son un conjunto intercambiable configurado según el acabado del comprador. |
| Cantidad de cortes (bandas por lámina) | Más bandas por pasada significa más cuchillas de corte y una línea de lámina más ancha. |
| Formato de microperforación / corte a longitud | Rollos precortados de arrancado versus secciones cortadas a longitud fija cambian el alcance de la estación de corte. |
| Acumulador de compensación en W | Configurado para un corte con tensión estable; el alcance se ajusta a la velocidad de línea y al ciclo de corte. |
| Prueba en fábrica con compuesto del comprador | La prueba con la propia muestra de compuesto de 10–20 kg del comprador es un ítem acordado del alcance de prueba. |
Envíe el tipo de producto objetivo, ancho / espesor / longitud de banda, formato de rollo o corte, liso o texturizado, tipo de compuesto y dureza Shore A, y si puede enviar una muestra de compuesto de 10–20 kg.
Solicitar configuración de líneaConfiguración de la línea de extrusión de torniquetes de TPE
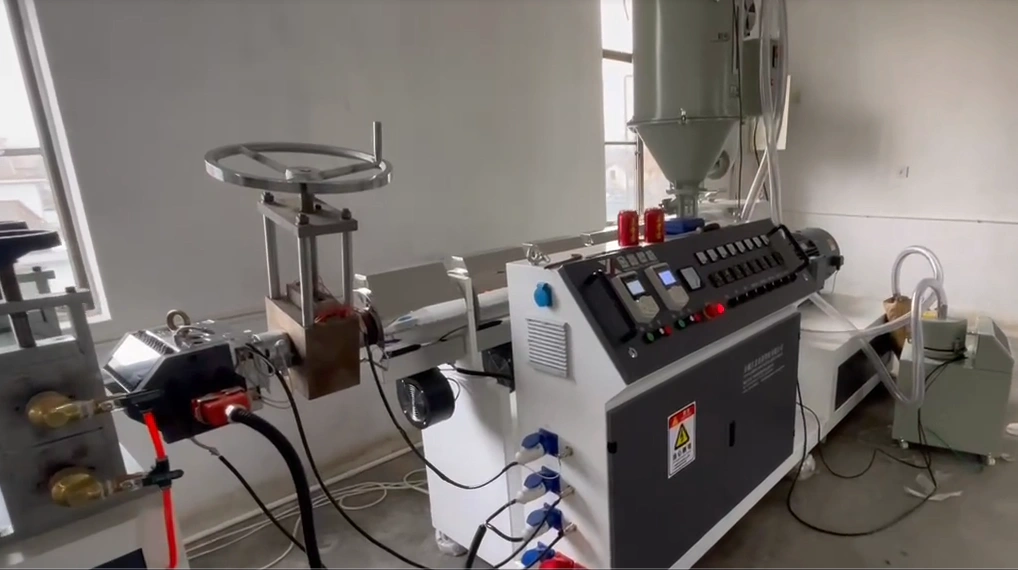
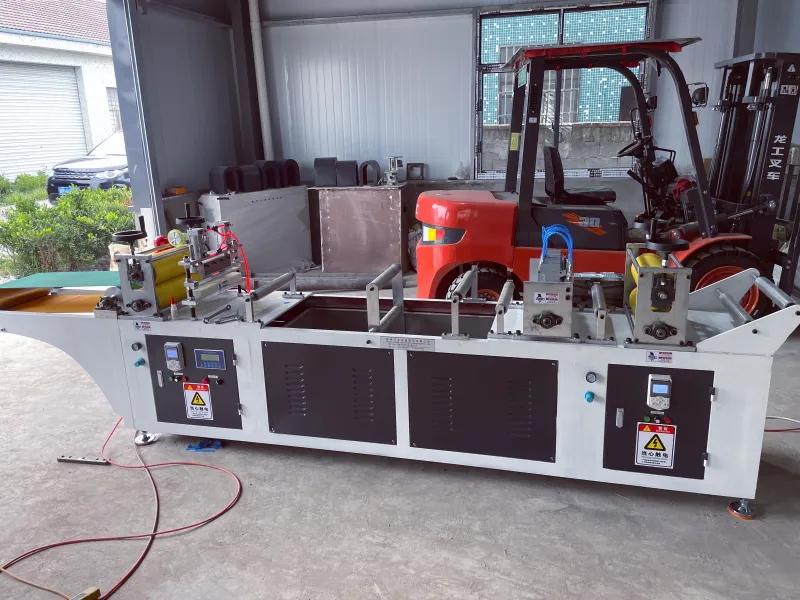
Esta línea completa se organiza en unidades que gestionan todo, desde la fusión de la materia prima hasta la formación de banda plana, enfriamiento, corte en tiras y corte por microperforación, construida para el procesamiento estable de grados de TPE sensibles.
Núcleo de extrusión
Extrusora de TPE de alta estabilidad
| Detalle | Referencia |
|---|---|
| Plataforma | Extrusora monohusillo SJ65/30, configurada para TPE base SEBS modificado. |
| Sistema de accionamiento | Motor Siemens Beide con variador de frecuencia de alto rendimiento serie ABB 580. |
| Accionamiento | Acoplamiento directo (sin correas, sin mantenimiento). |
| Perfil de temperatura de 9 zonas | Registramos el perfil preciso de temperatura de 9 zonas del cilindro y la boquilla necesario para evitar la degradación del TPE durante la prueba en fábrica. |
| Rango de aplicación | Configurada para compuestos de TPE base SEBS modificados en la ventana típica de 35–65 Shore A usada para torniquetes, vendas de Esmarch y bandas elásticas. |
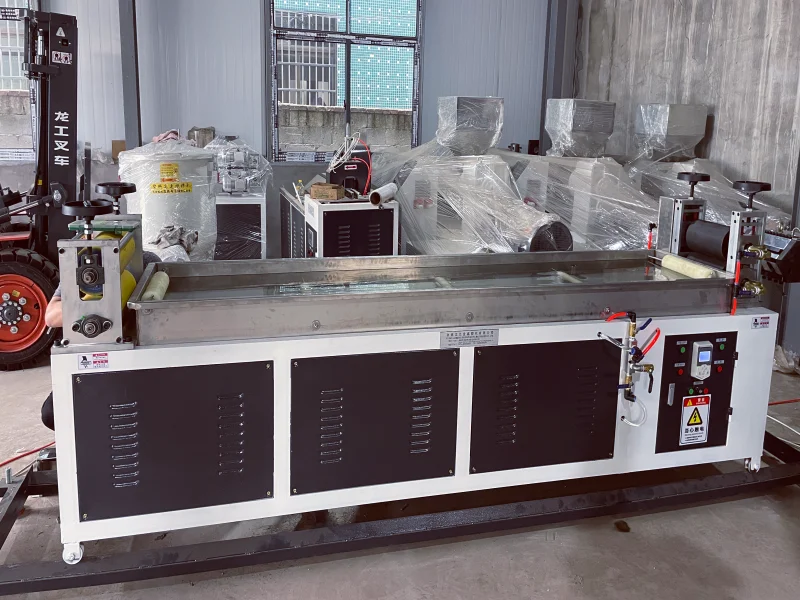
Formación y enfriamiento
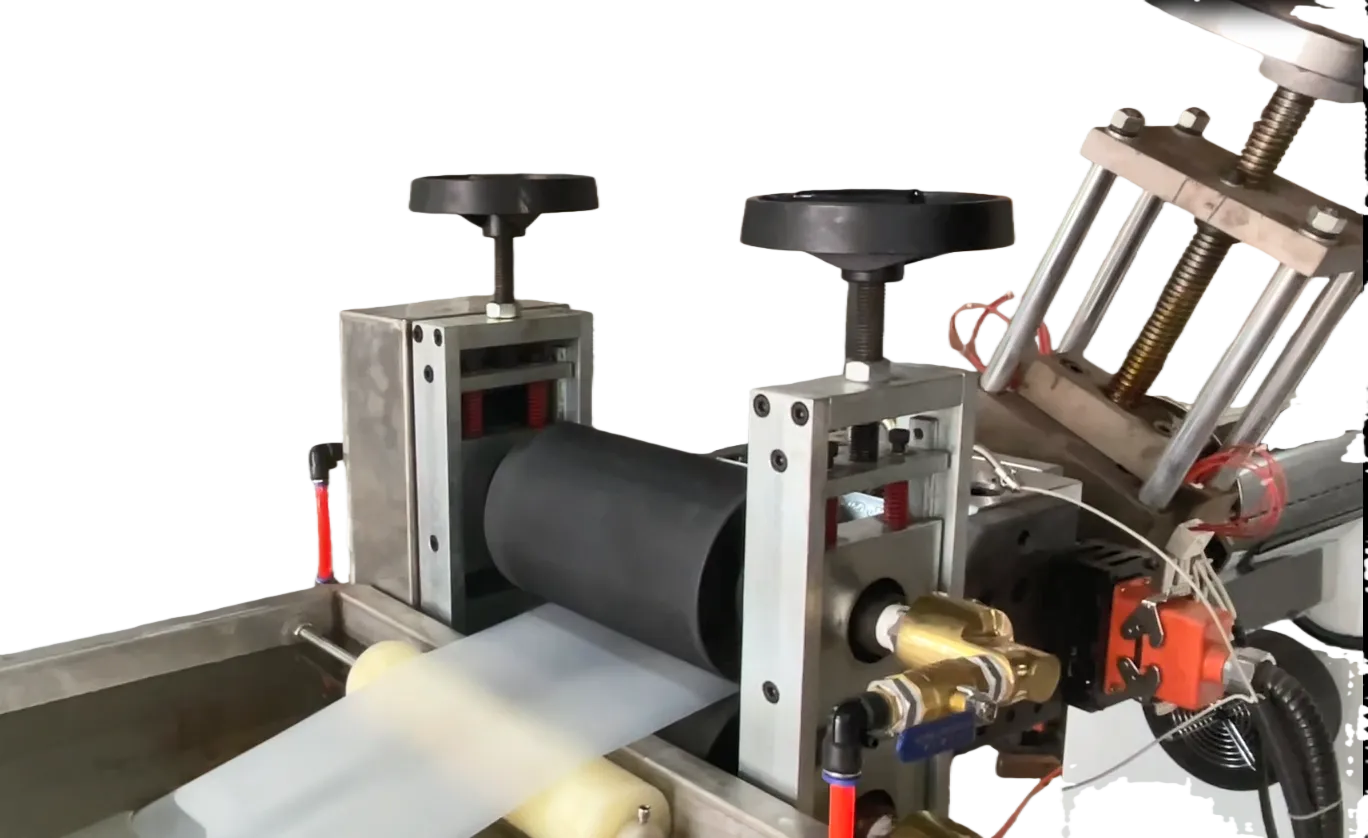
Estación de calandrado y enfriamiento de dos rodillos revestidos de teflón
| Detalle | Referencia |
|---|---|
| Calandrado de precisión | Sistema de calandrado de dos rodillos con separación ajustable para el control manual del espesor de la lámina de TPE. |
| Tecnología antiadherente | Rodillos revestidos de teflón con enfriamiento interno por agua para manejar fórmulas de TPE con alto contenido de aceite y pegajosas sin adherirse. |
| Sección de enfriamiento en acero inoxidable | Tanque de agua en acero inoxidable con motor independiente y variador ABB para un enfriamiento estable de la lámina. |
| Rodillos de superficie intercambiables | Elección de rodillos de calandrado lisos o texturizados para producir bandas lisas estándar y torniquetes texturizados antideslizantes. |
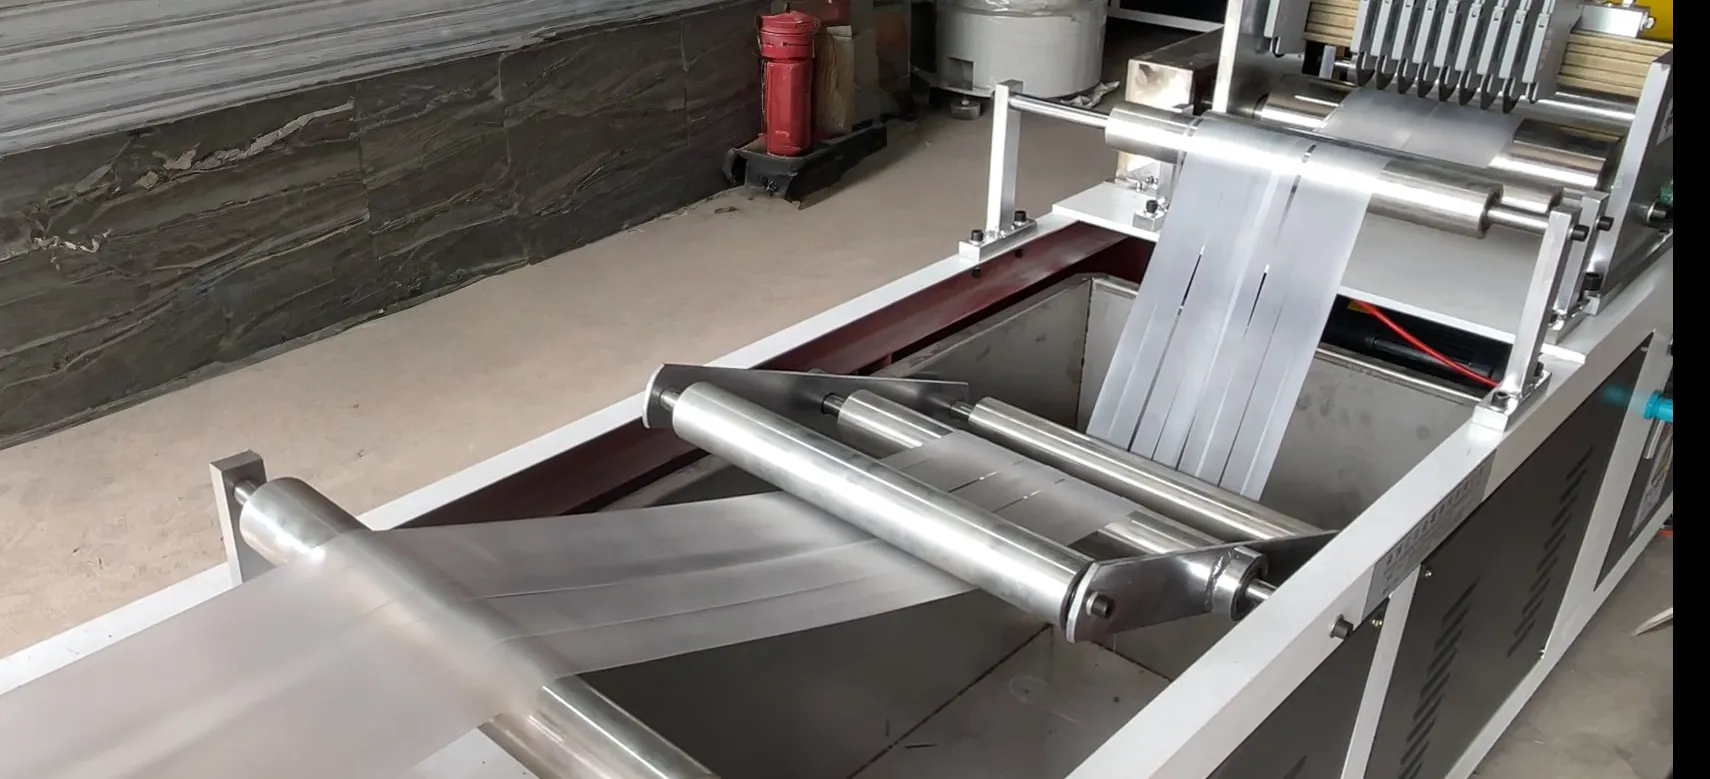
Conversión y acumulación
Acumulador de compensación en W y unidad de corte en tiras
| Detalle | Referencia |
|---|---|
| Acumulador de brazo compensador (recorrido W) | Acumulador de 4 brazos que absorbe la diferencia de velocidad entre la extrusión continua y el corte intermitente. |
| Corte de precisión | Cuchillas de corte neumáticas ajustables para dividir la lámina ancha en múltiples bandas de torniquete o vendas de Esmarch más anchas. |
Corte y retirada
Estación de microperforación / corte a longitud fija
| Detalle | Referencia |
|---|---|
| Corte por microperforación | Corte controlado por ordenador con encoder para precisión de longitud fija; produce rollos con microperforación para desprender con alarmas de finalización de longitud. |
| Retirada / coordinación de bobinadora | En la línea estándar, las bandas o rollos terminados se retiran manualmente. Para recogida automática en rollo, Jinxin puede recomendar proveedores compatibles de bobinadoras downstream y coordinar los requisitos de interfaz. |
Calidad y control de proceso
Las bandas elásticas planas de TPE son más sensibles a la temperatura, la tensión y el manejo superficial que la mayoría de los productos extrusionados. Las decisiones de calidad a continuación son donde esta línea se diferencia de una línea de bobinado de gomas elásticas o de gomas de pelo.
Piel de tiburón (fractura del fundido)
Las bandas de TPE pueden presentar finas ondulaciones escamosas relacionadas con el perfil de temperatura, la tasa de cizallamiento, el diseño de la boquilla, la viscosidad de fusión y la velocidad de arrastre. Durante la prueba en fábrica, ajustamos la línea en torno al compuesto probado y registramos una base térmica práctica.
TPE pegajoso con alto contenido de aceite
Muchos compuestos de TPE base SEBS, blandos y con alto contenido de aceite, son pegajosos a la temperatura de calandrado. Los rodillos revestidos de teflón con enfriamiento interno por agua mantienen la superficie estable e impiden la adhesión.
Acumulador en W para control de tensión
Un acumulador de compensación de 4 brazos en recorrido W almacena longitud de banda entre la extrusora continua y la cortadora intermitente para que la tensión no suba hacia la boquilla cuando la cortadora se detiene.
Retroceso y preestiramiento
Ninguna línea de extrusión puede añadir elasticidad que el compuesto no tiene. La línea protege la elasticidad mediante un perfil de temperatura documentado, acumulación estable y acabado controlado; cuando se requiere bobinado automático, la bobinadora downstream debe seleccionarse y ajustarse al formato de banda validado.
Detalles de producción y muestras de superficie de bandas de TPE
Prueba en fábrica y base de arranque
Antes del envío, Jinxin realiza la prueba del tipo de producto acordado en condiciones reales de extrusión. La prueba es específica del producto, no una verificación genérica de equipos, porque la calidad de la banda de TPE depende del comportamiento del compuesto, del perfil de temperatura, del calandrado, del enfriamiento, del corte en tiras y de la coordinación de corte.
- Ejecutamos el formato de producto del comprador: Bandas de torniquete, rollos de venda de Esmarch o bandas médicas de TPE a medida en el ancho y espesor objetivo.
- Registramos el perfil de temperatura de 9 zonas: Las temperaturas de las zonas del cilindro y la boquilla que funcionan de forma estable en el compuesto probado.
- Comprobamos ancho y espesor: Frente a la especificación objetivo, con ajustes de separación de la calandra y de enfriamiento.
- Comprobamos el corte en tiras y el formato de microperforación / corte: Recuento de bandas por lámina, paso de microperforación y precisión de la longitud de corte.
- Registramos las referencias de velocidad, enfriamiento y corte: Velocidad de husillo, velocidad de línea, ajustes de enfriamiento y ciclo de corte.
- Entregamos los parámetros de arranque: Una base práctica de arranque (la «hoja de datos») para que el operador del comprador inicie la producción de la primera tirada a partir de una referencia probada en lugar de una conjetura.
Después de la prueba de aceptación en fábrica, el servicio de instalación y puesta en marcha de la línea de extrusión de Jinxin puede cubrir la verificación de la preparación del sitio, las comprobaciones mecánicas y eléctricas, el arranque, la formación de operadores y la coordinación de la primera producción. El alcance final en planta, el viaje del ingeniero y los preparativos del comprador se confirman en la cotización.
Si el producto usa un compuesto de TPE especial o modificado, Jinxin recomienda enviar una muestra de material de 10–20 kg antes de la prueba en fábrica. Esto acerca las referencias de arranque al material real de producción del comprador, especialmente importante para compuestos de origen local o especialmente modificados.
Por ejemplo, un comprador que operaba un compuesto base SEBS con alto contenido de aceite informó de un defecto superficial a mitad de la producción. Como la línea había sido probada y documentada frente a ese compuesto en el envío, Jinxin ayudó a rastrear el problema hasta un lote de compuesto alterado y guio al operador en el ajuste de temperatura en lugar de tratarlo como una avería del equipo.
Línea de extrusión de TPE versus otros métodos de producción
Los compradores suelen comparar esta línea con procesos muy diferentes. Las cuatro comparaciones siguientes son las que aparecen con más frecuencia.
| Comparación | Lo que puede asumir el comprador | Diferencia correcta |
|---|---|---|
| Inmersión en látex | El mismo equipo puede fabricar torniquetes de látex. | Materia prima, herramienta y ruta de proceso diferentes; la extrusión de TPE no es inmersión en látex. |
| Vulcanización de caucho | Las bandas de TPE necesitan curado o vulcanización. | Las bandas de TPE se forman únicamente por extrusión y enfriamiento; no hay vulcanización ni horno de curado. |
| Máquina de hacer | Una máquina puede producir bandas terminadas de extremo a extremo. | Las bandas terminadas requieren una línea completa: extrusión, calandrado, enfriamiento, corte en tiras, acumulación, corte y retirada. Jinxin proporciona la línea completa configurada, no una máquina autónoma. |
| Certificación médica | La línea en sí lleva cumplimiento CE, FDA o ISO 13485 del dispositivo terminado. | La línea produce la banda de TPE. El cumplimiento médico terminado pertenece al material, esterilización, embalaje y sistema de calidad del fabricante final; Jinxin no certifica el dispositivo médico terminado. |
Datos de la empresa y credenciales de confianza
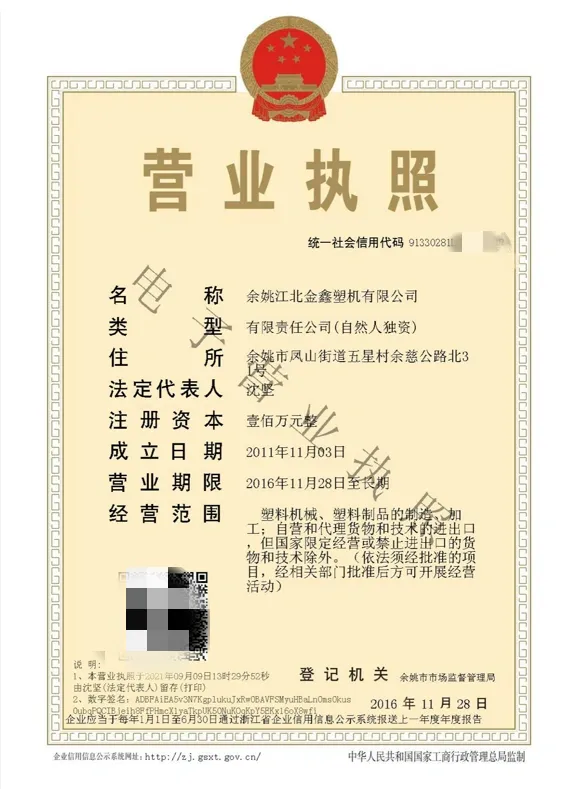
Jinxin Extruder es la marca de fabricación de Yuyao Jiangbei Jinxin Plastic Machinery Co., Ltd., una fábrica de equipos de extrusión con sede en Ningbo, centrada en líneas de producción monohusillo configuradas. Para proyectos de torniquetes de TPE y vendas de Esmarch, la configuración de la línea, la prueba en fábrica, las referencias de arranque y el soporte posventa los gestiona el equipo de fábrica de Jinxin.
Entidad de fabricación
Yuyao Jiangbei Jinxin Plastic Machinery Co., Ltd.
Marca
Jinxin Extruder
Fundada en
2012, Ningbo, Zhejiang, China
Enfoque de producción
Líneas de extrusión monohusillo para aplicaciones de tubo, manguera, tubería, perfil y banda elástica plástica
Alcance internacional
Más de 15 países en Asia, Europa, África y las Américas
Soporte de embalaje y documentación de envío
Soporte de embalaje y documentación de envío tras la confirmación del proyecto
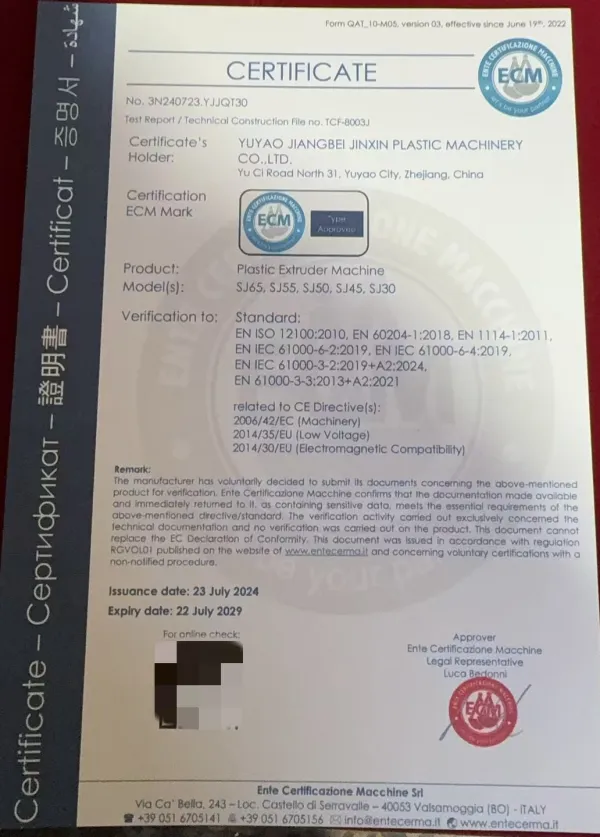
Documentación CE de la extrusora principal
La documentación CE está disponible para los modelos de extrusora principal Jinxin SJ30, SJ45, SJ50, SJ55 y SJ65 y es válida hasta el 22-07-2029.
FAQ
Preguntas frecuentes sobre líneas de extrusión de torniquetes de TPE
01 P1: ¿Qué es una línea de extrusión de torniquetes de TPE?
Una línea de extrusión de torniquetes de TPE es una línea de producción completa monohusillo que convierte compuesto de TPE base SEBS modificado en bandas elásticas planas para torniquetes sin látex, vendas de Esmarch y bandas médicas de TPE. No es un torniquete terminado, no es una línea de inmersión en látex y no es una máquina autónoma — Jinxin proporciona la línea completa configurada, probada en fábrica con el compuesto del comprador cuando está disponible.
02 P2: ¿Cómo se produce una venda de Esmarch en esta línea?
Una venda de Esmarch se produce por la misma ruta de extrusión, calandrado y enfriamiento que una banda de torniquete estándar, luego se corta a un ancho mayor (típicamente unos 75–100 mm) y se acaba como un rollo largo precortado de arrancado por microperforación en lugar de una sección corta única. Así, una línea de extrusión de vendas de Esmarch es la misma línea configurada para corte más ancho, formato de rollo y un paso / longitud de microperforación diferente — y no un proceso de extrusión separado.
03 P3: ¿Es esto lo mismo que una máquina de hacer torniquetes de TPE o una máquina de hacer vendas de Esmarch?
«Máquina de hacer» suele referirse a una etapa del proceso. Una máquina autónoma no puede producir bandas terminadas de extremo a extremo. Lo que realmente hace torniquetes y vendas de Esmarch es una línea completa — extrusión, calandrado, enfriamiento, corte en tiras, acumulación, microperforación / corte a longitud y retirada trabajando juntos. Jinxin proporciona esa línea completa configurada, no una máquina autónoma.
04 P4: ¿Puede producir torniquetes desechables sin látex?
Sí. Esta es una línea de producción de torniquetes sin látex por ruta de material: las bandas se forman a partir de TPE base SEBS modificado, sin látex natural y sin inmersión en látex. «Desechable» se refiere al formato de acabado (secciones cortadas de un solo uso o rollos con microperforación para desprender), que la línea produce mediante corte a longitud o corte por microperforación. La línea produce la banda desechable sin látex; el cumplimiento médico final de un solo uso depende del propio proceso de esterilización, embalaje y gestión de calidad del fabricante.
05 P5: ¿Cómo se puede gestionar el bobinado automático?
El alcance estándar de Jinxin usa acabado por corte a longitud o microperforación con retirada manual del rollo y acumulador de compensación en W para corte con tensión estable. Si el comprador necesita bobinado automático, Jinxin puede recomendar proveedores compatibles de bobinadoras automáticas y coordinar velocidad de línea, tensión e interfaz de recogida. La bobinadora automática la suministra el especialista en equipos posteriores y no forma parte de la línea estándar de Jinxin. Un cliente ya ha implementado esta solución con éxito.
06 P6: ¿Qué causa la piel de tiburón en la extrusión de bandas de TPE?
La piel de tiburón, también llamada fractura del fundido, aparece como finas ondulaciones escamosas en la superficie de la banda. Suele estar relacionada con el perfil de temperatura, la tasa de cizallamiento, el diseño de la boquilla, la viscosidad de fusión y la velocidad de arrastre. Durante la prueba en fábrica ajustamos la línea en torno al compuesto probado y registramos una base térmica práctica para reducir el riesgo durante la producción de la primera tirada, y la misma base da al operador un punto de partida cuando un lote de compuesto posterior se comporta de forma diferente.
07 P7: ¿Qué compuesto de TPE debo usar para torniquetes?
Para aplicaciones de torniquete y venda de Esmarch, use un TPE base SEBS modificado (hidrogenado, saturado) en lugar de un grado base SBS — el SEBS ofrece menor olor, mejor resistencia a la oxidación y menores extraíbles, lo que importa para uso de contacto con la piel y adyacente al médico. Una ventana típica es 35–65 Shore A, con 40–55 común para torniquetes desechables. Si ya tiene un proveedor de compuesto, envíe una muestra de 10–20 kg antes de la prueba en fábrica para que podamos registrar los parámetros que funcionan de forma estable en su grado. No vendemos compuesto como servicio autónomo.
08 P8: ¿Cuánto cuesta una línea de producción de torniquetes de TPE?
Una línea de producción de torniquetes de TPE configurada (basada en SJ65/30) suele tener un precio de referencia de unos USD 45.000–55.000 FOB llave en mano. El precio final depende principalmente del ancho y espesor de banda, del comportamiento del compuesto SEBS / TPE, del acabado liso o texturizado, de la cantidad de cortes, del formato de microperforación o corte a longitud, del alcance del acumulador de compensación en W y de la prueba en fábrica con el compuesto del comprador. Contacte con Jinxin con su formato de banda objetivo y su compuesto para una cotización detallada; el plazo confirmado y el juego de boquilla / herramienta están incluidos en el alcance de la cotización.
Cotización de línea de extrusión de torniquetes de TPE
Envíe sus requisitos para su línea de torniquetes de TPE
Díganos su tipo de producto objetivo — bandas de torniquete de TPE, rollos de venda de Esmarch o bandas médicas de TPE a medida — y si ya tiene un proveedor de compuesto de TPE modificado. Una foto, muestra o descripción simple basta para iniciar la conversación.
- Tipo de producto objetivo
- Bandas de torniquete de TPE, rollos de venda de Esmarch o bandas médicas de TPE a medida
- Tamaño de banda
- Ancho, espesor y longitud de banda
- Acabado
- Formato de rollo o de corte a longitud
- Superficie
- Superficie lisa o texturizada
- Compuesto
- Tipo de compuesto y dureza Shore A objetivo
- Muestra de material
- Si puede enviar una muestra de compuesto de 10–20 kg
- Producción
- Objetivo de producción
- Tensión de fábrica
- Tensión de fábrica o país de instalación