Une ligne d'extrusion de garrots TPE est une ligne de production complète monovis qui convertit un composé de TPE à base de SEBS modifié en bandes élastiques plates pour garrots sans latex, bandes d'Esmarch et bandes médicales en TPE. Jinxin fournit la ligne complète configurée — pas de garrots finis, pas de ligne de trempage latex et pas de machine autonome.
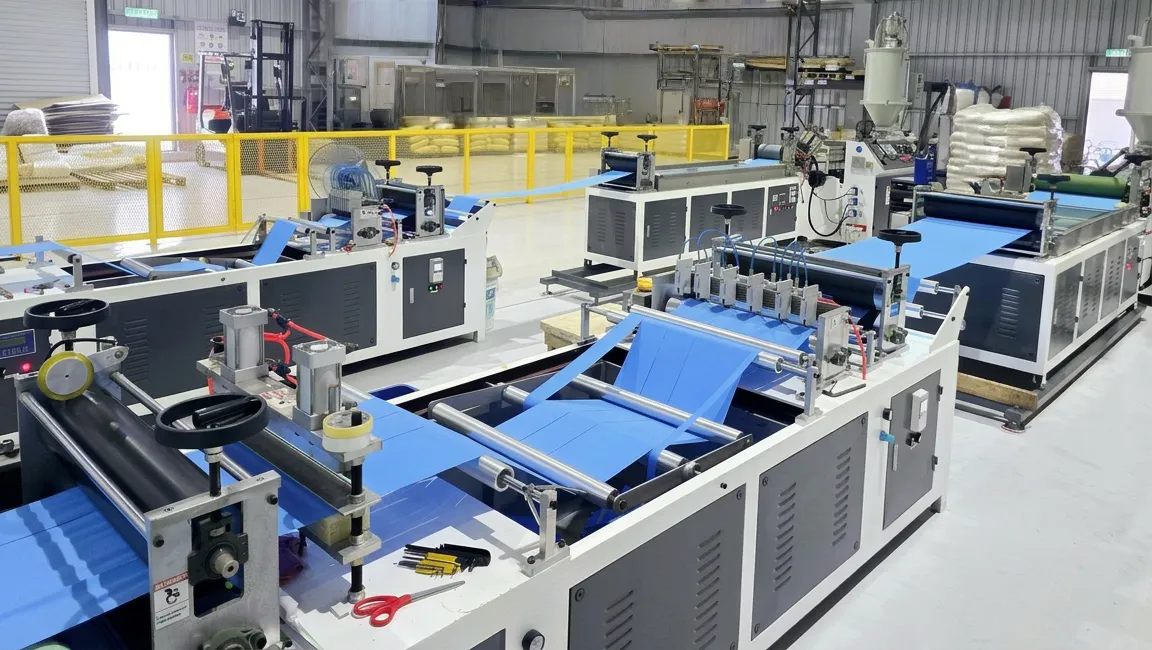
Ligne d'extrusion de garrots TPE
Ligne d'extrusion de garrots TPE pour la production de bandes d'Esmarch et de bandes médicales en TPE
Ligne complète d'extrusion de bandes en TPE pour garrots médicaux sans latex, bandes d'Esmarch et bandes médicales en TPE sur mesure.
Configurée avec extrusion de TPE, calandrage à deux rouleaux, accumulation en parcours W, refendage et découpe par microperforation, puis testée en usine sur le composé de l'acheteur lorsque disponible.
Informations rapides — Ligne d'extrusion de garrots TPE
Champ Référence
Type de ligne Ligne d'extrusion de garrots TPE / ligne d'extrusion de bandes en TPE
Produits finis Bandes de garrot sans latex, rouleaux de bande d'Esmarch et bandes médicales en TPE sur mesure
Matériau principal Composé de TPE à base de SEBS modifié (35–65 Shore A typique) ; composé fourni par l'acheteur recommandé
Procédé de formage Extrusion monovis → calandrage à deux rouleaux → refroidissement par eau
Finition courante Refendage → accumulation à danseuse en W → microperforation / coupe à longueur → reprise manuelle du rouleau
Base du devis Largeur et épaisseur de bande, comportement du composé, lisse ou texturée, nombre de refendages, format de coupe, essai en usine avec composé de l'acheteur
Formats de bandes TPE et configuration de la ligne
Une ligne d'extrusion de garrots TPE est configurée autour du format de bande cible et du composé de TPE. Le même parcours d'extrusion prend en charge les bandes de garrot courtes et les rouleaux de bande d'Esmarch plus larges en modifiant la largeur, l'épaisseur, le toucher de surface, le refendage et le format de coupe.
SECTION COUPÉE
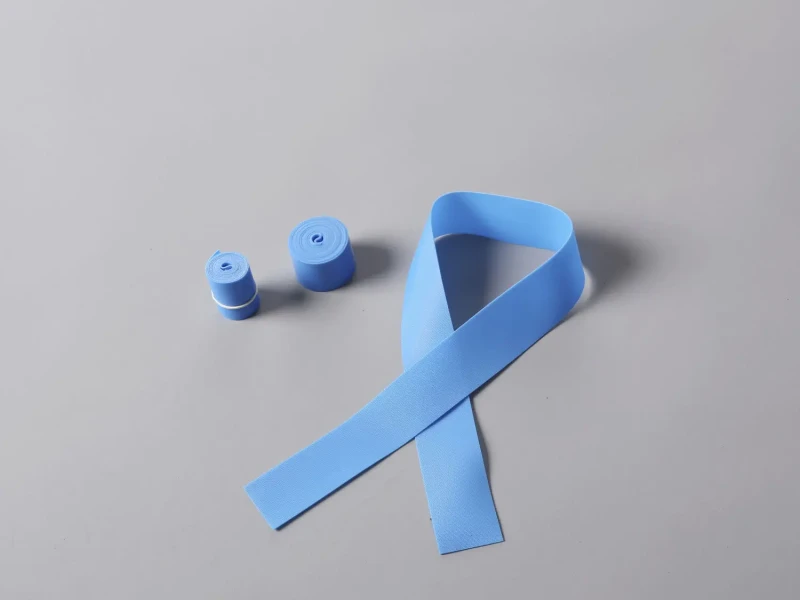
Bandes de garrot en TPE
- Format produit
- Le format de garrot à usage unique typique est d'environ 25 mm × 450 mm, avec une dureté Shore A 40–55 souvent utilisée pour les applications de bande médicale sans latex.
- Configuration typique
- Extrusion de bande plate, calandrage à deux rouleaux, refendage, puis coupe à longueur ou microperforation à détacher.
- Décision de l'acheteur
- Confirmer la largeur, l'épaisseur, la dureté, la couleur, la texture et le format final de coupe ou de rouleau avant le devis.
FORMAT ROULEAU
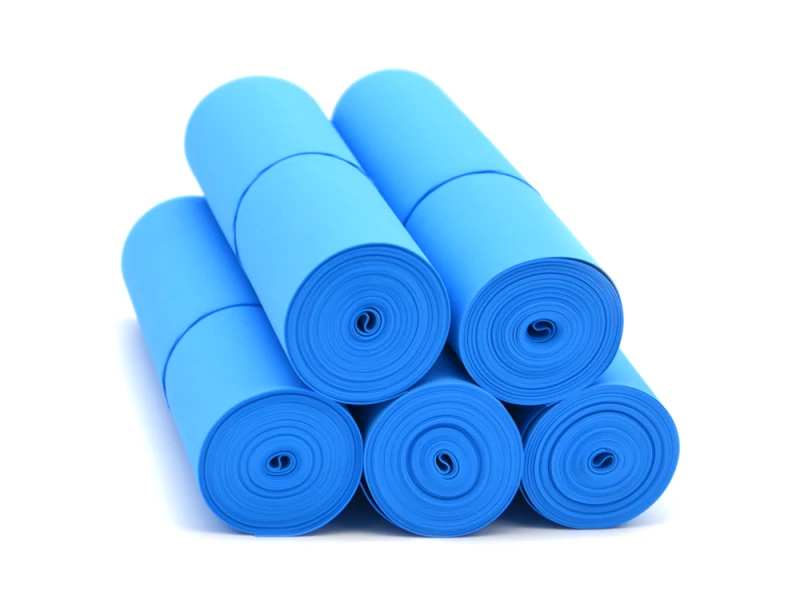
Rouleaux de bande d'Esmarch
- Format produit
- Les rouleaux de bande d'Esmarch utilisent souvent un format de bande élastique plate plus large, couramment autour de 75–100 mm selon la conception du produit.
- Configuration typique
- Même parcours d'extrusion, avec un refendage plus large et un format de rouleau/microperforation au lieu d'un procédé d'extrusion différent.
- Décision de l'acheteur
- Confirmer la largeur du rouleau, la longueur du rouleau, l'intervalle de détachement, le toucher de surface et le comportement du composé.
Configuration de ligne : garrot ou bande d'Esmarch
Les bandes de garrot et les rouleaux de bande d'Esmarch utilisent le même parcours d'extrusion, de calandrage et de refroidissement. Le devis change principalement selon la largeur, le refendage, l'accumulation et le format final de coupe ou de rouleau.
| Décision de configuration | Bandes de garrot TPE | Rouleaux de bande d'Esmarch |
|---|---|---|
| Largeur typique | Environ 25 mm | Couramment environ 75–100 mm |
| Format fini | Sections courtes, typiquement autour de 450 mm, ou rouleaux détachables | Rouleaux continus plus larges avec longueur et intervalle de détachement convenus |
| Configuration de finition | Plusieurs refentes étroites puis coupe à longueur ou microperforation | Refendage plus large, reprise en rouleau et format de microperforation convenu |
| Contrôle pendant l'essai | Largeur, épaisseur, toucher, rétraction et précision de longueur | Largeur, épaisseur, manutention du rouleau, rétraction et régularité de l'intervalle de détachement |
| Données pour le devis | Dimensions, dureté, texture, longueur de coupe et nombre de bandes par feuille | Largeur et longueur du rouleau, texture, pas de perforation et méthode de collecte |
La ligne produit la bande en TPE. La conformité médicale finale dépend du composé, de la stérilisation, de l'emballage et du processus de gestion de la qualité du fabricant final.
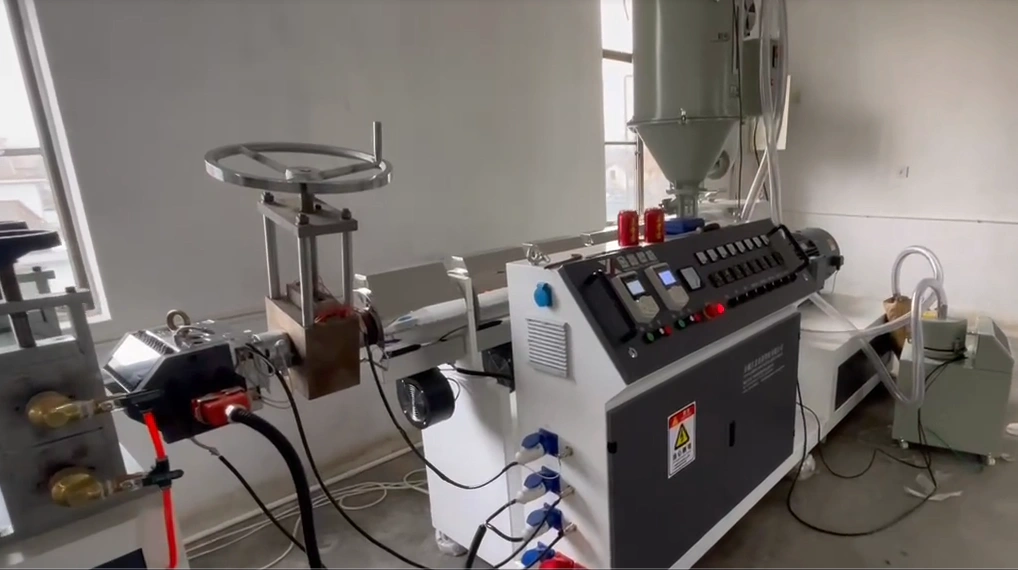
Voir le procédé d'extrusion de bandes en TPE en fonctionnement
Découvrez comment le composé de TPE est extrudé, calandré, refroidi, accumulé et transformé en bandes médicales plates pour garrots et rouleaux d'Esmarch.
Voir le procédé d'extrusion de bandes en TPEProjet réalisé
Ce que Jinxin a construit et vérifié
Pour un projet réalisé de ligne d'extrusion de garrots en TPE, Jinxin a configuré la ligne pour produire des bandes en TPE sans latex, avec une régulation de température à neuf zones, des rouleaux refroidis par eau revêtus de PTFE et un accumulateur danseur en W. Avant l'expédition, la ligne complète a été testée et ses paramètres de démarrage ont été consignés pour l'acheteur.
Conseils matière — Composés de TPE à base de SEBS pour l'extrusion de garrots
Dans la production de garrots en TPE, le composé compte autant que la ligne d'extrusion. Une ligne bien construite fonctionnant avec le mauvais grade de TPE peut encore produire des bandes à mauvaise rétraction, avec des défauts de surface, une odeur ou des préoccupations de contact cutané. Nous ne vendons pas le TPE comme un commerce de matière.
Référence de compatibilité matière
- Dureté Shore A
- 35–65, selon l'application du produit et la formulation du composé
- Base du composé
- Le TPE à base de SEBS modifié est le point de départ pratique de Jinxin pour les projets de garrots, bandes d'Esmarch et bandes médicales en TPE
- Fenêtre de température de fusion
- ~160–210 °C pour TPE à base de SEBS, enregistrée par composé pendant l'essai en usine
- Profil de température 9 zones du fourreau
- Documenté comme référence pratique de démarrage pour le composé testé
- Vitesse de ligne
- Appariée à la viscosité de fusion, au comportement de refroidissement et à la qualité de la bande finie
Envoyez un échantillon de composé de 10–20 kg pour l'essai
Si vous avez déjà un fournisseur local de composé de TPE modifié, nous recommandons d'envoyer un échantillon de 10–20 kg avant le début de l'essai en usine. Nous faisons passer le matériau pendant l'essai, vérifions s'il forme une bande stable et enregistrons les références de température, vitesse de ligne, refroidissement et finition qui fonctionnent avec votre composé.
Suggestion de matière pour la première mise en service
Si vous n'avez pas encore de fournisseur de composé adapté, nous pouvons partager des suggestions matière pratiques basées sur des projets antérieurs d'extrusion de bandes de TPE. Il s'agit d'un soutien de mise en service pour un projet de ligne confirmé, et non d'un service autonome de négoce de matière.
 with finished TPE elastic band roll for medical tourniquets.webp "Composés TPE et rouleau de bande finie pour référence d'appariement matière-ligne.")
SEBS versus SBS — pourquoi le polymère de base compte
Tous les composés de TPE ne se comportent pas de la même façon pendant l'extrusion. Le polymère de base affecte l'odeur, la résistance à l'oxydation, l'élasticité, l'adéquation au contact cutané et la stabilité du produit à long terme.
| TPE à base de SEBS | TPE à base de SBS | |
|---|---|---|
| Structure du polymère | Structure hydrogénée, saturée | Structure insaturée |
| Résistance à l'oxydation | Supérieure | Inférieure |
| Odeur | Généralement plus faible | Plus marquée |
| Extractibles | Généralement plus faibles | Plus élevés |
| Récupération et stabilité | Meilleure récupération élastique à long terme pour les bandes médicales exigeantes | Stabilité à l'oxydation plus faible ; le comportement final dépend de la formulation complète du composé |
| Adéquation à ce projet de ligne | Point de départ privilégié par Jinxin pour les essais de garrots, bandes d'Esmarch et bandes médicales en TPE | Pas la recommandation par défaut de Jinxin pour ces projets médicaux ; à évaluer uniquement si la formulation approuvée de l'acheteur l'exige |
| Coût | Supérieur | Inférieur, mais le prix du composé ne détermine pas à lui seul la qualité de la bande finie |
Si un fournisseur cote uniquement « TPE » sans préciser le polymère de base et la cible de formulation, demandez plus de détail avant l'essai.
Nous n'acceptons pas les demandes de composé seul. L'objectif est d'aider l'acheteur à démarrer l'essai de ligne avec une référence de matière exploitable lorsque l'approvisionnement local en TPE à base de SEBS est difficile.
Comment les bandes de garrot en TPE sont produites
Un garrot en TPE est produit par la fusion d'un composé de TPE à base de SEBS modifié, son formage en feuille plate, son refroidissement, puis le refendage et la coupe de la feuille en bandes finies. Sur cette ligne, les étapes fonctionnent comme une seule ligne continue d'extrusion de bandes de garrot, et non comme des machines séparées.
-
01 Séchage et alimentation
Le composé est introduit dans la trémie ; le besoin de pré-séchage est vérifié pour les grades sensibles à l'humidité.
-
02 Extrusion monovis
Le TPE à base de SEBS est fondu dans une extrudeuse monovis multizone, puis formé à travers une filière plate.
-
03 Calandrage et refroidissement
Le calandrage règle l'épaisseur de la feuille, avec des rouleaux téflonisés et un refroidissement par eau.
-
04 Refendage
La feuille refroidie est refendue aux largeurs prévues pour les garrots, les bandes d'Esmarch ou les bandes médicales.
-
05 Accumulateur à danseuse en W
L'accumulateur en W compense les variations de tension entre l'extrusion continue et la coupe intermittente.
-
06 Microperforation / coupe à longueur
La coupe pilotée par encodeur permet de produire des rouleaux prédécoupés détachables ou des sections de longueur définie.
-
07 Reprise / coordination du bobinage
La ligne standard utilise une reprise manuelle. Pour un bobinage automatique, Jinxin peut recommander des fournisseurs compatibles d'équipements en aval et coordonner l'interface de la ligne.
Aucune vulcanisation et aucun trempage latex n'interviennent à quelque étape que ce soit de ce procédé. Les bandes de TPE sont formées uniquement par extrusion et refroidissement.
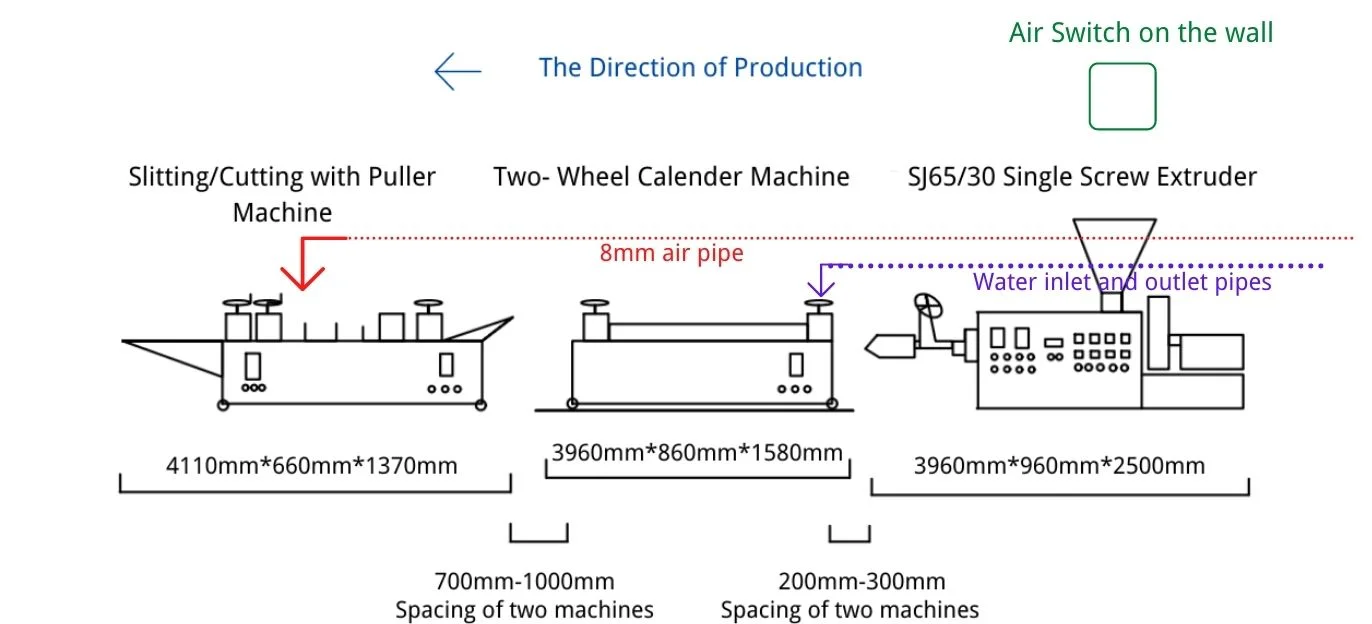
Paramètres techniques
| Paramètre | Référence |
|---|---|
| Plateforme d'extrudeuse | Extrudeuse TPE monovis SJ65/30 |
| Largeur de produit | Bande de garrot ~25 mm ; bande d'Esmarch ~75–100 mm ; largeur de bande médicale en TPE sur mesure selon projet |
| Épaisseur de produit | Selon projet, appariée au comportement du composé et à l'objectif de rétraction |
| Dureté Shore A | 35–65 typique ; 40–55 courant pour les garrots sans latex à usage unique |
| Production (nombre de bandes) | ~2.500–3.300 bandes/h (≈60.000–80.000 bandes par 24 heures) ; dépend fortement du composé de TPE, de la taille de bande et du format de coupe |
| Zones de chauffe | Profil de température 9 zones du fourreau et de la filière, enregistré par composé pendant l'essai en usine |
| Température de fusion | ~160–210 °C pour TPE à base de SEBS, dépendant du grade et de la teneur en huile |
| Vitesse de ligne | Appariée à la viscosité de fusion, au comportement de refroidissement et à la qualité de la bande finie |
La production de bandes, la vitesse de ligne et la température de fusion dépendent toutes fortement du composé de TPE, de la largeur et de l'épaisseur de bande, de la finition de surface et de la configuration de refroidissement — la même ligne peut fonctionner sensiblement plus vite ou plus lentement sur différents grades à base de SEBS. Les valeurs ci-dessus constituent une fenêtre de référence pratique ; les chiffres confirmés sont livrés avec le devis détaillé et enregistrés pendant l'essai en usine.
Prix et périmètre de configuration
Référence de prix FOB clé en main : USD 45.000–55.000 pour une ligne d'extrusion de garrots TPE configurée (sur base SJ65/30).
Cette référence correspond à une ligne de production complète configurée, et non à une extrudeuse monovis nue, à une configuration manuelle basique ou à une machine autonome. Le devis final dépend principalement du format de bande, du comportement du composé et du périmètre de finition, et non de la seule largeur de bande.
Facteurs de configuration qui modifient le devis
| Facteur de configuration | Pourquoi il modifie le devis |
|---|---|
| Largeur et épaisseur de bande | Les bandes plus larges (Esmarch) ou plus épaisses nécessitent une filière plus large, un calandreur plus grand et un refroidissement ajusté. |
| Comportement du composé SEBS / TPE | Les grades à haute teneur en huile ou collants nécessitent des rouleaux téflonisés et un profil de température réglé ; cela affecte le périmètre du calandreur et du refroidissement. |
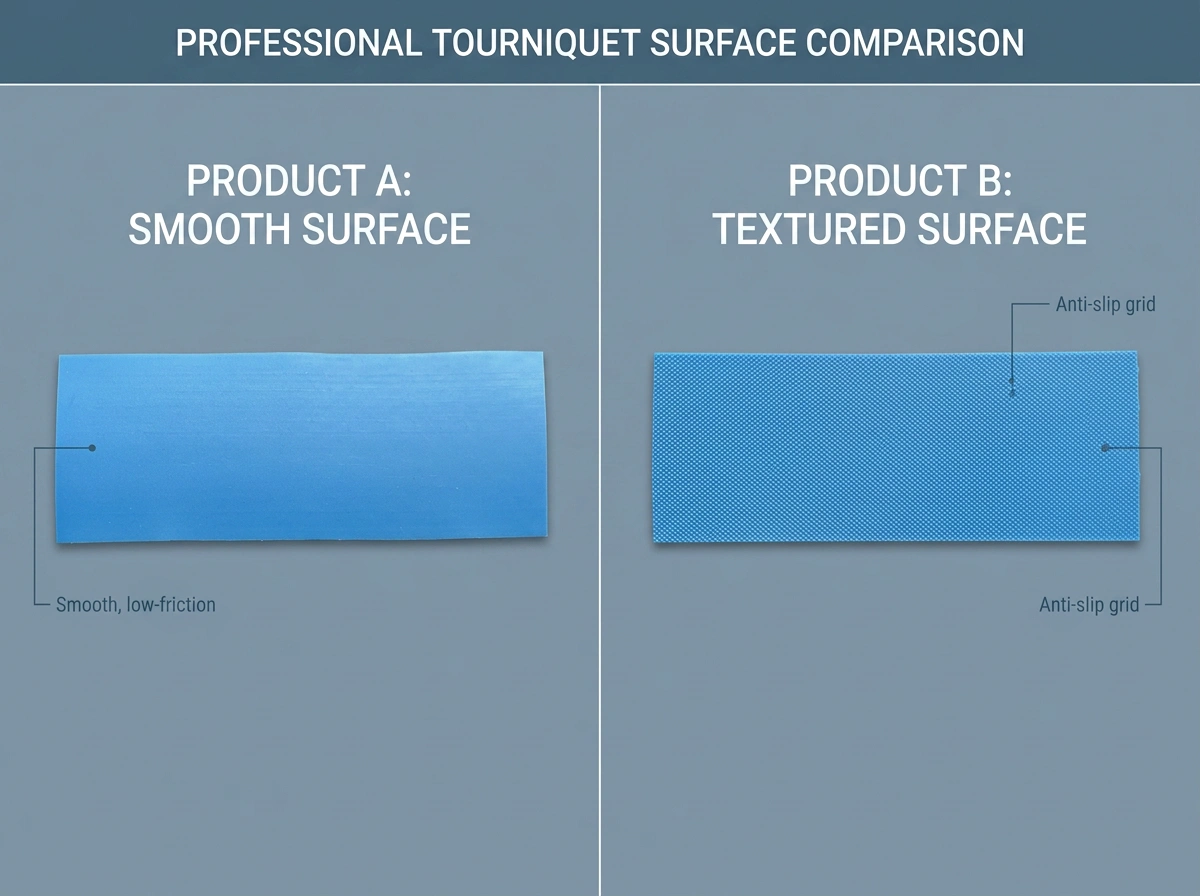
| Surface lisse versus texturée | Les rouleaux de calandrage texturés (à motif) constituent un jeu interchangeable configuré selon la finition de l'acheteur. |
| Nombre de refendages (bandes par feuille) | Plus de bandes par passe signifie plus de lames de refendage et une ligne de feuille plus large. |
| Format de microperforation / coupe à longueur | Rouleaux prédécoupés détachables versus sections coupées à longueur fixe modifient le périmètre de la station de coupe. |
| Accumulateur à danseuse en W | Configuré pour une coupe à tension stable ; le périmètre est adapté à la vitesse de ligne et au cycle de coupe. |
| Essai en usine avec composé de l'acheteur | L'essai sur le propre échantillon de composé de 10–20 kg de l'acheteur est un élément convenu du périmètre d'essai. |
Envoyez le type de produit cible, largeur / épaisseur / longueur de bande, format de rouleau ou de coupe, lisse ou texturé, type de composé et dureté Shore A, et si vous pouvez envoyer un échantillon de composé de 10–20 kg.
Demander une configuration de ligneConfiguration de la ligne d'extrusion de garrots TPE
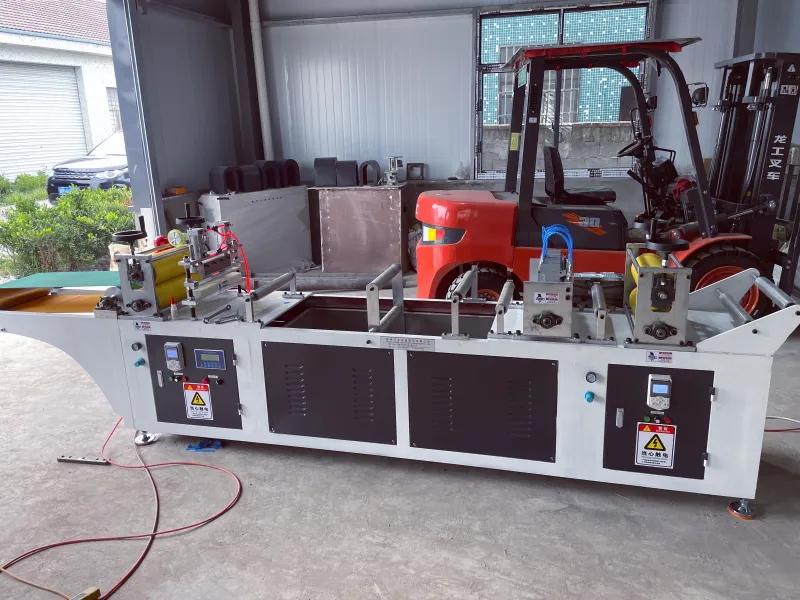
Cette ligne complète est organisée en unités qui prennent en charge tout, de la fusion de la matière première au formage de la bande plate, au refroidissement, au refendage et à la découpe par microperforation, conçue pour le traitement stable des grades de TPE sensibles.
Cœur d'extrusion
Extrudeuse TPE haute stabilité
| Détail | Référence |
|---|---|
| Plateforme | Extrudeuse monovis SJ65/30, configurée pour TPE à base de SEBS modifié. |
| Système d'entraînement | Moteur Siemens Beide avec variateur de fréquence haute performance série ABB 580. |
| Entraînement | Accouplement direct (sans courroies, sans entretien). |
| Profil de température 9 zones | Nous enregistrons le profil précis de température 9 zones du fourreau et de la filière nécessaire pour éviter la dégradation du TPE pendant l'essai en usine. |
| Domaine d'application | Configurée pour les composés de TPE à base de SEBS modifié dans la fenêtre typique de 35–65 Shore A utilisée pour les garrots, les bandes d'Esmarch et les bandes élastiques. |
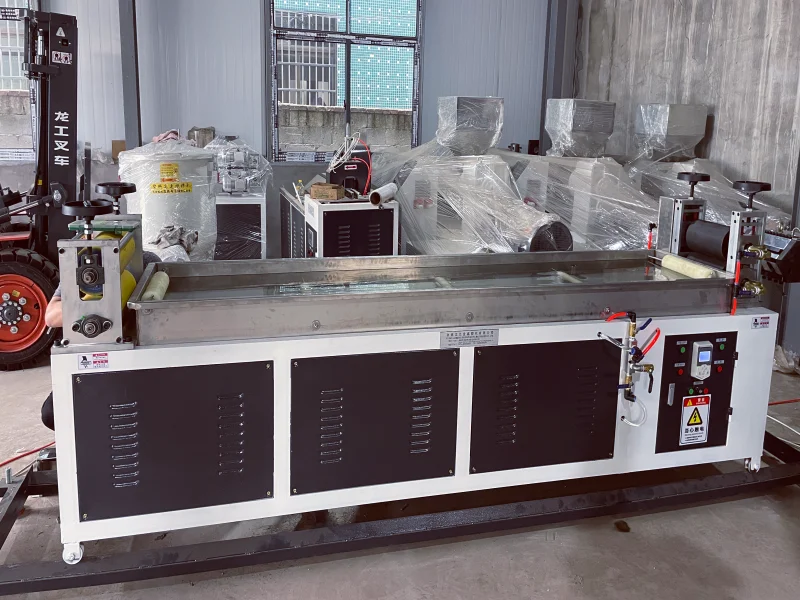
Formage et refroidissement
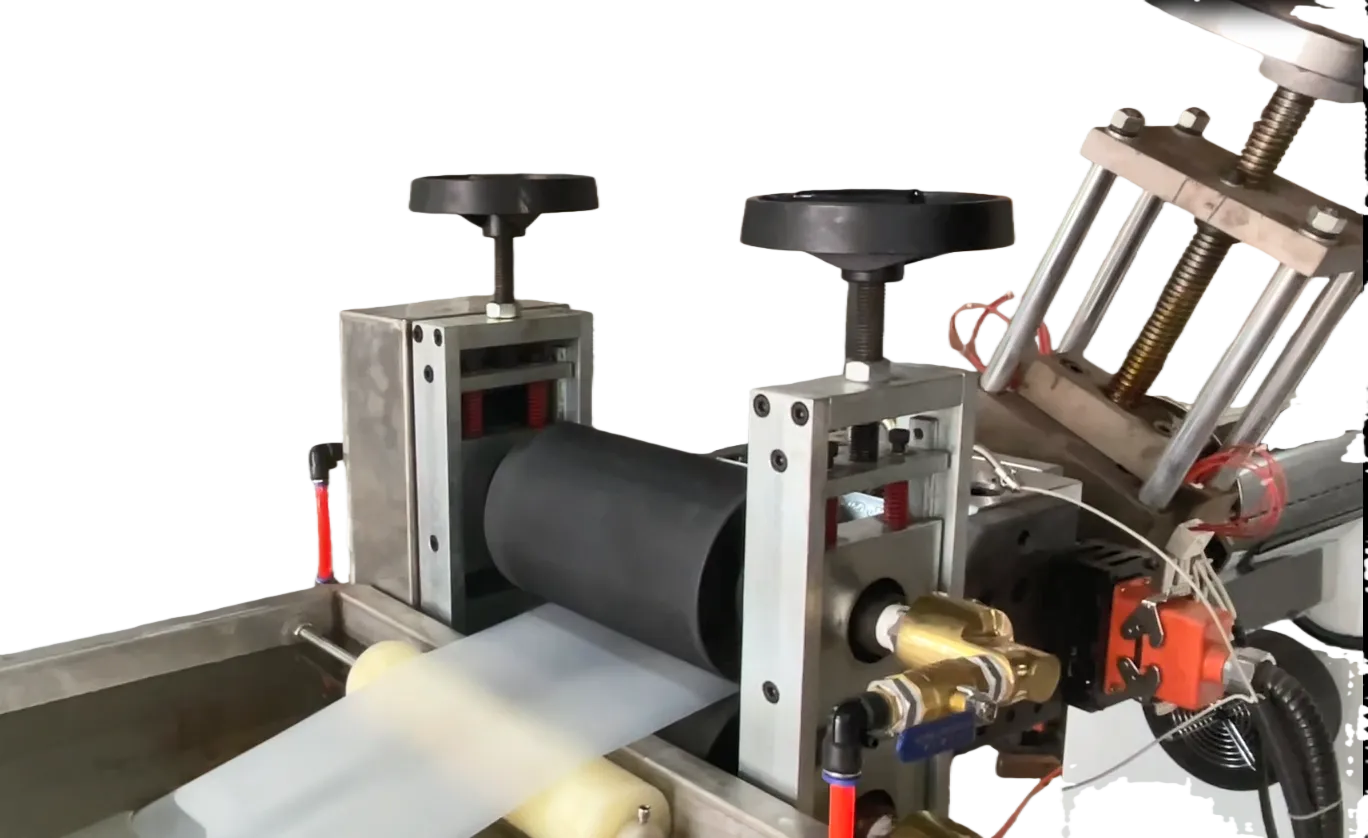
Station de calandrage et de refroidissement à deux rouleaux téflonisés
| Détail | Référence |
|---|---|
| Calandrage de précision | Système de calandrage à deux rouleaux avec écart réglable pour le contrôle manuel de l'épaisseur de la feuille de TPE. |
| Technologie anti-adhésive | Rouleaux téflonisés avec refroidissement interne par eau pour traiter les formulations de TPE à haute teneur en huile et collantes sans adhérence. |
| Section de refroidissement en acier inoxydable | Bain d'eau en acier inoxydable avec moteur indépendant et variateur ABB pour un refroidissement stable de la feuille. |
| Rouleaux de surface interchangeables | Choix de rouleaux de calandrage lisses ou texturés pour produire des bandes lisses standard et des garrots texturés antidérapants. |
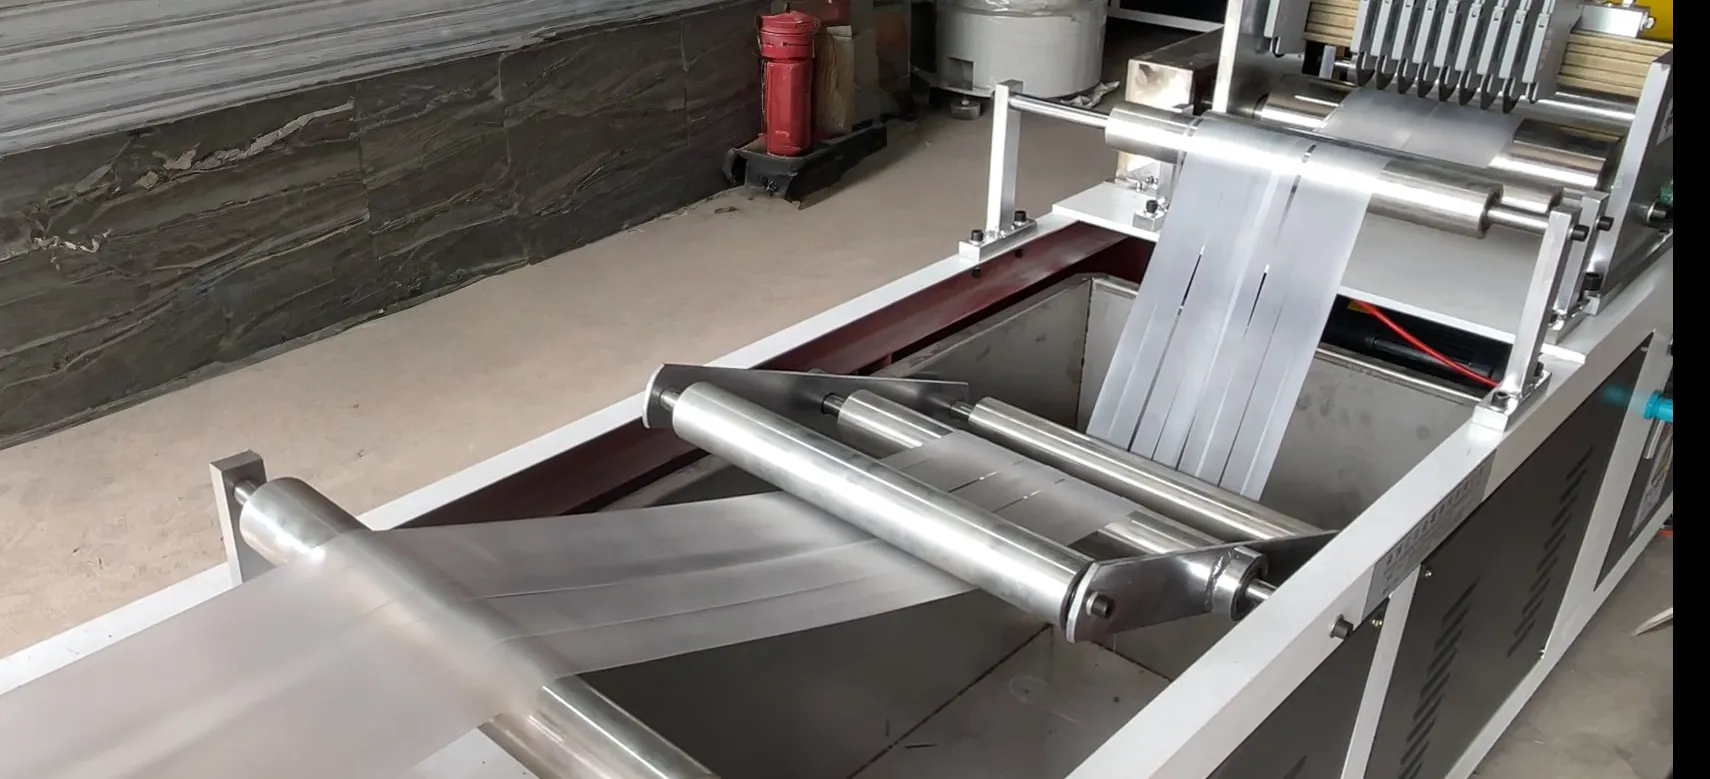
Conversion et accumulation
Accumulateur à danseuse en W et unité de refendage
| Détail | Référence |
|---|---|
| Accumulateur à bras danseur (parcours W) | Accumulateur à 4 bras qui absorbe l'écart de vitesse entre l'extrusion continue et la coupe intermittente. |
| Refendage de précision | Lames de refendage pneumatiques réglables pour diviser la feuille large en plusieurs bandes de garrot ou bandes d'Esmarch plus larges. |
Coupe et reprise
Station de microperforation / coupe à longueur fixe
| Détail | Référence |
|---|---|
| Découpe par microperforation | Coupe contrôlée par ordinateur avec encodeur pour une précision de longueur fixe ; produit des rouleaux prédécoupés détachables avec alarmes de fin de longueur. |
| Reprise / coordination de bobineuse | Sur la ligne standard, les bandes ou rouleaux finis sont repris manuellement. Pour une collecte automatique en rouleau, Jinxin peut recommander des fournisseurs compatibles de bobineuses downstream et coordonner les exigences d'interface. |
Qualité et contrôle de procédé
Les bandes élastiques plates en TPE sont plus sensibles à la température, à la tension et à la manutention de surface que la plupart des produits extrudés. Les décisions de qualité ci-dessous sont l'endroit où cette ligne se distingue d'une ligne de bobinage d'élastiques en caoutchouc ou de liens à cheveux.
Peau de requin (rupture d'extrudat)
Les bandes de TPE peuvent présenter de fines ondulations écailleuses liées au profil de température, au taux de cisaillement, à la conception de la filière, à la viscosité de fusion et à la vitesse de tirage. Pendant l'essai en usine, nous réglons la ligne autour du composé testé et enregistrons une base thermique pratique.
TPE collant à haute teneur en huile
De nombreux composés de TPE à base de SEBS, mous et à haute teneur en huile, sont collants à la température de calandrage. Les rouleaux téflonisés avec refroidissement interne par eau maintiennent la surface stable et empêchent l'adhérence.
Accumulateur à danseuse en W pour le contrôle de tension
Un accumulateur à danseuse à 4 bras en parcours W stocke la longueur de bande entre l'extrudeuse continue et la coupeuse intermittente afin que la tension ne remonte pas vers la filière lorsque la coupeuse s'arrête.
Rétraction et pré-étirement
Aucune ligne d'extrusion ne peut ajouter l'élasticité que le composé n'a pas. La ligne protège l'élasticité par un profil de température documenté, une accumulation stable et une finition contrôlée ; lorsqu'un bobinage automatique est requis, la bobineuse downstream doit être sélectionnée et réglée selon le format de bande validé.
Détails de production et échantillons de surface des bandes TPE
Essai en usine et base de démarrage
Avant l'expédition, Jinxin procède à l'essai du type de produit convenu dans des conditions d'extrusion réelles. L'essai est spécifique au produit, et non un contrôle générique d'équipement, car la qualité de la bande de TPE dépend du comportement du composé, du profil de température, du calandrage, du refroidissement, du refendage et de la coordination de coupe.
- Exécutons le format de produit de l'acheteur: Bandes de garrot, rouleaux de bande d'Esmarch ou bandes médicales en TPE sur mesure à la largeur et à l'épaisseur cibles.
- Enregistrons le profil de température 9 zones: Les températures des zones du fourreau et de la filière qui fonctionnent de manière stable sur le composé testé.
- Vérifions la largeur et l'épaisseur: Par rapport à la spécification cible, avec des ajustements d'écart de calandrage et de refroidissement.
- Vérifions le refendage et le format de microperforation / coupe: Nombre de bandes par feuille, pas de microperforation et précision de longueur de coupe.
- Enregistrons les références de vitesse, refroidissement et coupe: Vitesse de vis, vitesse de ligne, réglages de refroidissement et cycle de coupe.
- Livrons les paramètres de démarrage: Une base pratique de démarrage (la « fiche de données ») pour que l'opérateur de l'acheteur démarre la production de la première série à partir d'une référence testée plutôt que d'une estimation.
Après l'essai de réception en usine, le service d'installation et de mise en service de la ligne d'extrusion de Jinxin peut couvrir la vérification de la préparation du site, les contrôles mécaniques et électriques, le démarrage, la formation des opérateurs et l'accompagnement de la première production. Le périmètre sur site, les déplacements de l'ingénieur et les préparatifs de l'acheteur sont confirmés dans le devis.
Si le produit utilise un composé de TPE spécial ou modifié, Jinxin recommande d'envoyer un échantillon de matière de 10–20 kg avant l'essai en usine. Cela rapproche les références de démarrage du matériau réel de production de l'acheteur, particulièrement important pour les composés d'origine locale ou spécialement modifiés.
Par exemple, un acheteur exploitant un composé à base de SEBS à haute teneur en huile a signalé un défaut de surface en cours de production. La ligne ayant été testée et documentée par rapport à ce composé lors de l'expédition, Jinxin a aidé à remonter le problème à un lot de composé modifié et a guidé l'opérateur dans le réglage de température plutôt que de le traiter comme une défaillance d'équipement.
Ligne d'extrusion de TPE versus autres procédés de production
Les acheteurs comparent souvent cette ligne à des procédés très différents. Les quatre comparaisons ci-dessous sont celles qui reviennent le plus souvent.
| Comparaison | Ce que l'acheteur peut supposer | Différence correcte |
|---|---|---|
| Trempage latex | Le même équipement peut fabriquer des garrots latex. | Matière première, outillage et filière de procédé différents ; l'extrusion de TPE n'est pas un trempage latex. |
| Vulcanisation du caoutchouc | Les bandes de TPE nécessitent une cuisson ou vulcanisation. | Les bandes de TPE sont formées uniquement par extrusion et refroidissement ; il n'y a pas de vulcanisation ni de four de cuisson. |
| Machine à fabriquer | Une machine peut produire les bandes finies de bout en bout. | Les bandes finies nécessitent une ligne complète : extrusion, calandrage, refroidissement, refendage, accumulation, coupe et reprise. Jinxin fournit la ligne complète configurée, et non une machine autonome. |
| Certification médicale | La ligne elle-même porte la conformité CE, FDA ou ISO 13485 du dispositif fini. | La ligne produit la bande de TPE. La conformité médicale finie relève du matériau, de la stérilisation, de l'emballage et du système qualité du fabricant final ; Jinxin ne certifie pas le dispositif médical fini. |
Données de l'entreprise et références de confiance
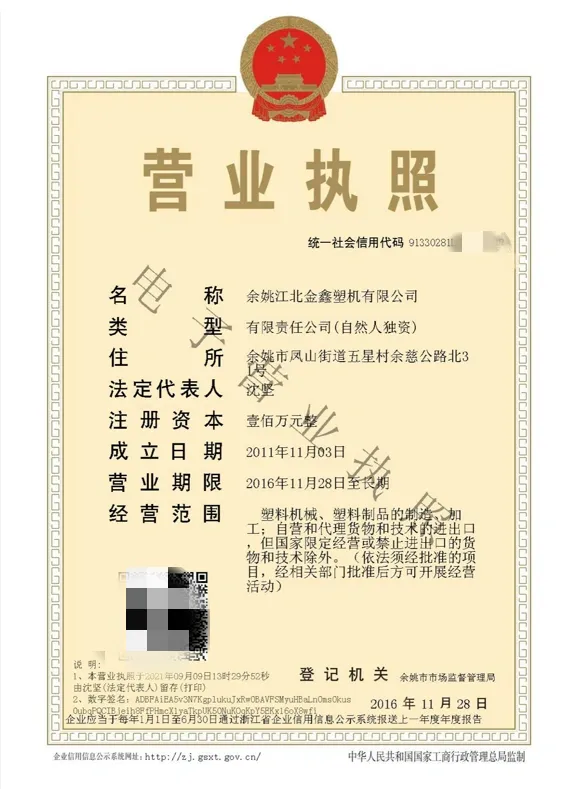
Jinxin Extruder est la marque de fabrication de Yuyao Jiangbei Jinxin Plastic Machinery Co., Ltd., une usine d'équipements d'extrusion basée à Ningbo, spécialisée dans les lignes de production monovis configurées. Pour les projets de garrots TPE et de bandes d'Esmarch, la configuration de ligne, l'essai en usine, les références de démarrage et le support après-vente sont assurés par l'équipe d'usine de Jinxin.
Entité de fabrication
Yuyao Jiangbei Jinxin Plastic Machinery Co., Ltd.
Marque
Jinxin Extruder
Fondée en
2012, Ningbo, Zhejiang, Chine
Spécialisation de production
Lignes d'extrusion monovis pour applications de tube, tuyau, tuyauterie, profilé et bande élastique plastique
Rayon international
Plus de 15 pays à travers l'Asie, l'Europe, l'Afrique et les Amériques
Soutien à l'emballage et à la documentation d'expédition
Soutien à l'emballage et à la documentation d'expédition après confirmation du projet
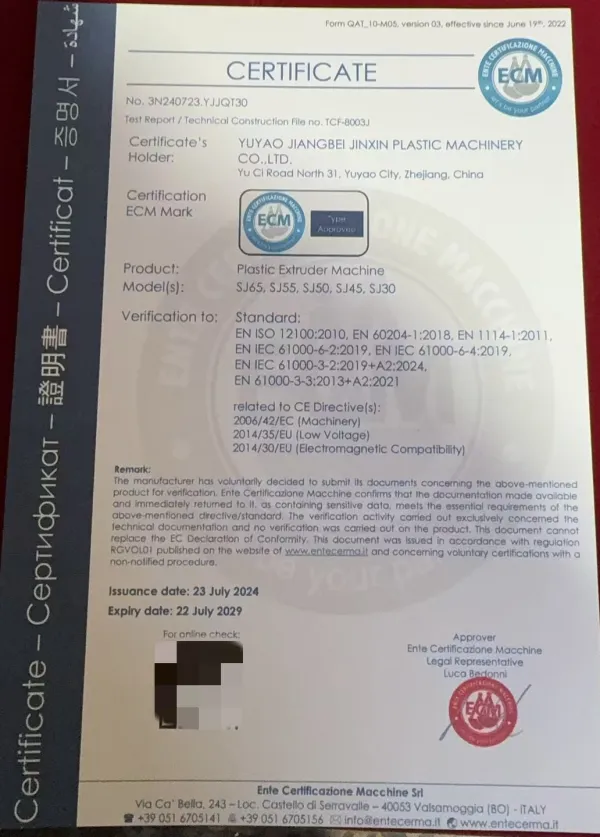
Documentation CE de l'extrudeuse principale
La documentation CE est disponible pour les modèles d'extrudeuse principale Jinxin SJ30, SJ45, SJ50, SJ55 et SJ65 et reste valable jusqu'au 22-07-2029.
FAQ
Questions fréquentes sur les lignes d'extrusion de garrots TPE
01 Q1 : Qu'est-ce qu'une ligne d'extrusion de garrots TPE ?
Une ligne d'extrusion de garrots TPE est une ligne de production complète monovis qui convertit un composé de TPE à base de SEBS modifié en bandes élastiques plates pour garrots sans latex, bandes d'Esmarch et bandes médicales en TPE. Ce n'est pas un garrot fini, pas une ligne de trempage latex et pas une machine autonome — Jinxin fournit la ligne complète configurée, testée en usine sur le composé de l'acheteur lorsque disponible.
02 Q2 : Comment une bande d'Esmarch est-elle produite sur cette ligne ?
Une bande d'Esmarch est produite par la même chaîne extrusion-calandrage-refroidissement qu'une bande de garrot standard, puis refendue à une largeur supérieure (typiquement environ 75–100 mm) et finie en un long rouleau prédécoupé détachable par microperforation plutôt qu'en une section courte unique. Ainsi, une ligne d'extrusion de bandes d'Esmarch est la même ligne configurée pour un refendage plus large, un format de rouleau et un pas / une longueur de microperforation différents — et non un procédé d'extrusion distinct.
03 Q3 : Est-ce la même chose qu'une machine à fabriquer des garrots TPE ou une machine à fabriquer des bandes d'Esmarch ?
« Machine à fabriquer » désigne généralement une étape du procédé. Une machine autonome ne peut pas produire des bandes finies de bout en bout. Ce qui fabrique réellement les garrots et les bandes d'Esmarch est une ligne complète — extrusion, calandrage, refroidissement, refendage, accumulation à danseuse, microperforation / coupe à longueur et reprise fonctionnant ensemble. Jinxin fournit cette ligne complète configurée, et non une machine autonome.
04 Q4 : Peut-elle produire des garrots jetables sans latex ?
Oui. C'est une ligne de production de garrots sans latex par la filière matière : les bandes sont formées à partir de TPE à base de SEBS modifié, sans latex naturel et sans trempage latex. « Jetable » désigne le format de finition (sections coupées à usage unique ou rouleaux prédécoupés détachables), que la ligne produit par coupe à longueur ou découpe par microperforation. La ligne produit la bande jetable sans latex ; la conformité médicale finale à usage unique dépend du propre procédé de stérilisation, d'emballage et de gestion de la qualité du fabricant.
05 Q5 : Comment gérer le bobinage automatique ?
Le périmètre standard Jinxin utilise une finition par coupe à longueur ou microperforation avec reprise manuelle du rouleau et un accumulateur à danseuse en W pour une coupe à tension stable. Si l'acheteur a besoin d'un bobinage automatique, Jinxin peut recommander des fournisseurs compatibles de bobineuses automatiques et coordonner la vitesse de ligne, la tension et l'interface de collecte. La bobineuse automatique est fournie par le spécialiste des équipements en aval et ne fait pas partie de la ligne standard Jinxin. Un client a déjà mis en œuvre cette solution avec succès.
06 Q6 : Qu'est-ce qui cause la peau de requin dans l'extrusion de bandes de TPE ?
La peau de requin, aussi appelée rupture d'extrudat, se manifeste par de fines ondulations écailleuses à la surface de la bande. Elle est généralement liée au profil de température, au taux de cisaillement, à la conception de la filière, à la viscosité de fusion et à la vitesse de tirage. Pendant l'essai en usine, nous réglons la ligne autour du composé testé et enregistrons une base thermique pratique pour réduire le risque pendant la production de la première série, et la même base donne à l'opérateur un point de départ lorsqu'un lot de composé ultérieur se comporte différemment.
07 Q7 : Quel composé de TPE dois-je utiliser pour les garrots ?
Pour les applications de garrot et de bande d'Esmarch, utilisez un TPE à base de SEBS modifié (hydrogéné, saturé) plutôt qu'un grade à base de SBS — le SEBS offre une odeur plus faible, une meilleure résistance à l'oxydation et des extractibles plus faibles, ce qui compte pour un usage de contact cutané et adjacent au médical. Une fenêtre typique est 35–65 Shore A, avec 40–55 courant pour les garrots à usage unique. Si vous avez déjà un fournisseur de composé, envoyez un échantillon de 10–20 kg avant l'essai en usine afin que nous puissions enregistrer les paramètres qui fonctionnent de manière stable sur votre grade. Nous ne vendons pas de composé comme service autonome.
08 Q8 : Combien coûte une ligne de production de garrots TPE ?
Une ligne de production de garrots TPE configurée (sur base SJ65/30) est généralement référencée à environ USD 45.000–55.000 FOB clé en main. Le prix final dépend principalement de la largeur et de l'épaisseur de bande, du comportement du composé SEBS / TPE, de la finition lisse ou texturée, du nombre de refendages, du format de microperforation ou de coupe à longueur, du périmètre de l'accumulateur à danseuse en W et de l'essai en usine avec le composé de l'acheteur. Contactez Jinxin avec votre format de bande cible et votre composé pour un devis détaillé ; le délai confirmé et le jeu de filière / outillage sont inclus dans le périmètre du devis.
Devis de ligne d'extrusion de garrots TPE
Envoyez vos besoins pour votre ligne de garrots TPE
Indiquez-nous votre type de produit cible — bandes de garrot TPE, rouleaux de bande d'Esmarch ou bandes médicales en TPE sur mesure — et si vous avez déjà un fournisseur de composé de TPE modifié. Une photo, un échantillon ou une description simple suffit pour démarrer la discussion.
- Type de produit cible
- Bandes de garrot TPE, rouleaux de bande d'Esmarch ou bandes médicales en TPE sur mesure
- Taille de bande
- Largeur, épaisseur et longueur de bande
- Finition
- Format de rouleau ou de coupe à longueur
- Surface
- Surface lisse ou texturée
- Composé
- Type de composé et dureté Shore A cible
- Échantillon matière
- Si vous pouvez envoyer un échantillon de composé de 10–20 kg
- Production
- Objectif de production
- Tension d'usine
- Tension d'usine ou pays d'installation