Jinxin fournit la ligne d'extrusion de tubes plongeurs complète et configurée, pas les tubes finis. La configuration est adaptée à votre échantillon en PE (y compris LDPE) ou PP et à son raccordement à la pompe ou à la valve.
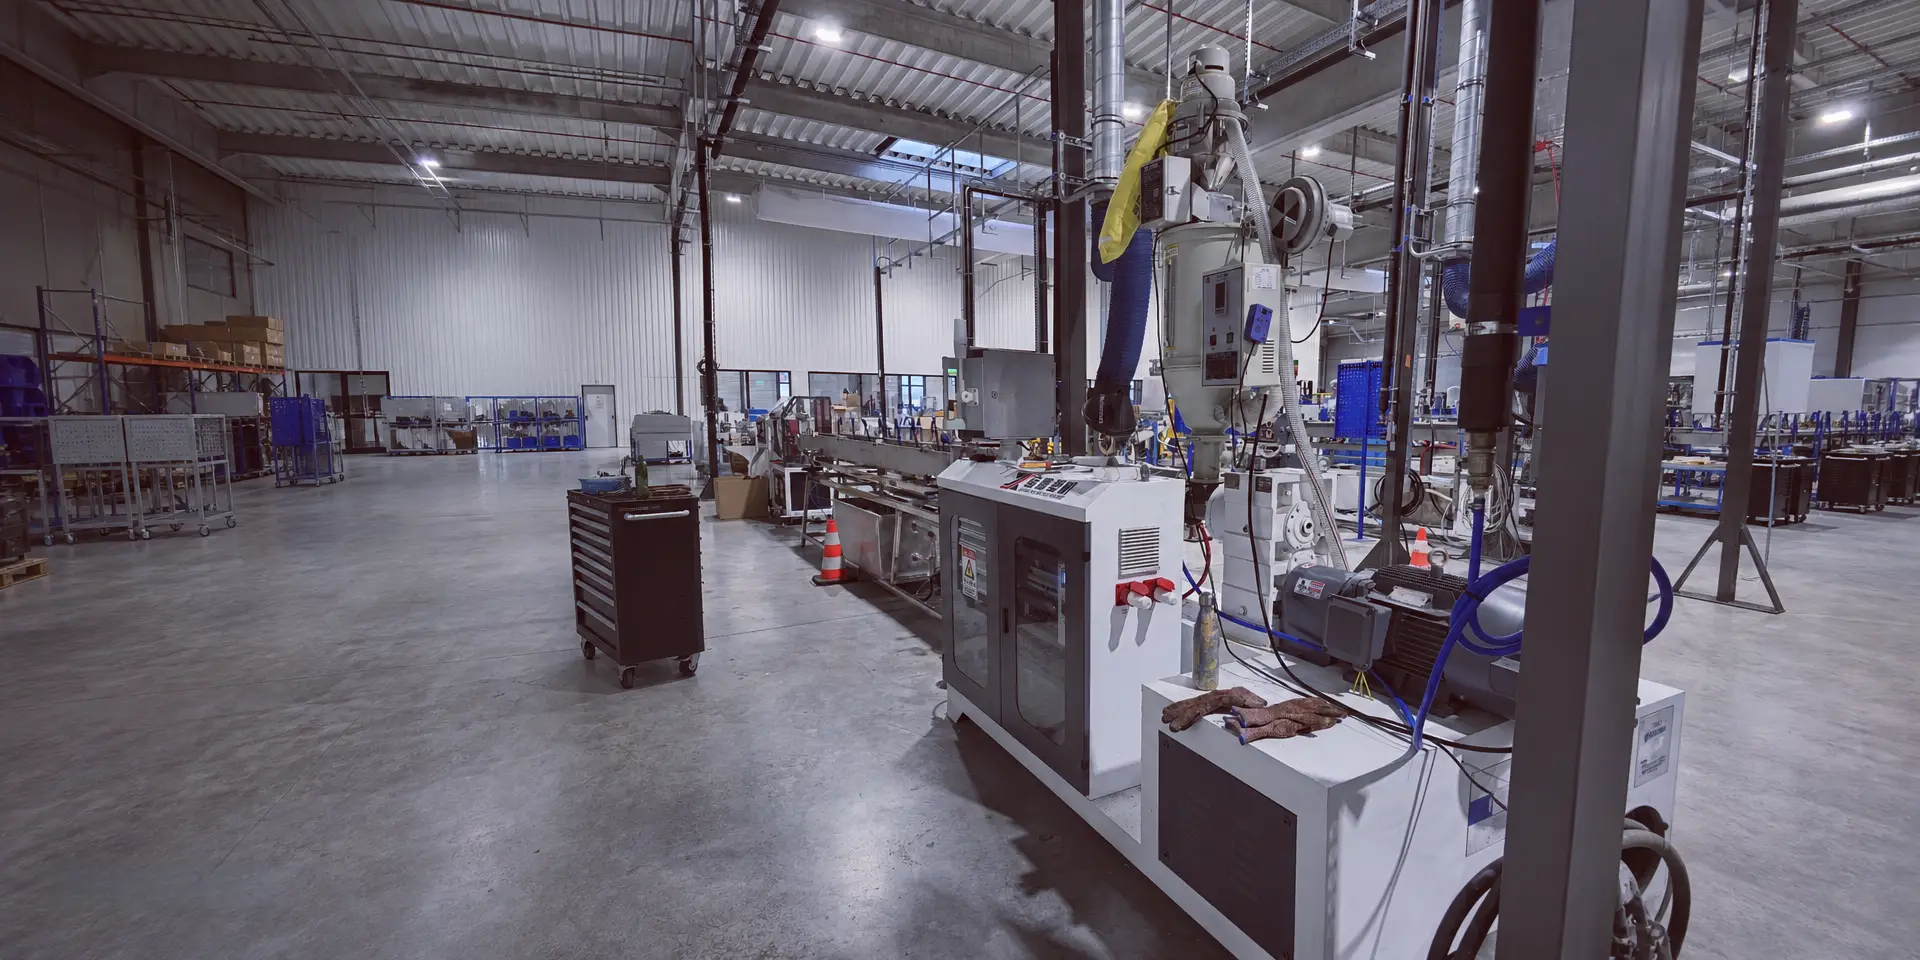
Fabricant de ligne d'extrusion de tubes plongeurs
Ligne d'extrusion de tubes plongeurs
Ligne d'extrusion de tubes plongeurs PE/PP testée en usine pour valves d'aérosol, pompes à lotion, pompes à parfum et pulvérisateurs.
Faits rapides
Champ Référence
Utilisation du tube fini Valve d'aérosol, pompe à lotion, pompe à parfum, pulvérisateur
Matières PE (incl. LDPE) / PP selon l'application
Plage OD typique 3-10mm plage d'application typique, confirmée par l'outillage et l'échantillon
Stabilité OD cible +/-0,05mm après configuration et test
Plateforme d'extrusion SJ35 / SJ45 monovis
Vitesse de ligne Configurée selon la taille du tube et la méthode de coupe ou bobinage
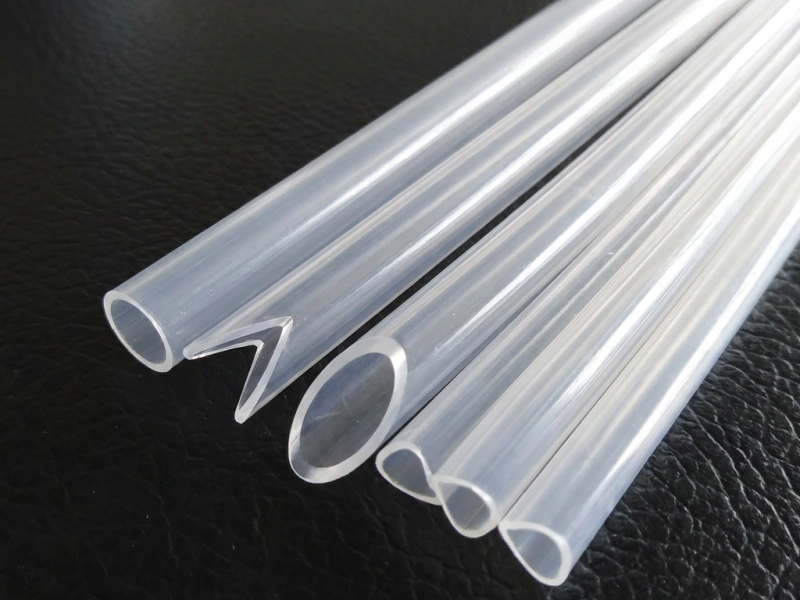
Profil de coupe d'extrémité Coupe plate / V-notch (angle personnalisé) / coupe biseautée / coupe concave — formé en ligne par le couteau servo, sans découpe secondaire. Chaque profil nécessite sa propre tête de coupe, spécifiée avant production.
Méthode de collecte Coupe servo, bobinage horizontal ou bobinage double arbre
Mesure optionnelle Mesure diamètre en ligne par laser ou ultrasons, cotée sur demande
Type de ligne Ligne d'extrusion de tubes plongeurs complète, pas un extrudeur seul
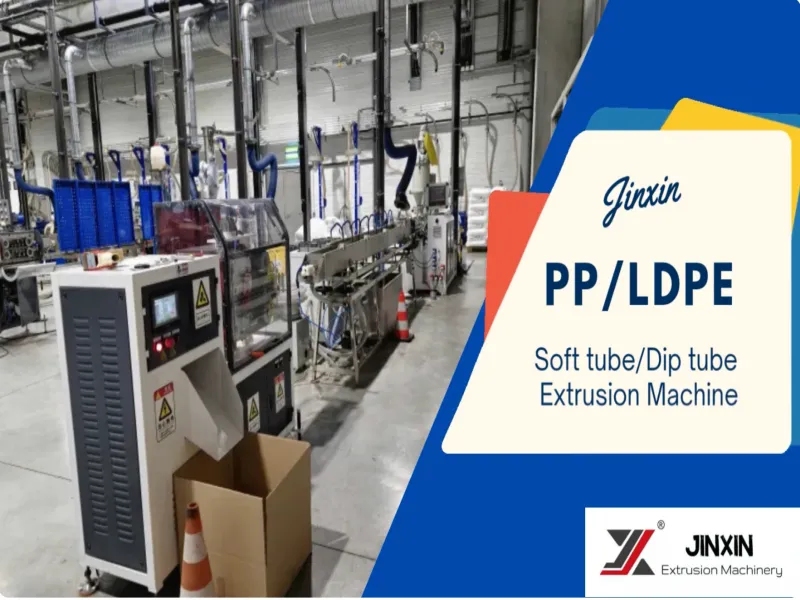
Vidéo de la ligne de tubes plongeurs en fonctionnement
Regardez une ligne d'extrusion de tubes plongeurs Jinxin en production réelle. Chaque nouvelle ligne configurée est vérifiée par rapport à l'échantillon de tube, la matière et l'exigence de coupe convenus avant expédition.
Rondeur et diamètre extérieur : L'outillage adapté, le calibrage sous vide, le refroidissement stable et le tirage synchronisé maîtrisent la forme et les dimensions du tube.
Tube sec, tirage stable : Le séchage par soufflage d'air élimine l'eau en surface à la sortie du bac de refroidissement pour réduire le glissement au tirage.
Contrôle de l'ajustement intérieur : Les piges lisses en acier inoxydable vérifient le diamètre intérieur et l'ajustement du tube ; elles ne remplacent pas les contrôles du diamètre extérieur et de la rondeur.
Voir la vidéo de la ligne de tubes plongeursProjet réalisé
Ce que Jinxin a construit et vérifié
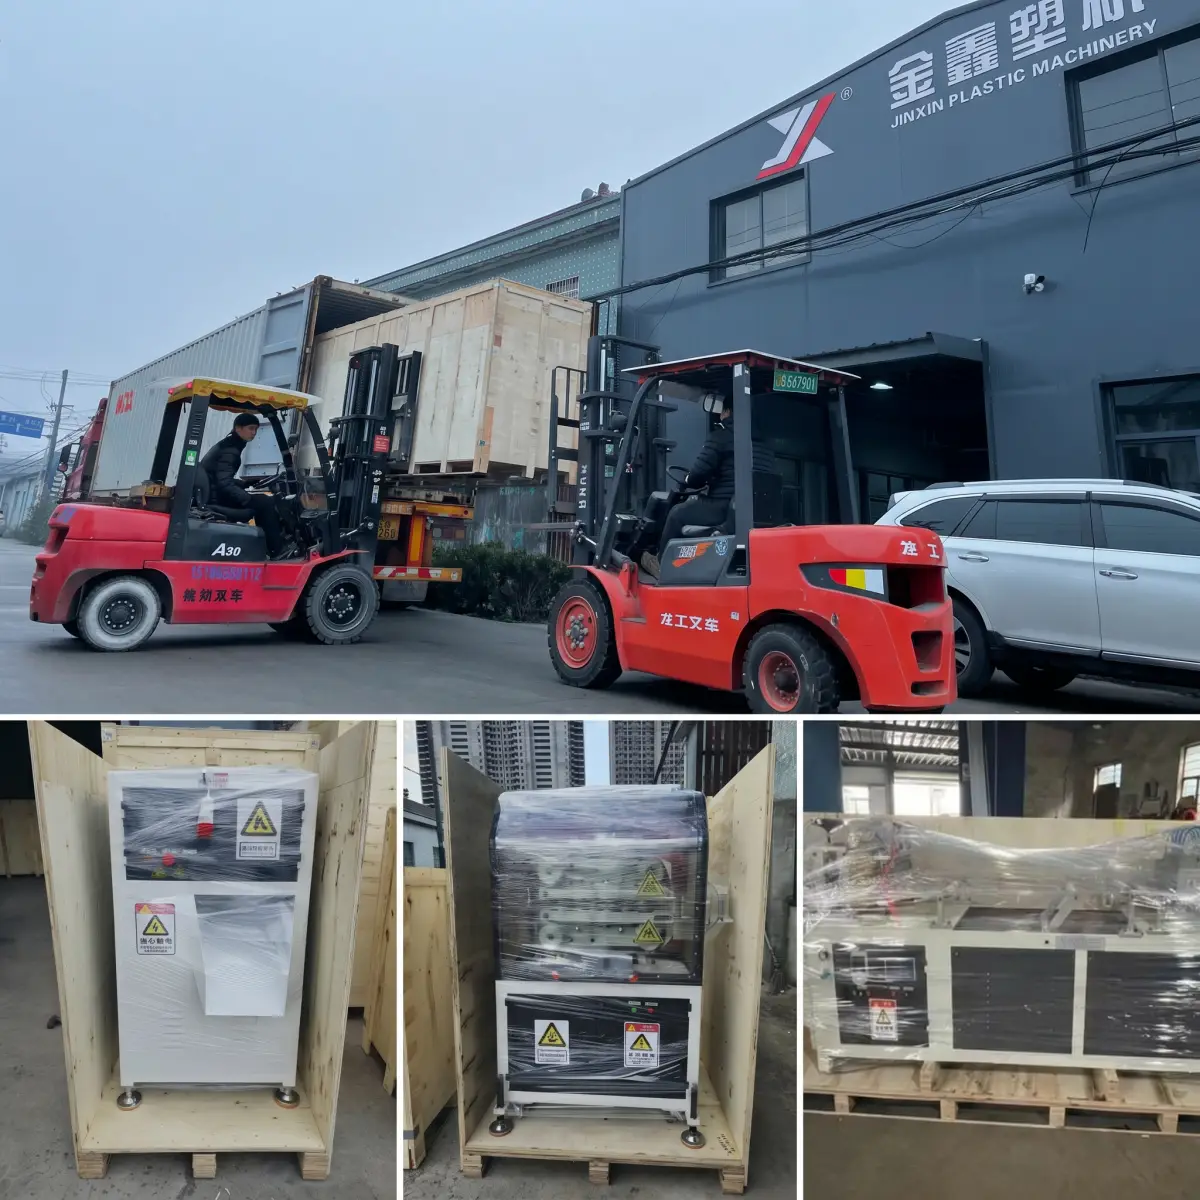
Pour un projet réalisé de ligne d'extrusion de tubes plongeurs, Jinxin a assuré l'installation et la mise en service sur site. La ligne associait calibrage sous vide, refroidissement stable, séchage périphérique à 360° par soufflage d'air, tirage synchronisé, coupe en ligne des extrémités et vérification de l'ajustement par piges lisses afin de maîtriser les dimensions du tube et la régularité de l'emboîtement.
Profils de coupe d'extrémité en ligne
Le couteau volant à servocommande Jinxin forme le profil final pendant l'extrusion : coupe plate, encoche en V à angle personnalisé, coupe biseautée ou concave. Le profil spécifié ne nécessite ni machine d'encochage séparée ni reprise de coupe.
Chaque profil est produit par sa propre tête de coupe dédiée, fabriquée selon les spécifications de l'acheteur. L'angle V-notch est personnalisable. La forme de coupe, l'angle V et la longueur du tube doivent être confirmés avant production et ne peuvent pas être modifiés après fabrication de la tête de coupe ; les profils supplémentaires nécessitent des têtes supplémentaires, qui peuvent être cotées ensemble.
Output Reference
Débit d'extrusion de référence : SJ35 est généralement coté autour de 8-10 kg/h, et SJ45 autour de 15-18 kg/h.
La vitesse de ligne est calculée à partir du poids au mètre du tube, donc le même débit en kg/h peut correspondre à des vitesses très différentes en m/min ou pcs/min. Jinxin calcule la vitesse pratique à partir du diamètre extérieur et intérieur, de l'épaisseur de paroi, de la densité de la matière, de la longueur de coupe et de la méthode de collecte.
Référence d'échantillon récente : Sur des configurations SJ45, les tubes plongeurs LDPE plus épais peuvent atteindre environ 20 m/min, tandis que les tubes plongeurs PP à paroi fine plus légers peuvent dépasser 70 m/min. La vitesse finale est confirmée après examen de l'échantillon et test en usine.
Note : kg/h = capacité d'extrusion ; m/min = vitesse de ligne ; pcs/min dépend aussi de la longueur de coupe.
Ce qui est inclus dans la ligne de tubes plongeurs
Des granulés aux tubes coupés ou bobinés, la ligne complète est configurée selon votre échantillon et votre objectif de production. Le tableau présente le périmètre de fourniture ; les caractéristiques détaillées des équipements suivent.
| Étape du process | Fonction incluse |
|---|---|
| Extrusion et formage | Plateforme monovis SJ35 / SJ45, filière et outillage adaptés à l'échantillon |
| Calibrage et refroidissement | Calibrage sous vide, parcours de refroidissement et refroidisseur optionnel si nécessaire |
| Séchage et tirage | Séchage par soufflage d'air 360° et tirage synchronisé |
| Collecte | Coupe servo, bobinage horizontal ou double arbre selon le flux de production |
| Vérification | Vérification de la ligne basée sur l'échantillon avant expédition |
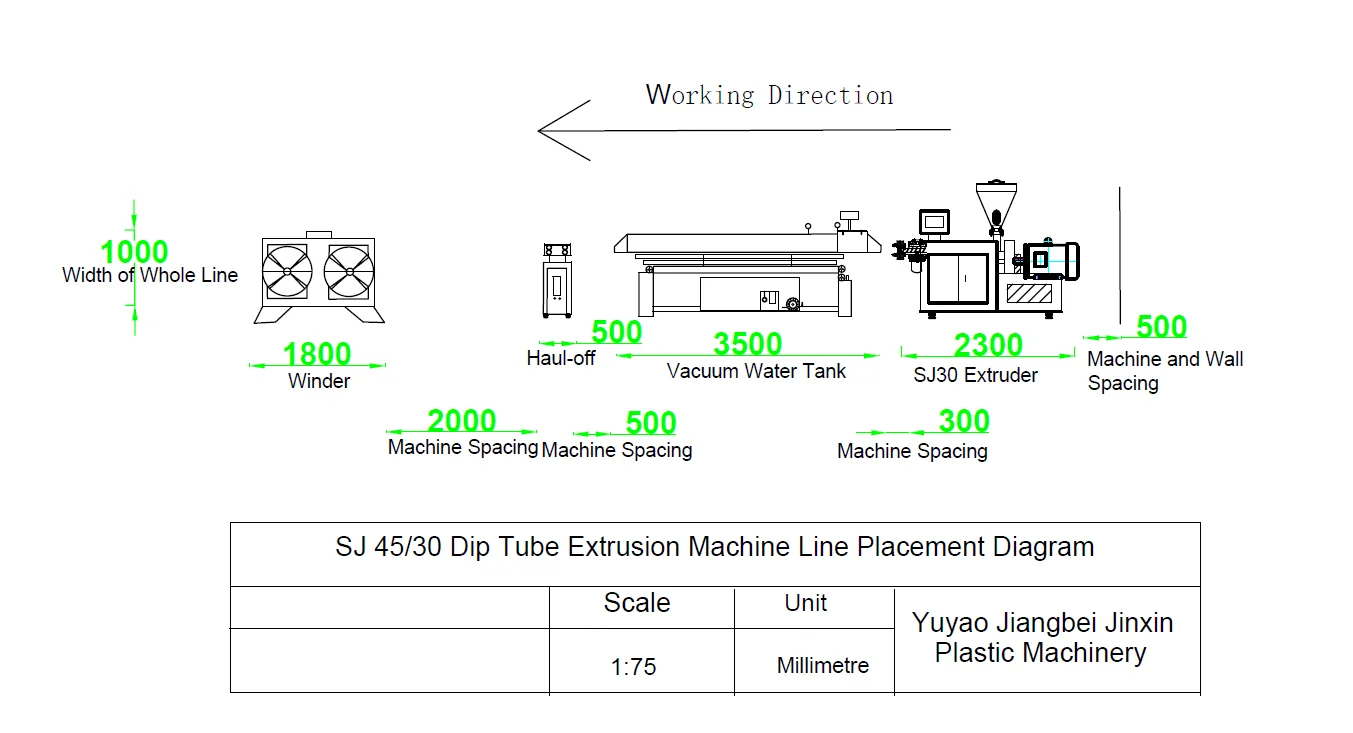
Configuration personnalisée d'une ligne d'extrusion de tubes plongeurs
Une configuration fiable ne se choisit pas seulement à partir d'un diamètre ou d'une vitesse annoncée. Jinxin relie les données du tube fini aux décisions concernant l'extrudeuse monovis, l'outillage, le calibrage, la coupe et la collecte avant d'établir le devis.
| Données fournies par l'acheteur | Décision de configuration de la ligne |
|---|---|
| Tube fini et application | L'échantillon ou le plan, ainsi que l'utilisation dans une pompe à lotion, une pompe à parfum, une valve d'aérosol ou un pulvérisateur, définissent la famille de tube à vérifier. |
| Matière PE, LDPE ou PP | La matière et sa qualité orientent la vis, la fenêtre de température, l'outillage et les conditions de test en usine. |
| OD, ID, épaisseur, longueur et tolérances | Ces dimensions déterminent la filière et le noyau, la douille de calibrage, le réglage du tirage et la logique de longueur de coupe. |
| Profil de coupe d'extrémité | Coupe plate, V-notch à angle personnalisé, coupe biseautée ou concave : chaque profil demande une tête de coupe dédiée, confirmée avant sa fabrication. |
| Objectif de production | Le poids au mètre, la taille du tube et la cadence recherchée servent à choisir SJ35 ou SJ45, la longueur de refroidissement et la capacité du tirage et de la coupe. |
| Méthode de collecte | La sortie est configurée pour une coupe servo, un bobineur horizontal ou un bobineur double arbre selon le flux de production de l'usine. |
| Conditions de l'usine et destination | La tension, la fréquence, l'espace disponible, l'eau de refroidissement et le port de destination complètent le périmètre électrique, le refroidissement, l'installation et l'expédition. |
Pour obtenir une configuration poste par poste plutôt qu'un prix de machine nue, envoyez un échantillon ou un plan du tube avec ces données. Jinxin vérifiera alors le périmètre complet avant le test en usine.
Fourchette FOB clés en main
Ligne d'extrusion de tubes plongeurs — Prix
Référence FOB clés en main: USD 38 000-55 000 pour une ligne d'extrusion de tubes plongeurs PE (incl. LDPE) / PP complète.
Il s'agit d'une fourchette de référence pour une ligne clés en main configurée, pas d'un prix d'appel pour machine nue. Le devis final dépend de l'échantillon produit, de la plage de diamètre, de la matière, de la tolérance cible, du profil de coupe d'extrémité, de la méthode de collecte, de la vitesse de ligne, de la mesure en ligne optionnelle, de la norme électrique, de l'étendue des services et du port de destination.
Éléments optionnels affectant le prix
| Élément optionnel | Quand cela compte |
|---|---|
| Mesure diamètre en ligne par laser ou ultrasons | Pour surveillance OD continue, traçabilité QC ou automatisation supérieure |
| Tête de coupe personnalisée | Pour coupe plate, V-notch (angle personnalisé), coupe biseautée ou coupe concave |
| Bobineur double arbre | Pour collecte continue et manipulation de bobine plus fluide |
| Jeux d'outillage supplémentaires | Pour des plages de diamètre ou d'épaisseur de paroi supplémentaires |
| Installation sur site | Cotée séparément selon la destination et les jours de service |
Le devis final dépend de l'échantillon, de la plage OD, de la matière, de la tolérance cible, du profil de coupe, de la méthode de collecte, de la vitesse de ligne, de la mesure optionnelle, du service et du port de destination.
Envoyer les specs pour un prix FOB exactModules de la ligne complète de production de tubes plongeurs
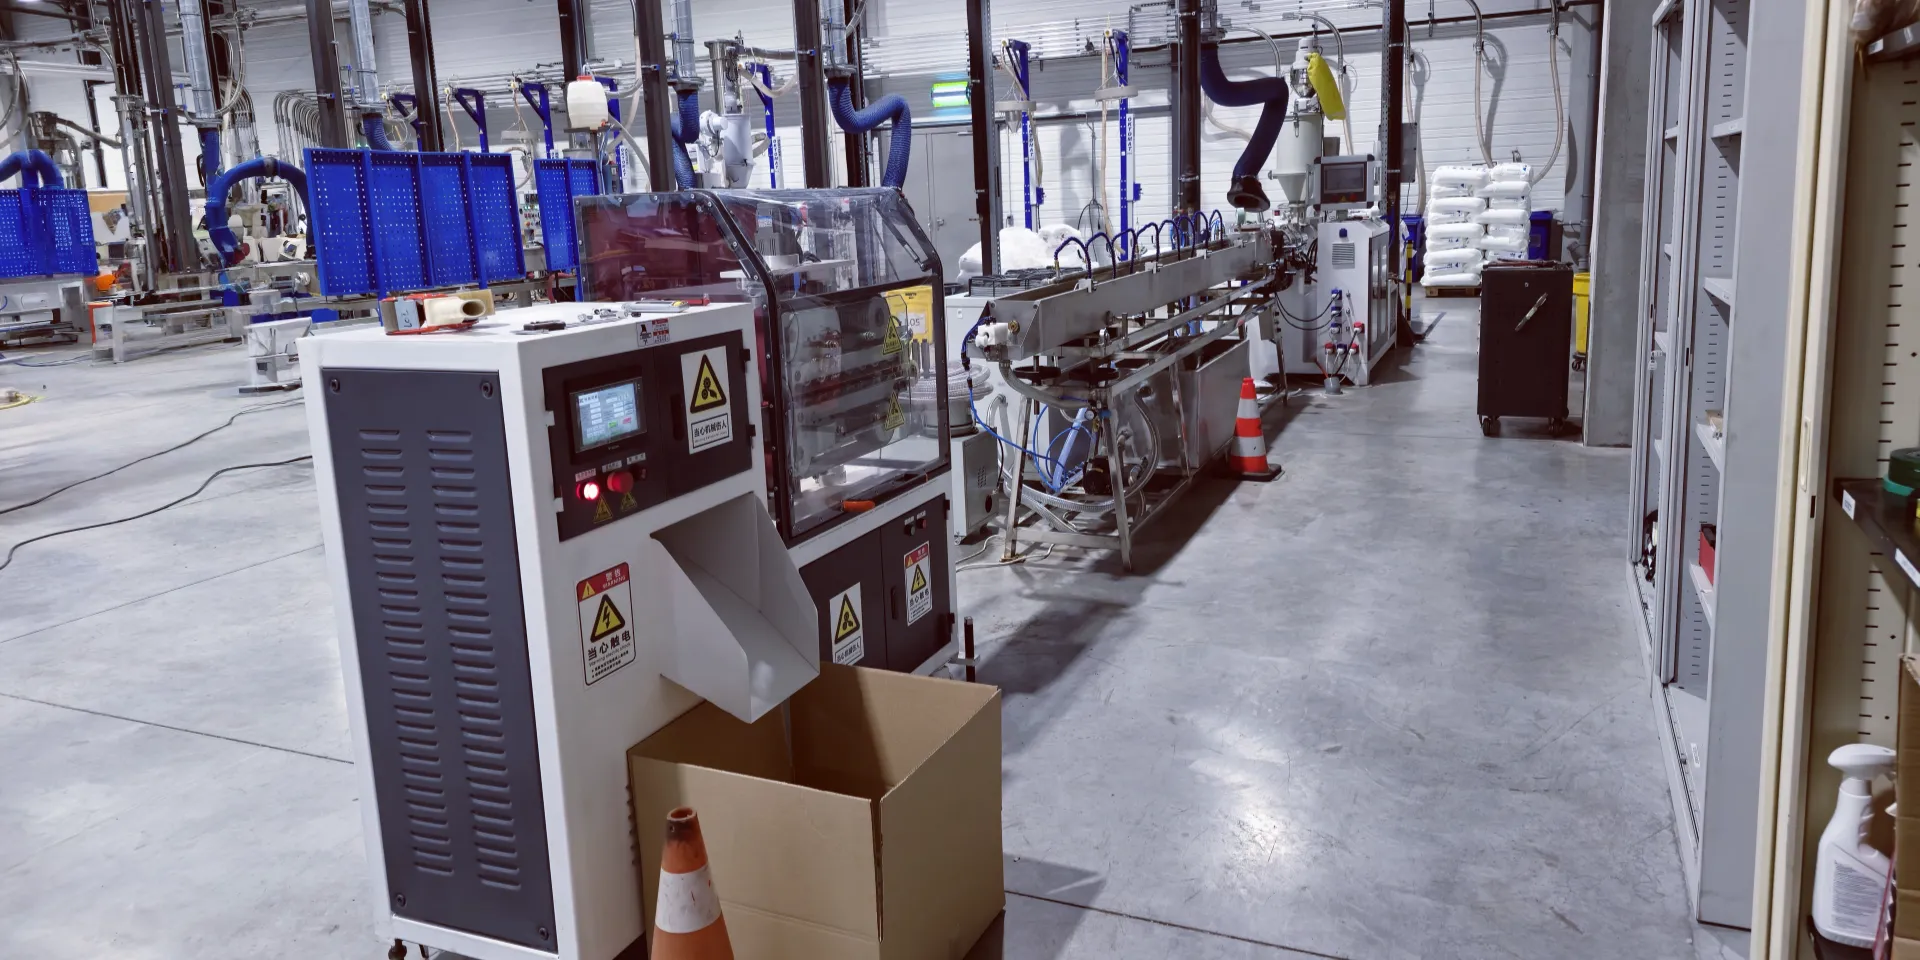

Module d'extrusion principal
Extrudeuse monovis de précision
L'extrudeuse monovis plastifie les granulés PE (incl. LDPE) ou PP et délivre un flux de masse fondue stable vers la filière. Pour la production typique de tubes plongeurs de 3-10mm, Jinxin configure les plateformes SJ35 ou SJ45 pour que le débit de la vis, le temps de séjour de la masse fondue et le contrôle de température correspondent à une production stable de petits tubes PE/PP.
| Détail | Référence |
|---|---|
| Moteur | Moteur pour variateur Siemens Beide |
| Entraînement | Conception à couplage direct sans courroie |
| Variateur | ABB ACS580 pour contrôle de vitesse stable |
| Commande | PLC WECON et interface tactile |
| Vis | Vis en acier nitruré configurée pour stabilité masse fondue PE (incl. LDPE) / PP |
| Chauffage | Contrôle de température multi-zones par SSR |

Outillage de formage
Filière et jeu d'outillage
La filière forme le tube à paroi fine et doit correspondre au diamètre extérieur cible, à l'épaisseur de paroi et au comportement d'étirage. L'outillage est configuré pour l'échantillon de l'acheteur plutôt que copié depuis une taille de tube générique.
| Fonction | Pourquoi c'est important |
|---|---|
| Canal d'écoulement poli | Aide à réduire les contraintes de la masse fondue et l'instabilité du tube |
| Noyau et manchon adaptés | Contrôle le diamètre extérieur, intérieur et l'épaisseur de paroi |
| Réglage en interne | Permet la correction pendant le test en usine avant expédition |
| Outillage spécifique par taille | Supporte différentes tailles de tubes via des jeux d'outillage adaptés |

Calibrage OD
Bac de calibrage sous vide et refroidissement
Le bac sous vide stabilise la rondeur et le diamètre extérieur du tube pendant son refroidissement. Pour les tubes plongeurs, c'est l'un des principaux contrôles pour l'ajustement à l'assemblage et la prévention des fuites.
| Détail | Référence |
|---|---|
| Construction | Bac SUS304 acier inoxydable |
| Alignement | Réglage 3 axes pour centrage filière-tirage |
| Vide | Système de vide par pompe à eau pour pression négative stable |
| Parcours du tube | Galets de pression intégrés pour maintenir le tube immergé |
| Contrôle OD | Supporte la cible de stabilité OD +/-0,05mm après configuration |

Séchage de surface
Séchage par soufflage d'air intégré
Le canal de soufflage d'air circulaire élimine l'eau de surface avant le tirage et la coupe. Cela réduit le glissement de traction et aide à maintenir la stabilité de la longueur de coupe et du diamètre extérieur.
| Fonction | Bénéfice |
|---|---|
| Essuyage d'air 360° | Élimine l'eau autour de la surface du tube |
| Contact de tirage plus sec | Réduit les micro-glissements dans les galets de traction |
| Coupe plus stable | Améliore la répétabilité de la longueur de coupe |
| Collecte plus propre | Réduit l'eau résiduelle avant bobinage ou emballage |

Tirage synchronisé
Options de tirage de précision
Le système de tirage synchronise la traction du tube avec le débit d'extrusion. Pour les tubes plongeurs typiques de 3-10mm à paroi fine, Jinxin configure généralement un tireur à galets compact car le tube est petit, léger et ne nécessite pas une force de traction élevée. Un tireur à galets avec réglage précis offre une traction stable avec un encombrement réduit. La clé est le contrôle fin de l'écart et de la pression des galets : trop de pression peut marquer ou déformer un tube fin, trop peu peut causer du glissement, de la dérive ou des variations de longueur. Le tirage par courroie peut être coté quand la matière du tube, sa souplesse ou la tolérance cible l'exigent.
| Option | Idéal pour |
|---|---|
| Tireur à galets réglable | Tubes plongeurs à paroi fine 3-10mm typiques, encombrement réduit et traction stable |
| Contrôle fin écart/pression galets | Réduit le glissement, les marques et le risque de déformation du tube |
| Tirage par courroie | Coté quand la souplesse, l'épaisseur de paroi ou la tolérance cible l'exigent |
| Contrôle de vitesse synchronisé | Supporte un OD stable et une longueur de coupe répétable |

Système de coupe
Système de coupe servo Delta
Le couteau volant servo coupe chaque tube plongeur à longueur et forme le profil d'extrémité final en ligne. La tête de coupe peut être personnalisée pour la forme requise — coupe plate, V-notch, biseautée ou concave.
| Détail | Référence |
|---|---|
| Entraînement | Moteur et variateur servo Delta |
| Contrôle de longueur | Coupe répétable par codeur |
| Profils de coupe | Coupe plate, V-notch (angle personnalisé), coupe biseautée ou concave |
| Interface | Paramètres tactiles pour longueur, comptage et alarme |
| Tête personnalisée | Cotée selon la géométrie de coupe requise |

Collecte du tube
Bobineur horizontal ou double arbre
Certaines productions de tubes plongeurs utilisent le bobinage avant découpe ou assemblage ultérieur. Jinxin configure le système de bobinage selon la souplesse du tube, la taille de la bobine et le flux de production.
| Option | Fonction |
|---|---|
| Bobineur horizontal | Collecte plus douce pour tubes fins ou souples |
| Bobineur double arbre | Bobinage plus continu pour la production standard |
| Embrayage à poudre magnétique | Supporte une tension de bobinage constante |
| Unité de déplacement | Maintient les couches de tube ordonnées sur la bobine |
| Configuration bobine personnalisée | Adaptée à l'emballage ou à la manutention en aval |
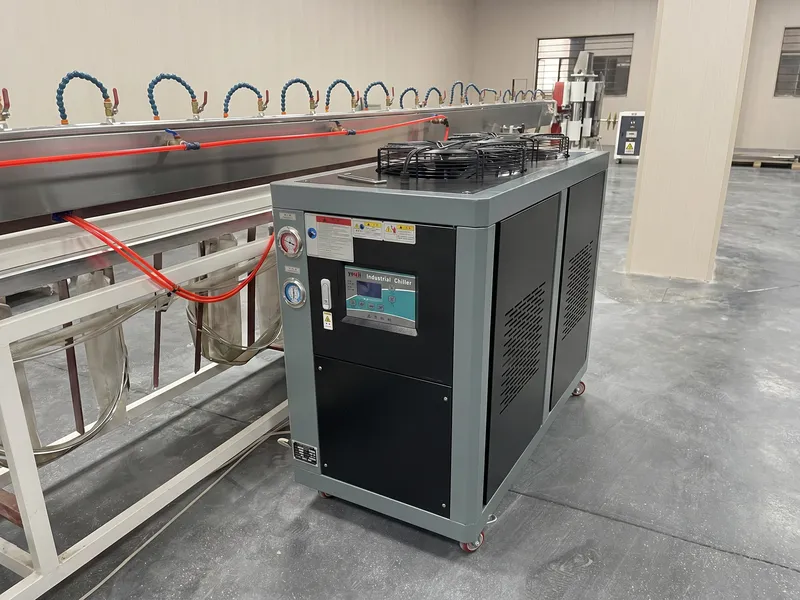
Support eau de refroidissement
Refroidisseur d'eau industriel
Une eau de refroidissement stable aide à maintenir la constance du processus de calibrage pendant la production continue. Le refroidisseur réduit la dépendance aux variations de température de l'eau du réseau.
| Élément | Référence |
|---|---|
| Type | Unité refroidie par air ou par eau selon les conditions d'usine |
| Rôle | Supporte un calibrage et une température de refroidissement stables |
| Bénéfice | Aide à réduire la dérive du diamètre extérieur causée par les variations de température de l'eau |
Applications

Production de tubes plongeurs pour pompes à lotion
Les tubes plongeurs pour pompes à lotion nécessitent un ajustement par interférence stable dans le corps de la pompe. Le LDPE est couramment utilisé car il peut se plier à l'intérieur du flacon tout en conservant sa forme lors de l'insertion automatisée.

Production de tubes plongeurs pour pompes à parfum
Les tubes plongeurs pour pompes à parfum sont souvent étroits et à paroi fine. Ils nécessitent des extrémités de coupe propres, un diamètre extérieur stable et parfois des coupes en V-notch ou biseautées pour s'adapter à la géométrie du brumisateur.

Extrusion de tubes plongeurs pour valves d'aérosol
Les tubes plongeurs pour valves d'aérosol utilisent souvent du PE ou du PP selon la rigidité, la résistance chimique et le design de la valve. Une rondeur stable et une cohérence de la matière aident le tube à s'ajuster de manière fiable dans le conditionnement pressurisé.

Production de tubes plongeurs pour pulvérisateurs
Les tubes plongeurs pour pulvérisateurs ménagers et de jardin peuvent utiliser des diamètres plus grands et des tolérances plus larges que les tubes pour pompes cosmétiques. Un séchage, un tirage et une coupe stables restent importants car l'humidité de surface peut causer du glissement de traction et des variations de longueur.
Pourquoi les fabricants et les responsables achats choisissent Jinxin
01
Test en usine basé sur le produit
Jinxin effectue un test de fonctionnement sur le type de produit convenu avant expédition au lieu de tester uniquement la machine à vide. L'objectif est de confirmer que la filière, le calibrage, le tirage, la coupe ou le bobinage peuvent produire le tube plongeur cible de l'acheteur dans des conditions d'extrusion réelles.
- Vérification dimensionnelle: Confirme le diamètre extérieur, l'épaisseur de paroi et le profil de coupe par rapport à l'échantillon convenu
- Données de référence de démarrage: Donne aux opérateurs des paramètres de base pratiques après installation
- Calibration matière: Aide à réduire les approximations au démarrage quand l'acheteur envoie les granulés réels
- Vidéo de fonctionnement / enregistrement de test: Fournit une référence visuelle et une vérification de projet si disponible
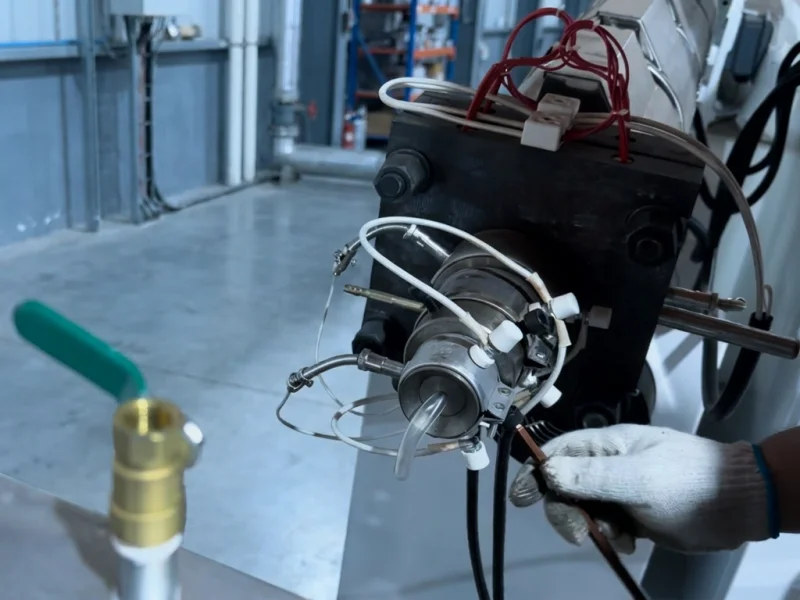
02
Devis détaillé ligne par ligne
Jinxin cote par configuration, pas par un titre vague de machine. Le devis liste l'extrudeuse, l'outillage, les bacs, le tirage, le coupeur ou bobineur, le refroidisseur, le système de contrôle, les marques de composants, les éléments optionnels et l'étendue des services.
- Liste d'équipements: Rend le périmètre comparable avec d'autres fournisseurs
- Marques de composants: Aide les équipes maintenance à planifier les remplacements futurs
- Éléments optionnels: Sépare la mesure laser/ultrasons, la tête de coupe personnalisée ou l'outillage supplémentaire de la ligne de base
- Prestations de service: Maintient visibles les coûts d'installation et de déplacement
03
Stratégie de composants à service global
Pour les entraînements et commandes essentiels, Jinxin utilise des composants industriels sélectionnés pour une maintenance pratique dans les usines à l'étranger.
- Moteur et entraînement: Siemens Beide et ABB selon configuration
- PLC et IHM: WECON pour une exploitation pratique de la ligne
- Système servo: Delta servo system pour une coupe répétable
Marques des composants : Siemens Beide, ABB, WECON, CHINT, Delta
Informations de confiance
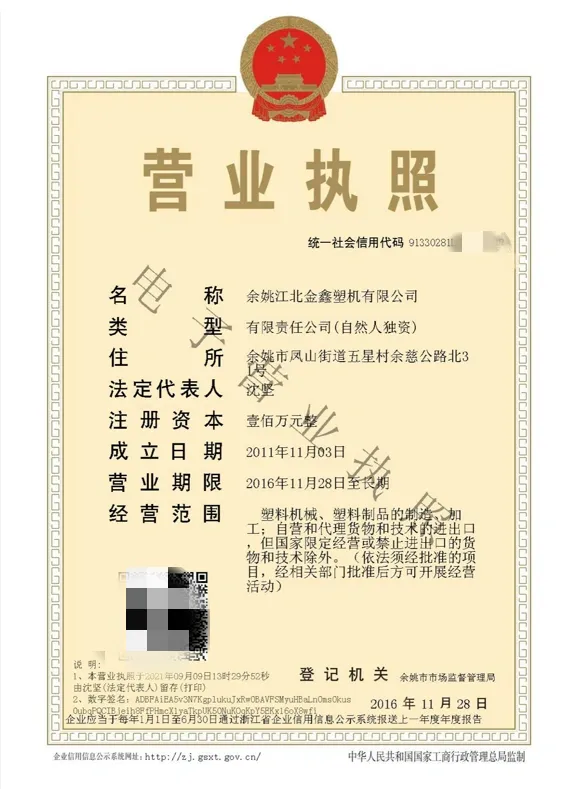
Jinxin Extruder est la marque de fabrication de Yuyao Jiangbei Jinxin Plastic Machinery Co., Ltd., une usine d'équipements d'extrusion basée à Ningbo. Pour les projets de tubes plongeurs, la configuration de la ligne, les essais en usine, les références de démarrage et le support après-vente sont assurés par l'équipe usine de Jinxin.
Entité de fabrication
Yuyao Jiangbei Jinxin Plastic Machinery Co., Ltd.
Marque
Jinxin Extruder
Rôle de l'équipe usine
La communication technique, la configuration de la ligne, les essais en usine et le support après-vente sont assurés par l'équipe usine de Jinxin.
Support export
Emballage export et support de documentation d'expédition après confirmation du projet.
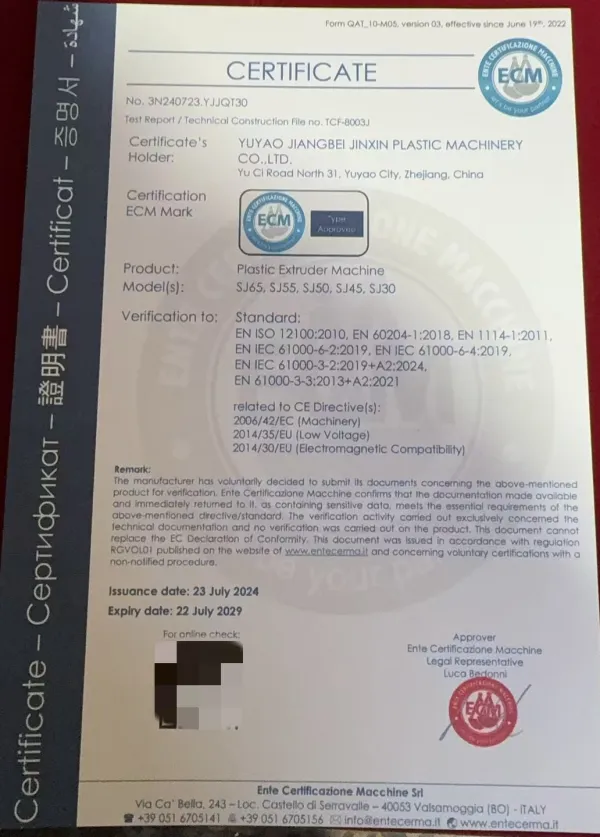
Documentation CE de l'extrudeuse principale
La documentation CE est disponible pour les modèles d'extrudeuse principale Jinxin SJ30, SJ45, SJ50, SJ55 et SJ65 et reste valable jusqu'au 22-07-2029.
FAQ
FAQ - Ligne d'extrusion de tubes plongeurs
01 PE (y compris LDPE) ou PP — quelle matière une ligne d'extrusion de tubes plongeurs doit-elle traiter ?
Le PE, surtout le LDPE, est courant pour les tubes plongeurs de pompes à lotion, pompes à parfum et de nombreux tubes cosmétiques car il offre de la flexibilité à l'intérieur du flacon. Le PP est utilisé quand une rigidité ou une résistance chimique supérieure est nécessaire, comme pour certaines applications de tubes plongeurs pour valves d'aérosol. Jinxin confirme la vis, le profil de température et l'outillage selon la matière de l'acheteur.
02 La plage 3-10mm OD est-elle suffisante pour mon projet, ou que faire si j'ai besoin de 2mm ou 12mm ?
3-10mm couvre la plupart des tubes plongeurs pour pompes cosmétiques, parfum, pulvérisateurs et valves d'aérosol — c'est une plage d'application typique, pas la limite mécanique de l'extrudeuse. Dans cette plage, changer le diamètre extérieur du tube nécessite un jeu d'outillage de filière adapté (filière et noyau) et une douille de calibrage.
Pour les diamètres hors de cette plage — tubes plus fins autour de 2mm ou tubes plus larges autour de 12mm — Jinxin examine la taille cible par rapport aux capacités d'outillage, de refroidissement et de tirage. Les tubes plus petits sont plus sensibles à la stabilité du refroidissement et à l'alignement du tirage. Envoyez un échantillon ou un plan et Jinxin pourra confirmer la faisabilité et la configuration.
03 Certains fournisseurs annoncent des lignes de tubes plongeurs à 300 m/min — est-ce que plus vite c'est mieux pour mon projet ?
Pour les tubes plongeurs, non. Un chiffre comme « 300 m/min » est une vitesse de ligne, pas un débit. Un tube plongeur fin pèse très peu au mètre, donc une vitesse de ligne élevée ajoute surtout de la longueur de bac de refroidissement, de l'emprise au sol et de la consommation d'énergie, pas de la qualité de tube. Ces lignes sont conçues pour une taille de tube unique en très grands volumes. Pour des tubes plongeurs cosmétiques, parfum, pompe et aérosol multi-tailles, une précision OD de +/-0,05mm, des extrémités de coupe propres et des changements rapides comptent bien plus que le pic de m/min.
04 La mesure en ligne par laser ou ultrasons est-elle standard ?
Non. La mesure de diamètre en ligne par laser ou ultrasons est optionnelle. Elle peut être ajoutée quand l'acheteur a besoin d'une surveillance OD continue, d'une traçabilité QC, d'une automatisation supérieure ou d'un suivi. Le contrôle OD standard repose sur l'adaptation de la filière, le calibrage sous vide, le refroidissement stable, le tirage synchronisé et la vérification par test en usine.
05 Ai-je besoin d'une machine de découpe de tubes plongeurs séparée pour les extrémités V-notch ou biseautées ?
Non. La ligne Jinxin coupe le profil d'extrémité en ligne pendant la production — coupe plate, V-notch (angle personnalisé), coupe biseautée ou coupe concave — sans découpe secondaire. L'acheteur spécifie le profil et l'angle V à l'avance ; Jinxin fabrique la tête de coupe correspondante et la vérifie sur votre matière pendant l'essai avant expédition.
06 Une ligne peut-elle couper plusieurs profils d'extrémité, ou changer le profil ultérieurement ?
Chaque profil — coupe plate, V-notch (angle personnalisé), coupe biseautée ou coupe concave — est formé par une tête de coupe dédiée fabriquée selon vos spécifications. La forme et l'angle V doivent être confirmés avant production et ne peuvent pas être modifiés après fabrication de la tête ; les profils supplémentaires nécessitent des têtes supplémentaires, qui peuvent être cotées ensemble. Le couteau volant servo coupe ensuite ce profil à longueur en ligne, sans arrêter la ligne.
07 Comment garantissez-vous que les tubes plongeurs s'ajustent aux valves et pompes sans tomber ?
Jinxin maîtrise le diamètre extérieur et la rondeur grâce à un outillage adapté, au calibrage sous vide, à un refroidissement stable et à un tirage synchronisé. Comme un petit tube souple peut se déformer entre les becs d'un pied à coulisse, l'essai en usine utilise également un jeu de piges lisses graduées en acier inoxydable pour contrôler l'ajustement intérieur : la pige choisie est introduite dans le tube pour confirmer la conformité à la spécification convenue.
La pige contrôle le diamètre intérieur et l'ajustement d'assemblage ; elle ne remplace pas les contrôles du diamètre extérieur et de la rondeur. Si l'acheteur fournit la valve ou la pompe réelle, Jinxin peut aussi effectuer un essai d'emboîtement direct.
08 Une ligne peut-elle couvrir plusieurs applications, tailles de tubes et petits lots ? Que change-t-on lors du changement ?
Oui. Les tubes plongeurs pour pompes à lotion, pompes à parfum, valves d'aérosol et pulvérisateurs partagent la même plateforme d'extrudeuse — les différences sont dans l'outillage, le profil de coupe d'extrémité et la méthode de collecte.
Pour être précis sur ce qui change : passer à un autre diamètre extérieur de tube nécessite de changer la filière et le noyau (chaque diamètre a son propre jeu d'outillage), ainsi que la douille de calibrage correspondante. Le vide et la synchronisation du tirage sont réinitialisés, mais l'extrudeuse principale ne change pas. L'approche pratique pour la production multi-tailles est d'avoir un jeu d'outillage pour chaque diamètre extérieur couramment utilisé, puis de permuter l'outillage entre les séries plutôt que de verrouiller la ligne sur une taille fixe.
Le devis doit être basé sur la famille de tubes réelle de l'acheteur — combien de diamètres extérieurs, quels profils de coupe d'extrémité, quelle méthode de collecte — pas sur un modèle de catalogue générique haute vitesse.
09 Quel est le délai, la garantie et l'emballage pour le transport maritime ?
Le délai est confirmé selon la configuration, l'outillage, l'installation électrique et l'exigence de test en usine. Beaucoup de projets standard de lignes de tubes plongeurs sont généralement planifiés autour de 50-60 jours ouvrés après l'acompte. La garantie est cotée selon le périmètre complet de la ligne et les conditions des composants. L'emballage utilise des caisses en bois sans fumigation, une protection antirouille et un film anti-humidité, les bacs en acier inoxydable plus grands étant emballés séparément si nécessaire.
Devis ligne tubes plongeurs
Demander mon devis ligne tubes plongeurs
Dites-nous ce que vous souhaitez fabriquer, même si vous n'avez pas encore toutes les spécifications. Jinxin vous aidera à préciser les caractéristiques du tube et préparera un devis FOB détaillé pour la ligne complète. Seule votre adresse e-mail est obligatoire pour commencer.
Informations facultatives pour un devis précis
- Application
- Pompe à lotion / pompe à parfum / valve d'aérosol / pulvérisateur
- Matière
- PE (incl. LDPE) / PP
- Taille du tube
- OD, ID et épaisseur de paroi
- Profil de coupe d'extrémité
- Coupe plate / V-notch (angle personnalisé) / coupe biseautée / coupe concave
- Longueur de coupe
- Longueur de tube requise et tolérance
- Méthode de collecte
- Coupe / bobinage horizontal / bobinage double arbre
- Objectif de production
- Capacité pratique ou objectif de vitesse de ligne
- Exigence QC
- Vérification standard par test en usine ou mesure en ligne optionnelle
- Norme d'usine
- Tension, fréquence et espace disponible
- Destination
- Pays et port