Jinxin поставляет комплектную линию экструзии погружных трубок, а не готовые трубки. Конфигурация подбирается по вашему образцу из PE (включая LDPE) или PP с учётом соединения с помпой или клапаном.
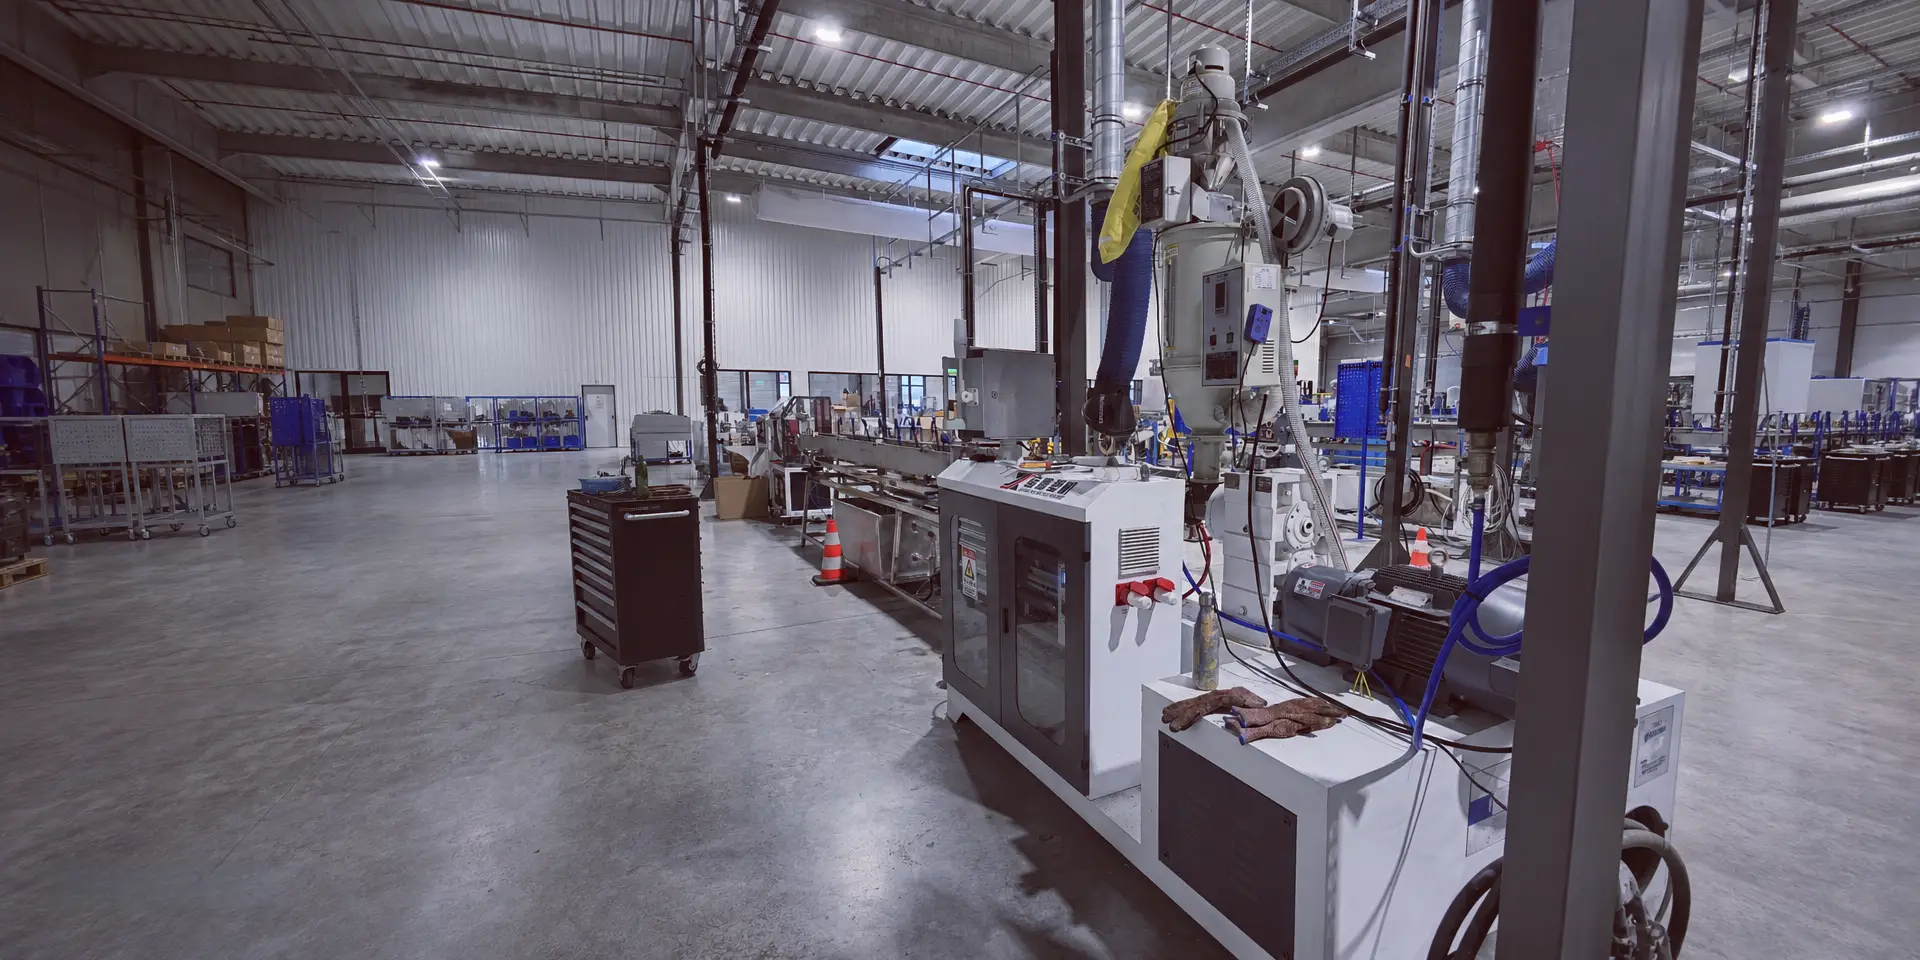
Производитель линии экструзии погружных трубок
Линия экструзии погружных трубок
Прошедшая заводские испытания линия экструзии погружных трубок PE/PP для аэрозольных клапанов, помп для лосьона, помп для духов и пульверизаторов.
Краткие сведения
Параметр Справочные данные
Назначение готовой трубки Аэрозольный клапан, помпа для лосьона, помпа для духов, пульверизатор
Материалы PE (включая LDPE) / PP в зависимости от применения
Типичный диапазон OD 3-10 мм — типичный рабочий диапазон, подтверждаемый оснасткой и образцом
Целевая стабильность OD +/-0,05 мм после настройки и испытаний
Экструзионная платформа SJ35 / SJ45 одношнековая
Скорость линии Настраивается под размер трубки и метод резки или намотки
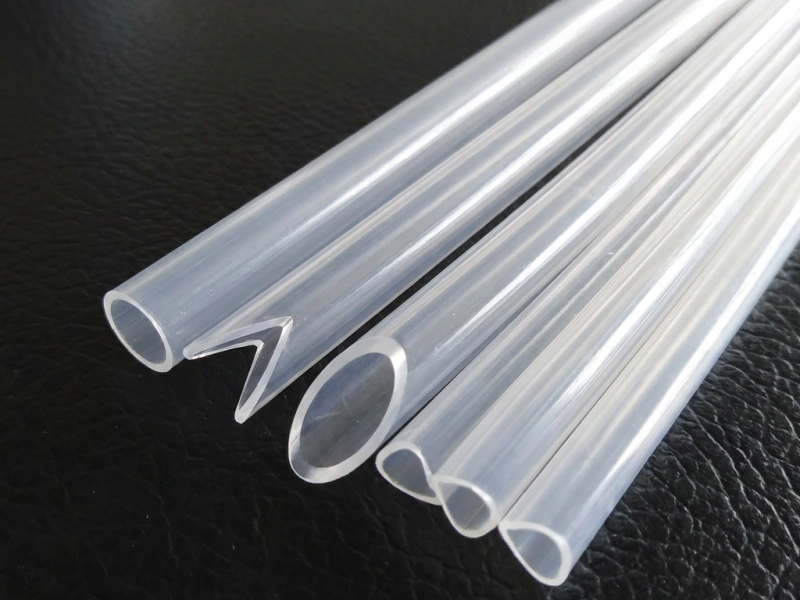
Профиль торцевого реза Прямой срез / V-образный срез (угол по запросу) / скошенный срез / вогнутый срез — формируется в линии резаком с сервоприводом, без вторичной обработки. Каждый профиль требует собственной режущей головки, указываемой до производства.
Метод сбора Серво резка, горизонтальная намотка или намотка на два вала
Дополнительные измерения Лазерное или ультразвуковое измерение диаметра в линии — по запросу
Тип линии Комплектная линия экструзии погружных трубок, а не отдельный экструдер
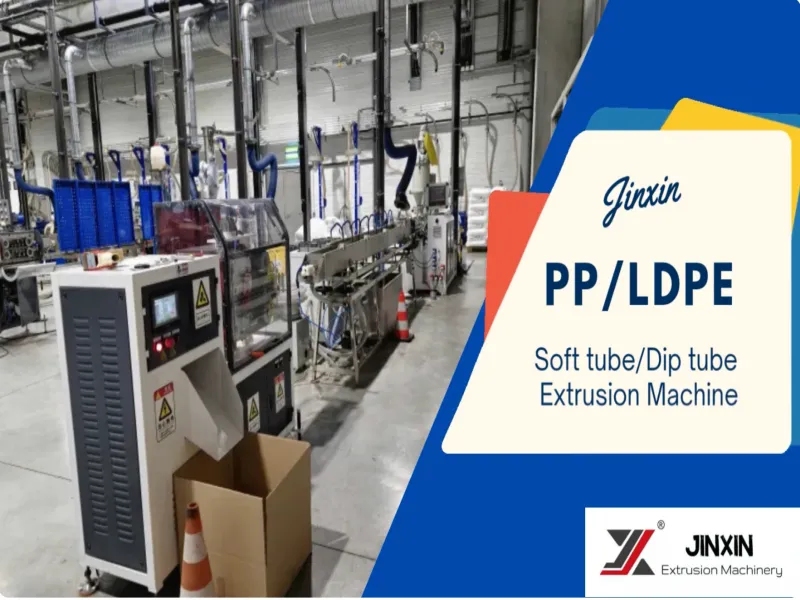
Видео работы линии погружных трубок
Посмотрите работу линии экструзии погружных трубок Jinxin в реальном производстве. Каждая новая настроенная линия проходит проверку по согласованным образцам трубки, материалу и требованиям к резке перед отгрузкой.
Круглость и наружный диаметр: Подобранная оснастка, вакуумная калибровка, стабильное охлаждение и синхронная работа тянущего устройства обеспечивают контроль формы и размеров трубки.
Сухая трубка — стабильная тяга: Воздушный обдув удаляет поверхностную воду после ванны охлаждения, уменьшая проскальзывание в тянущем устройстве.
Проверка внутренней посадки: Гладкие калибровочные штифты из нержавеющей стали проверяют внутренний диаметр и посадку трубки; они не заменяют контроль наружного диаметра и круглости.
Смотреть видео работы линии погружных трубокВыполненный проект
Что Jinxin изготовила и проверила
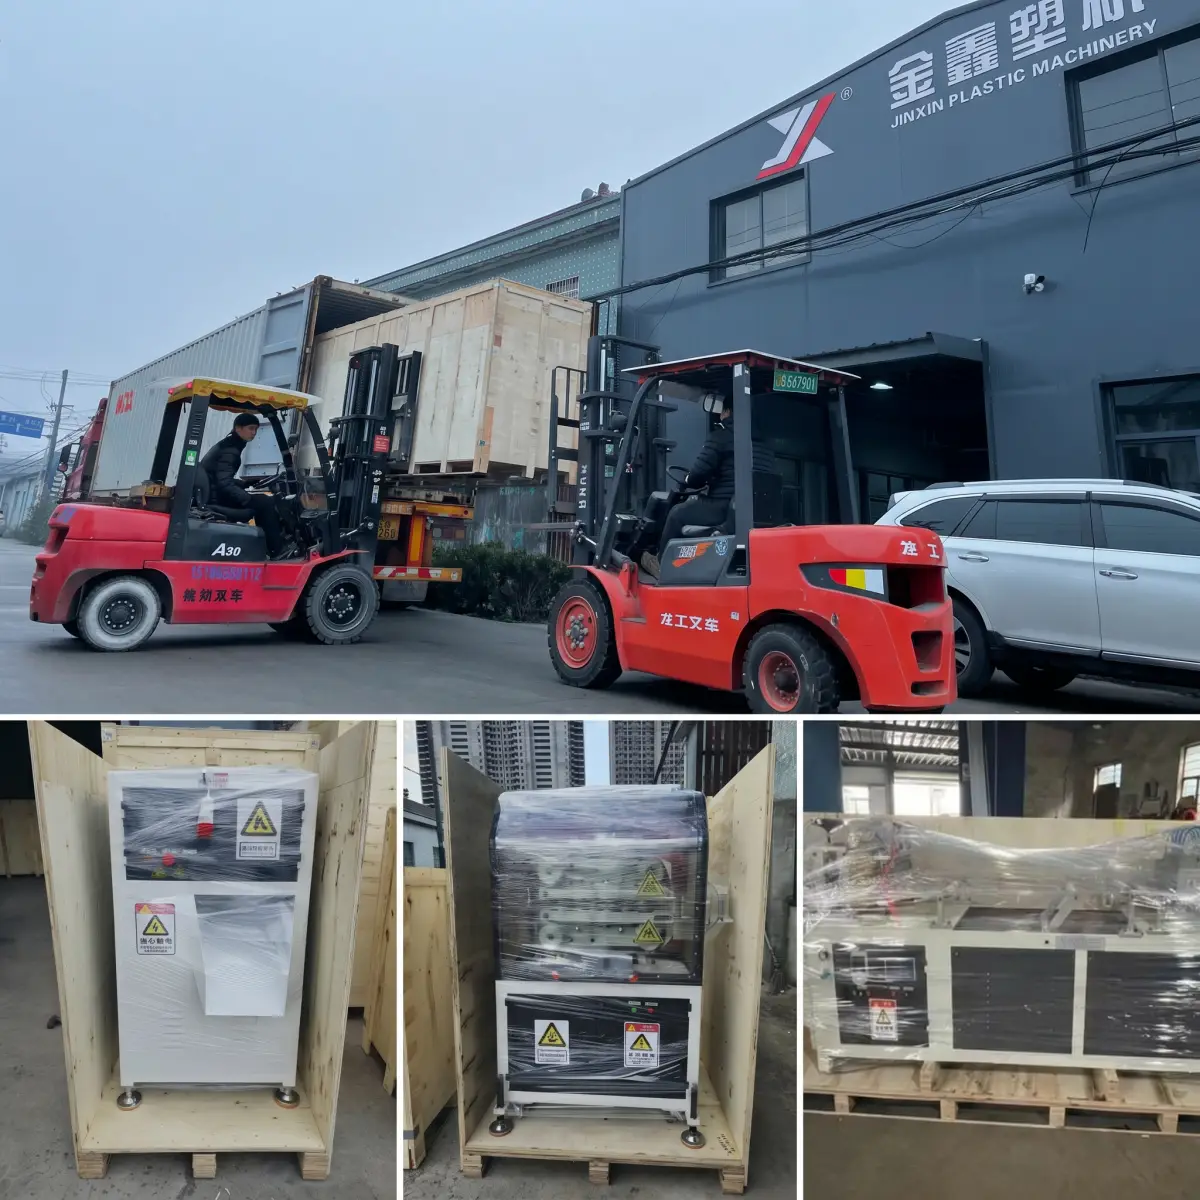
В рамках выполненного проекта линии экструзии погружных трубок Jinxin провела монтаж и пусконаладку на площадке. Линия объединила вакуумную калибровку, стабильное охлаждение, круговую сушку на 360° воздушным обдувом, синхронизированное тянущее устройство, поточную обрезку концов и проверку посадки гладкими калибровочными штифтами для контроля размеров трубки и стабильности соединения.
Профили торцевого реза в линии
Летучий нож с сервоприводом Jinxin формирует окончательный профиль торца в процессе экструзии: прямой, V-образный с углом по запросу, скошенный или вогнутый срез. Для согласованного профиля не требуется отдельный станок для надрезания или дополнительная обрезка.
Каждый профиль производится собственной режущей головкой, изготовленной по спецификациям заказчика. Угол V-образного среза настраивается. Форму реза, угол V и длину трубки необходимо подтвердить до производства; после изготовления головки они не могут быть изменены. Дополнительные профили требуют дополнительных головок, которые могут быть включены в одно предложение.
Output Reference
Справочная производительность экструзии: SJ35 обычно заявляется около 8-10 кг/ч, SJ45 — около 15-18 кг/ч.
Скорость линии рассчитывается по погонному весу трубки, поэтому один и тот же выход в кг/ч может соответствовать очень разным скоростям в м/мин или шт/мин. Jinxin рассчитывает практическую скорость на основе наружного и внутреннего диаметра, толщины стенки, плотности материала, длины реза и метода сбора заказчика.
Справка по недавнему образцу: На конфигурациях SJ45 более толстые погружные трубки LDPE могут достигать около 20 м/мин, тогда как лёгкие тонкостенные погружные трубки PP могут превышать 70 м/мин. Окончательная скорость подтверждается после анализа образца и заводских испытаний.
Примечание: кг/ч — производительность экструзии; м/мин — скорость линии; шт/мин также зависит от длины реза.
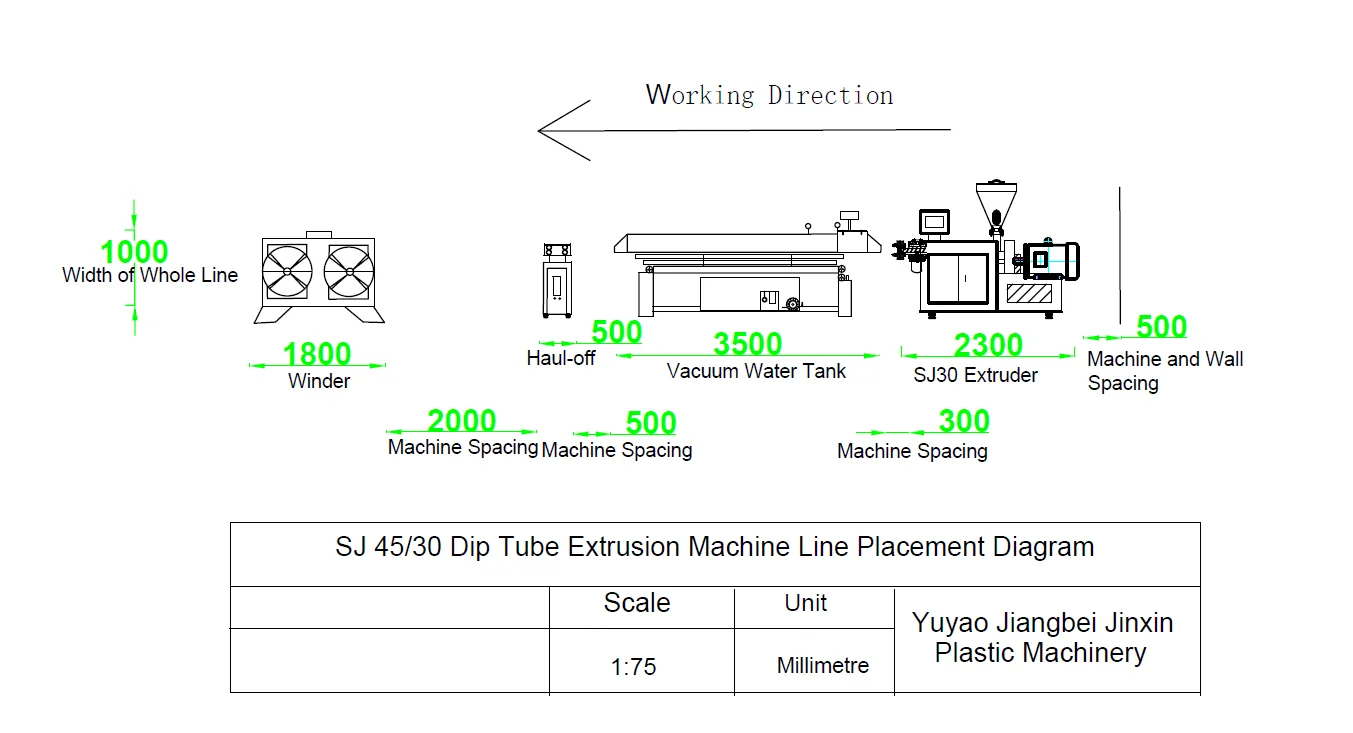
Состав линии экструзии погружных трубок
От гранул до нарезанных или намотанных трубок: комплектная линия подбирается по вашему образцу и целевой производительности. В таблице указан состав поставки; подробные характеристики оборудования приведены далее.
| Этап процесса | Включаемая функция |
|---|---|
| Экструзия и формование | Одношнековая платформа SJ35 / SJ45, головка фильеры и оснастка, подобранная под образец |
| Калибровка и охлаждение | Вакуумная калибровка, зона охлаждения и опциональная поддержка чиллера при необходимости |
| Сушка и тяга | Сушка воздушным обдувом 360° и синхронная тяга |
| Сбор | Серво резка, горизонтальная намотка или намотка на два вала в соответствии с производственным потоком |
| Контроль | Проверка линии по образцу перед отгрузкой |
Справочный диапазон FOB
Ценовой диапазон линии экструзии погружных трубок
Справочная цена FOB (комплектная линия): USD 38,000-55,000 за комплектную линию экструзии погружных трубок PE (включая LDPE) / PP.
Это справочный диапазон для настроенной комплектной линии, а не рекламная цена голой машины. Окончательное коммерческое предложение зависит от образца продукции заказчика, диапазона диаметров, материала, допусков, профиля торцевого реза, метода сбора, скорости линии, опциональных измерений в линии, электрических стандартов, объёма услуг и порта назначения.
Опции, влияющие на цену
| Опция | Когда актуальна |
|---|---|
| Лазерное или ультразвуковое измерение диаметра в линии | Для непрерывного контроля OD, отчётности по качеству или повышенной автоматизации |
| Индивидуальная режущая головка резака | Для прямого среза, V-образного среза (угол по запросу), скошенного или вогнутого среза |
| Двухвалковый намотчик | Для более непрерывного сбора и удобной работы с катушками |
| Дополнительные комплекты оснастки | Для дополнительных диапазонов диаметров или толщины стенки вне согласованного предложения |
| Монтаж на объекте заказчика | Рассчитывается отдельно в зависимости от места и количества дней |
Окончательное предложение зависит от образца, диапазона OD, материала, допусков, профиля реза, метода сбора, скорости линии, опциональных измерений, услуг и порта назначения.
Отправить спецификацию для точной цены FOBМодули комплектной производственной линии погружных трубок
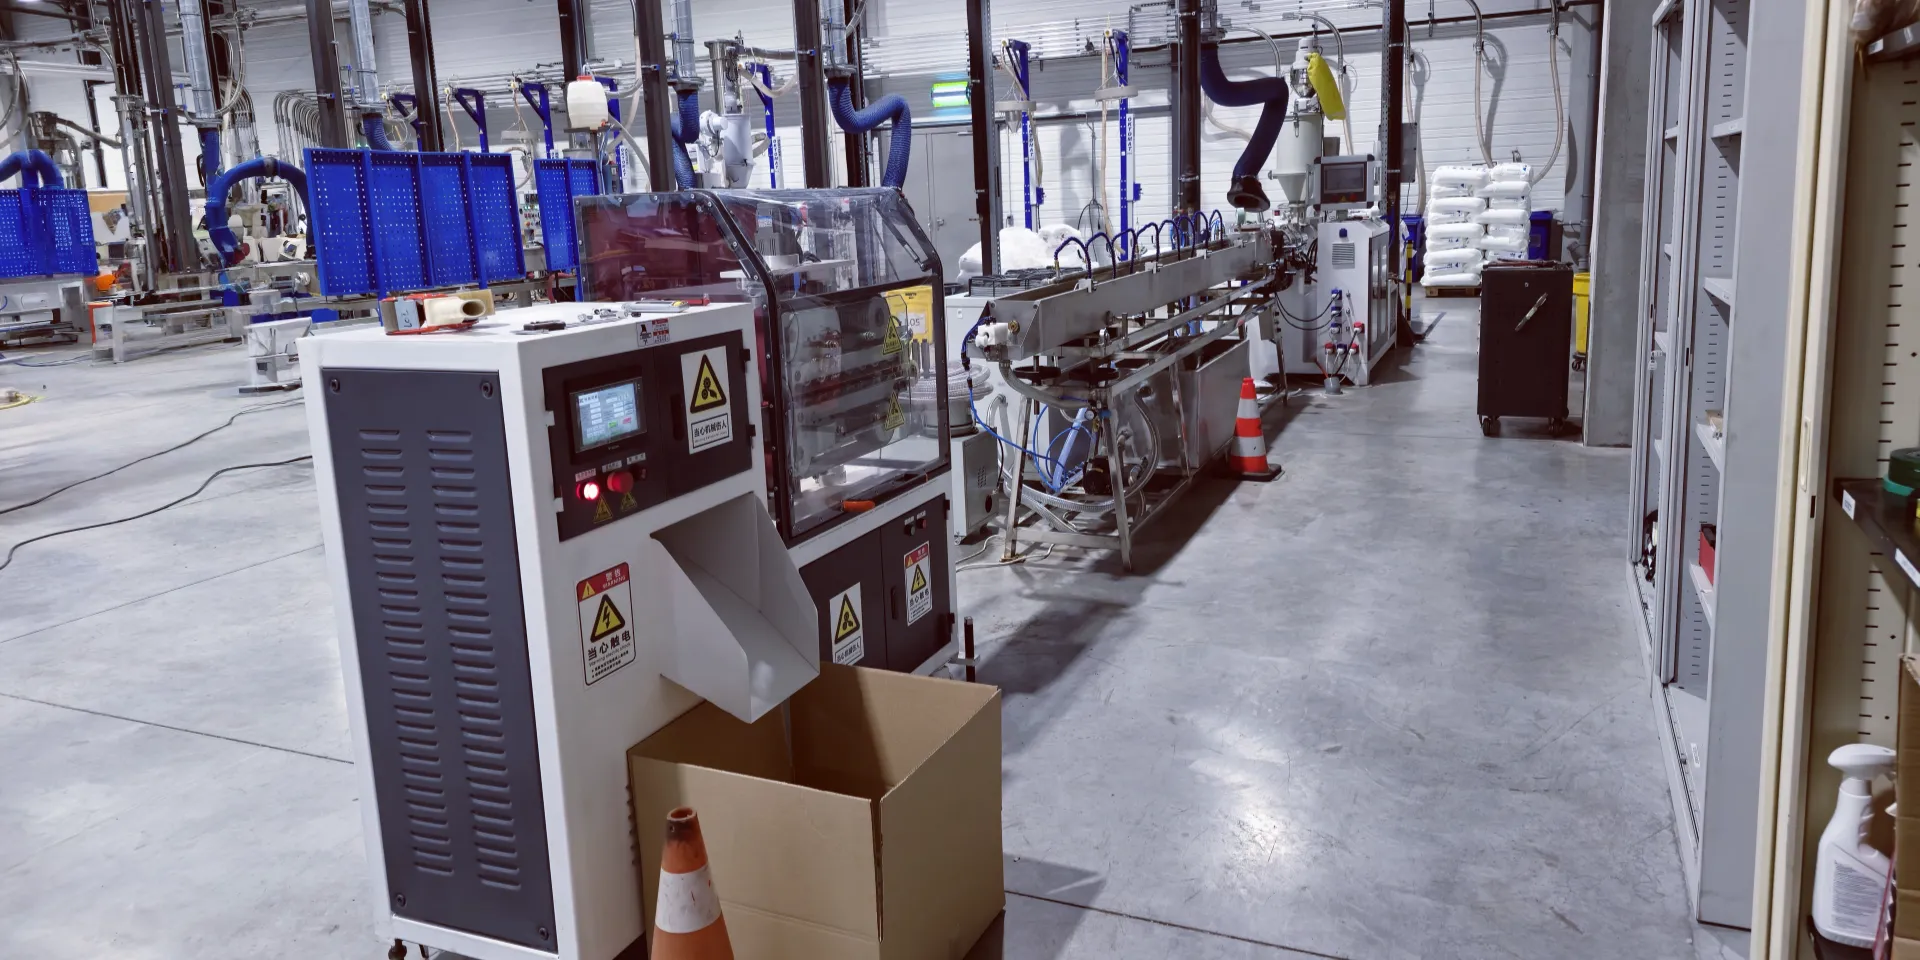

Основной экструзионный модуль
Прецизионный одношнековый экструдер
Одношнековый экструдер пластицирует гранулы PE (включая LDPE) или PP и подаёт стабильный поток расплава к головке фильеры. Для типичного производства погружных трубок 3-10 мм Jinxin настраивает платформы SJ35 или SJ45 так, чтобы производительность шнека, время пребывания расплава и температурный режим соответствовали стабильному производству малых трубок из PE/PP.
| Характеристика | Справочные данные |
|---|---|
| Двигатель | Двигатель для инвертора Siemens Beide |
| Привод | Прямая муфта без ремённой передачи |
| Инвертор | ABB ACS580 для стабильного управления скоростью |
| Управление | PLC WECON с сенсорной панелью |
| Шнек | Шнек из азотированной стали, настроенный для стабильности расплава PE (включая LDPE) / PP |
| Нагрев | Многозонный температурный контроль с SSR |

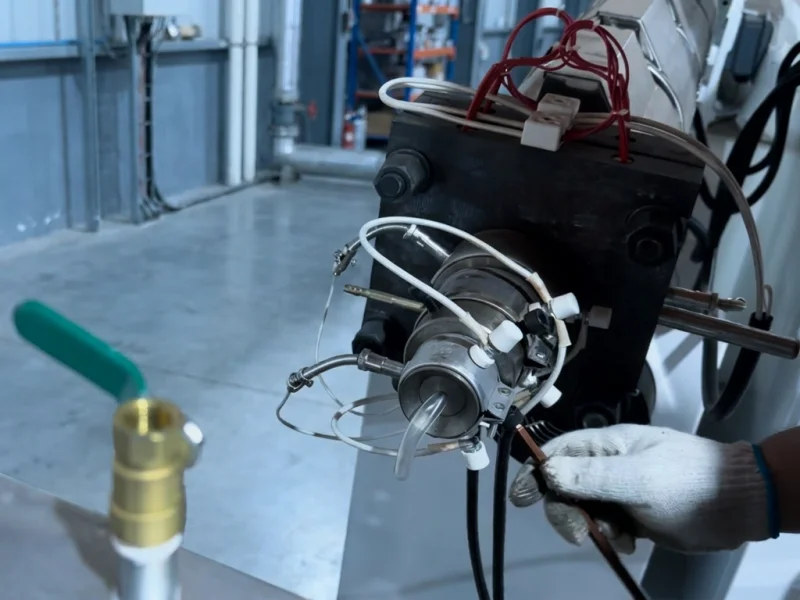
Формующая оснастка
Головка фильеры и комплект оснастки
Головка фильеры формует тонкостенную трубку и должна соответствовать целевому наружному диаметру, толщине стенки и поведению при вытяжке. Оснастка настраивается по образцу заказчика, а не копируется из типоразмера.
| Функция | Значение для производства |
|---|---|
| Полированный канал потока | Снижает напряжение расплава и нестабильность трубки |
| Подобранные дорн и гильза | Контролирует наружный и внутренний диаметр, а также толщину стенки |
| Внутренняя настройка | Позволяет корректировку при заводских испытаниях до отгрузки |
| Оснастка под конкретный размер | Поддерживает различные размеры трубок через соответствующие комплекты |

Калибровка OD
Вакуумный калибровочный бак с охлаждением
Вакуумный бак стабилизирует круглость и наружный диаметр трубки во время охлаждения. Для погружных трубок это один из ключевых факторов качества посадки при сборке и предотвращения утечек.
| Характеристика | Справочные данные |
|---|---|
| Конструкция | Бак из нержавеющей стали SUS304 |
| Выравнивание | Трёхосевая регулировка для центровки фильера-тяга |
| Вакуум | Водяной вакуумный насос для стабильного отрицательного давления |
| Тракт трубки | Встроенные прижимные ролики удерживают трубку в погружённом состоянии |
| Контроль OD | Поддерживает целевую стабильность OD +/-0,05 мм после настройки |

Сушка поверхности
Интегрированная сушка воздушным обдувом
Кольцевой воздушный обдув удаляет поверхностную воду перед тягой и резкой. Это снижает проскальзывание и помогает поддерживать стабильность длины реза и наружного диаметра.
| Функция | Преимущество |
|---|---|
| Обдув 360° | Удаляет воду по окружности трубки |
| Более сухой контакт в тяге | Снижает микропроскальзывание на тяговых роликах |
| Более стабильная резка | Улучшает повторяемость длины реза |
| Более чистый сбор | Уменьшает остаточную влагу перед намоткой или упаковкой |

Синхронная тяга
Прецизионные тянущие устройства
Тянущее устройство синхронизирует вытягивание трубки с производительностью экструзии. Для типичных тонкостенных погружных трубок 3-10 мм Jinxin обычно применяет компактную роликовую тягу, поскольку трубка мала, легка и не требует значительного тягового усилия. Роликовая тяга с точной регулировкой обеспечивает стабильное вытягивание при компактных габаритах. Ключевой момент — точный контроль зазора и давления роликов: избыточное давление может деформировать или оставить следы на тонкой трубке, а недостаточное — привести к проскальзыванию, уходу или разбросу длины. Ленточная тяга может быть предложена, если материал, мягкость или требования к допускам трубки этого требуют.
| Вариант | Оптимально для |
|---|---|
| Регулируемая роликовая тяга | Типичные тонкостенные погружные трубки 3-10 мм, компактная компоновка и стабильное вытягивание |
| Точная регулировка зазора/давления роликов | Снижает проскальзывание, следы и риск деформации трубки |
| Ленточная тяга | Предлагается при требованиях к мягкости, толщине стенки или допускам |
| Синхронизированное управление скоростью | Поддерживает стабильный OD и повторяемую длину реза |

Система резки
Сервоприводная система резки Delta
Летучий нож с сервоприводом отрезает каждую погружную трубку по длине и формирует окончательный профиль торца в линии. Режущая головка может быть настроена на требуемую форму — прямой срез, V-образный срез, скошенный или вогнутый срез.
| Характеристика | Справочные данные |
|---|---|
| Привод | Серводвигатель и драйвер Delta |
| Контроль длины | Повторяемая резка на базе энкодера |
| Профили реза | Прямой срез, V-образный срез (угол по запросу), скошенный или вогнутый срез |
| Интерфейс | Настройка на сенсорной панели: длина, счёт и аварийные сигналы |
| Индивидуальная головка | Рассчитывается по требуемой геометрии реза |

Сбор трубки
Горизонтальный или двухвальный намотчик
Некоторые производства погружных трубок используют намотку перед последующей резкой или сборкой. Jinxin настраивает систему намотки в зависимости от мягкости трубки, размера катушки и производственного потока.
| Вариант | Назначение |
|---|---|
| Горизонтальный намотчик | Более бережный сбор для тонких или мягких трубок |
| Двухвалковый намотчик | Более непрерывная намотка для серийного производства |
| Магнитная порошковая муфта | Поддерживает постоянное натяжение намотки |
| Устройство раскладки | Поддерживает ровные слои трубки на катушке |
| Индивидуальная настройка катушки | Под конкретную упаковку или дальнейшую обработку |
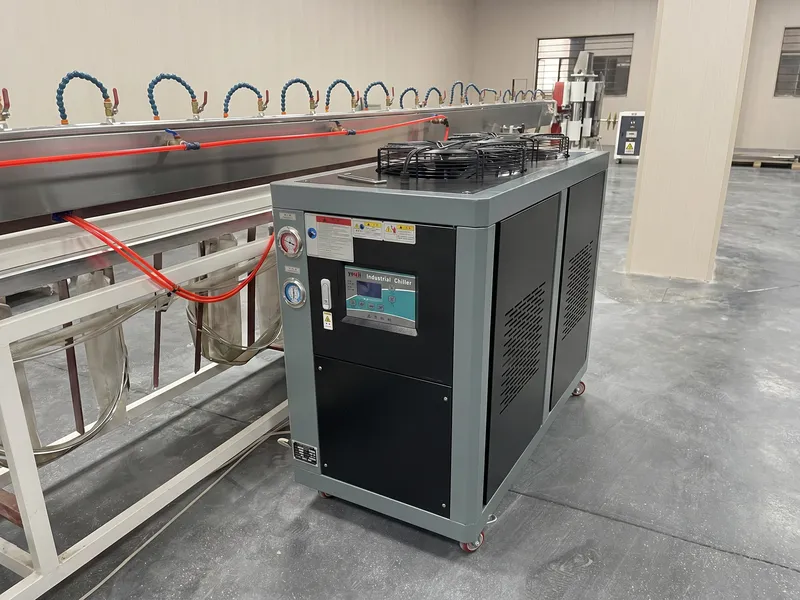
Поддержка охлаждающей воды
Промышленный водяной чиллер
Стабильная охлаждающая вода помогает поддерживать стабильность процесса калибровки при непрерывном производстве. Чиллер снижает зависимость от нестабильной температуры водопроводной воды.
| Параметр | Справочные данные |
|---|---|
| Тип | Воздушное или водяное охлаждение в зависимости от условий на заводе |
| Назначение | Поддерживает стабильную калибровку и температуру охлаждения |
| Преимущество | Снижает дрейф наружного диаметра, вызванный колебаниями температуры воды |
Применения

Производство погружных трубок для помп для лосьона
Погружные трубки для помп для лосьона требуют стабильной посадки с натягом внутри корпуса помпы. LDPE широко применяется, так как он может изгибаться внутри флакона, сохраняя форму при автоматизированной вставке.

Производство погружных трубок для помп для духов
Погружные трубки для помп для духов обычно имеют малый диаметр и тонкие стенки. Они требуют чистых торцов реза, стабильного наружного диаметра и иногда V-образных или скошенных резов для согласования с геометрией мелкодисперсного распылителя.

Экструзия погружных трубок для аэрозольных клапанов
Погружные трубки для аэрозольных клапанов часто производятся из PE или PP в зависимости от требований к жёсткости, химической стойкости и конструкции клапана. Стабильная круглость и однородность материала обеспечивают надёжную посадку трубки в баллоне под давлением.

Производство погружных трубок для пульверизаторов
Погружные трубки для бытовых и садовых пульверизаторов могут иметь больший диаметр и более широкие допуски, чем трубки для косметических помп. Стабильная сушка, тяга и резка по-прежнему важны, так как поверхностная влага может вызвать проскальзывание и разброс длины.
Почему производители и руководители закупок выбирают Jinxin
01
Заводские испытания с реальным продуктом
Jinxin проводит испытания на согласованном типе продукции перед отгрузкой, а не ограничивается холостым тестом машины. Цель — подтвердить, что фильера, калибровка, тяга, резка или намотка могут обеспечить целевую погружную трубку заказчика в реальных условиях экструзии.
- Размерный контроль: Подтверждает OD, толщину стенки и профиль реза относительно согласованного образца
- Стартовые эталонные данные: Предоставляет операторам практические базовые настройки после монтажа
- Калибровка по материалу: Снижает необходимость подбора параметров при пуске, когда заказчик предоставляет реальные гранулы
- Видео работы / отчёт об испытаниях: Предоставляет визуальную справку и подтверждение проекта при наличии
02
Прозрачное построчное коммерческое предложение
Jinxin формирует предложение по конфигурации, а не по общему названию машины. Предложение включает экструдер, оснастку, баки, тянущее устройство, резак или намотчик, чиллер, систему управления, бренды комплектующих, опциональные позиции и объём услуг.
- Перечень оборудования: Делает комплектацию сопоставимой с другими поставщиками
- Бренды комплектующих: Помогает службе эксплуатации планировать будущие замены
- Опциональные позиции: Отделяет лазерное/ультразвуковое измерение, индивидуальную головку резака или дополнительную оснастку от базовой линии
- Услуги: Обеспечивает прозрачность затрат на монтаж и командировочные расходы
03
Глобально сервисная компонентная стратегия
Для основных приводов и систем управления Jinxin применяет промышленные компоненты, подобранные для практического обслуживания на зарубежных предприятиях.
- Двигатель и привод: Siemens Beide, ABB
- PLC и HMI: WECON
- Сервосистема: Delta
Марки компонентов: Siemens Beide, ABB, WECON, CHINT, Delta
Репутационные подтверждения
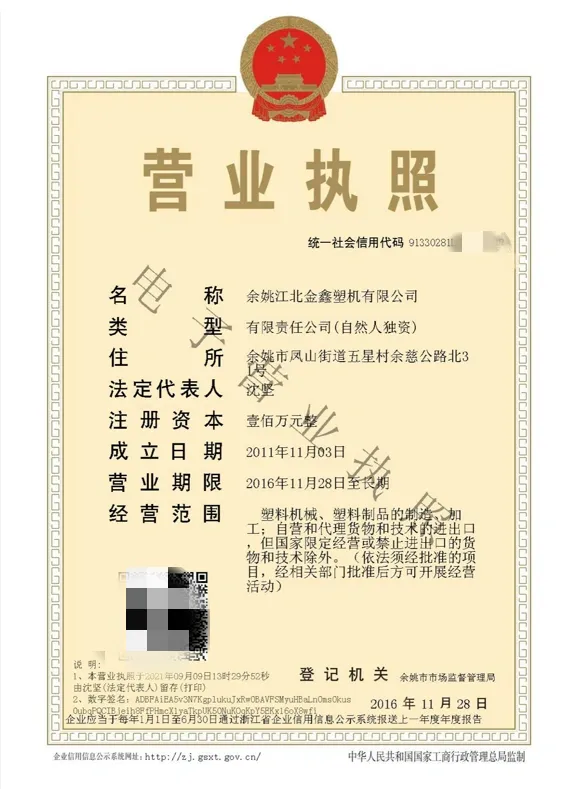
Jinxin Extruder — производственный бренд Yuyao Jiangbei Jinxin Plastic Machinery Co., Ltd., завода экструзионного оборудования в Нинбо. В проектах погружных трубок конфигурация линии, заводские испытания, референсные параметры запуска и послепродажная поддержка выполняются заводской командой Jinxin.
Производственная компания
Yuyao Jiangbei Jinxin Plastic Machinery Co., Ltd.
Бренд
Jinxin Extruder
Роль заводской команды
Техническая коммуникация, конфигурация линии, заводские испытания и послепродажная поддержка выполняются заводской командой Jinxin.
Экспортная поддержка
Экспортная упаковка и поддержка отгрузочной документации после подтверждения проекта.
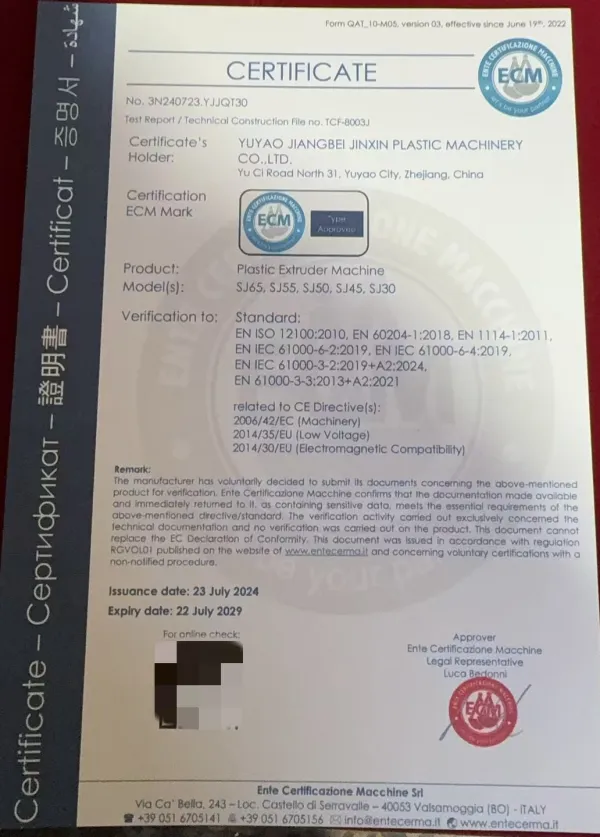
Документация CE для основного экструдера
Документация CE доступна для моделей основных экструдеров Jinxin SJ30, SJ45, SJ50, SJ55 и SJ65 и действительна до 22.07.2029.
FAQ
FAQ - Линия экструзии погружных трубок
01 PE (включая LDPE) или PP — какой материал должна обрабатывать линия экструзии погружных трубок?
PE, особенно LDPE, широко применяется для погружных трубок помп для лосьона, помп для духов и многих косметических трубок, так как обеспечивает гибкость внутри флакона. PP используется, когда требуется повышенная жёсткость или химическая стойкость, например, в некоторых областях применения погружных трубок для аэрозольных клапанов. Jinxin подбирает шнек, температурный профиль и оснастку под материал заказчика.
02 Достаточно ли диапазона 3-10 мм OD для моего проекта, или что если нужно 2 мм или 12 мм?
3-10 мм покрывает большинство погружных трубок для косметических помп, помп для духов, пульверизаторов и аэрозольных клапанов — это типичный рабочий диапазон, а не механический предел экструдера. В этом диапазоне смена наружного диаметра трубки требует замены комплекта оснастки фильеры (фильеры и дорна) и соответствующей калибровочной втулки.
Для диаметров за пределами этого диапазона — более тонкие трубки около 2 мм или более крупные около 12 мм — Jinxin анализирует целевой размер относительно возможностей оснастки, охлаждения и тяги. Трубки меньшего диаметра более чувствительны к стабильности охлаждения и выравниванию тяги. Отправьте образец или чертёж, и Jinxin подтвердит возможность и конфигурацию.
03 Некоторые поставщики заявляют линии погружных трубок на 300 м/мин — значит ли это, что быстрее лучше для моего проекта?
Для погружных трубок — нет. Значение вроде «300 м/мин» — это скорость линии, а не производительность. Тонкая погружная трубка весит очень мало на погонный метр, поэтому высокая скорость линии в основном увеличивает длину охлаждающего бака, занимаемую площадь и расход энергии, а не качество трубки. Такие линии рассчитаны на один размер трубки в огромных объёмах. Для многономенклатурных косметических, парфюмерных, помповых и аэрозольных погружных трубок точность OD +/-0,05 мм, чистые торцы реза и быстрая переналадка значительно важнее пикового значения м/мин.
04 Лазерное или ультразвуковое измерение в линии является стандартным?
Нет. Лазерное или ультразвуковое измерение диаметра в линии — опция. Она может быть добавлена, если заказчику требуется непрерывный контроль OD, более строгая отчётность по качеству, повышенная автоматизация или прослеживаемость. Стандартный контроль OD основан на согласовании фильеры, вакуумной калибровке, стабильном охлаждении, синхронной тяге и верификации при заводских испытаниях.
05 Нужен ли отдельный станок для резки погружных трубок для V-образных или скошенных торцов?
Нет. Линия Jinxin формирует профиль торца в линии во время производства — прямой срез, V-образный срез (угол по запросу), скошенный срез или вогнутый срез — без вторичной обработки. Заказчик указывает профиль и угол V заранее; Jinxin изготавливает соответствующую головку резака и проверяет её на материале заказчика при предотгрузочных испытаниях.
06 Может ли одна линия резать несколько профилей торца, или сменить профиль позже?
Каждый профиль — прямой срез, V-образный срез (угол по запросу), скошенный срез или вогнутый срез — формируется отдельной режущей головкой, изготовленной по спецификациям заказчика. Форму и угол V необходимо подтвердить до производства; после изготовления головки они не подлежат изменению. Дополнительные профили требуют дополнительных головок, которые могут быть включены в одно предложение. Летучий нож с сервоприводом затем нарезает этот профиль по длине в линии без её остановки.
07 Как обеспечивается посадка погружных трубок в клапанах и помпах без выпадения?
Jinxin контролирует наружный диаметр и круглость с помощью согласованной оснастки, вакуумной калибровки, стабильного охлаждения и синхронной тяги. Поскольку маленькая мягкая трубка может деформироваться между губками штангенциркуля, при заводском испытании также применяется набор гладких ступенчатых калибровочных штифтов из нержавеющей стали для проверки внутренней посадки: выбранный штифт вводят в трубку, чтобы подтвердить соответствие согласованной спецификации.
Калибровочный штифт проверяет внутренний диаметр и посадку при сборке; он не заменяет контроль наружного диаметра и круглости. Если покупатель предоставит реальный клапан или помпу, Jinxin также может выполнить прямую пробную сборку.
08 Может ли одна линия охватывать несколько применений, размеров трубок и малые партии? Что меняется при переналадке?
Да. Погружные трубки для помп для лосьона, помп для духов, аэрозольных клапанов и пульверизаторов работают на одной платформе экструдера — различия заключаются в оснастке, профиле торцевого реза и методе сбора.
Конкретно по изменениям: смена наружного диаметра трубки требует замены фильеры и дорна (каждый OD имеет собственную оснастку), а также соответствующей калибровочной втулки. Вакуум и синхронизация тяги перенастраиваются, но основной экструдер не меняется. Практический подход для многономенклатурного производства — иметь комплект оснастки для каждого часто используемого OD, а затем менять оснастку между сериями вместо фиксации линии на одном размере.
Коммерческое предложение должно основываться на реальной номенклатуре трубок заказчика — сколько наружных диаметров, какие профили торцевого реза, какой метод сбора — а не на универсальной высокоскоростной каталожной модели.
09 Каковы сроки поставки, гарантия и упаковка для морской перевозки?
Сроки поставки подтверждаются в зависимости от конфигурации, оснастки, электрооборудования и требований к заводским испытаниям. Многие стандартные проекты линий погружных трубок обычно планируются в диапазоне 50-60 рабочих дней с момента аванса. Гарантия рассчитывается по полному комплекту линии и условиям на комплектующие. Упаковка использует деревянные ящики без фумигации, антикоррозийную защиту и влагонепроницаемую плёнку, при этом крупные баки из нержавеющей стали упаковываются отдельно при необходимости.
Предложение на линию погружных трубок
Запросить предложение на линию погружных трубок
Расскажите, что вы хотите производить, даже если пока известны не все параметры. Jinxin поможет уточнить требования к трубке и подготовит подробное коммерческое предложение FOB на комплектную линию. Для первого обращения обязательно указать только электронную почту.
Дополнительные сведения для точного расчёта
- Применение
- Помпа для лосьона / помпа для духов / аэрозольный клапан / пульверизатор
- Материал
- PE (включая LDPE) / PP
- Размер трубки
- OD, ID и толщина стенки
- Профиль торцевого реза
- Прямой срез / V-образный срез (угол по запросу) / скошенный срез / вогнутый срез
- Длина реза
- Требуемая длина трубки и допуск
- Метод сбора
- Резка / горизонтальная намотка / намотка на два вала
- Целевая производительность
- Практическая производительность или целевая скорость линии
- Требования к контролю качества
- Стандартная проверка при заводских испытаниях или опциональные измерения в линии
- Стандарт завода
- Напряжение, частота и доступная площадь
- Назначение
- Страна и порт