Uma linha de extrusão de garrotes de TPE — também descrita como linha de torniquetes de TPE — é uma linha de produção completa de monorosca que converte composto de TPE base SEBS modificado em bandas elásticas planas para garrotes sem látex, bandas de Esmarch e bandas médicas de TPE. A Jinxin fornece a linha completa configurada — não garrotes acabados, não uma linha de imersão em látex e não uma máquina autônoma.
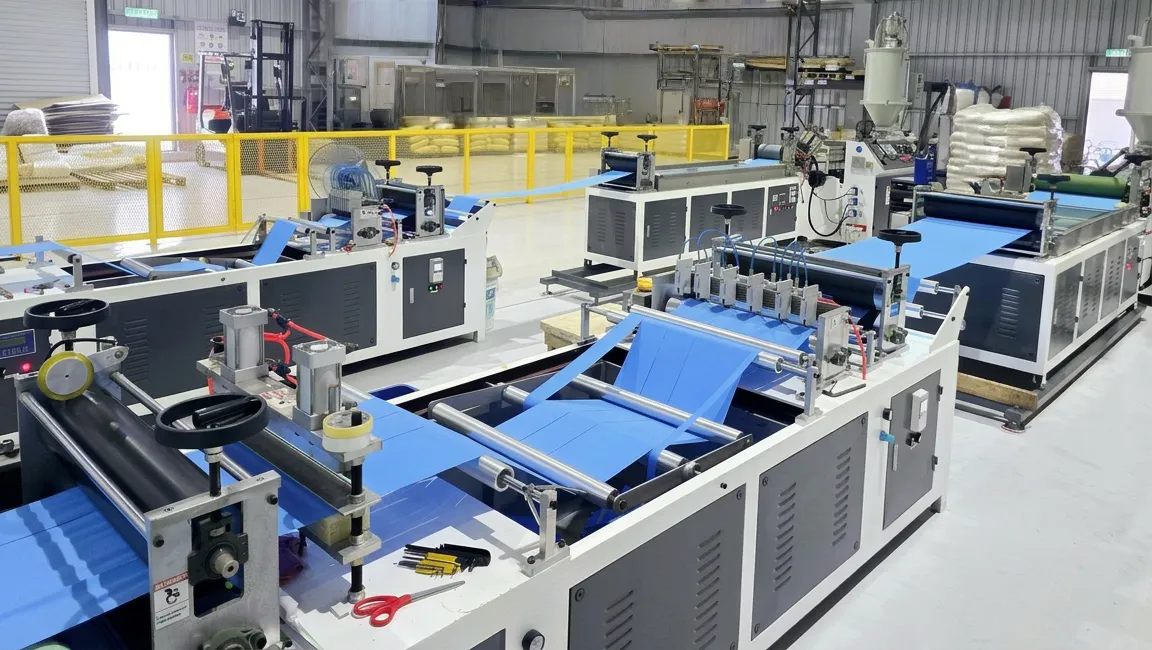
Linha de extrusão de garrotes de TPE
Linha de Extrusão de Garrotes de TPE para Bandas de Esmarch e Bandas Médicas de TPE
Linha completa de extrusão de bandas de TPE para garrotes médicos sem látex, bandas de Esmarch e bandas médicas de TPE sob medida.
Configurada com extrusão de TPE, calandragem de dois cilindros, armazenamento em W, corte e microperfuração, e testada em fábrica com o composto do comprador quando disponível.
Informações rápidas — Linha de Extrusão de Garrotes de TPE
Campo Referência
Tipo de linha Linha de extrusão de garrotes de TPE / linha de extrusão de bandas de TPE
Produtos acabados Bandas de garrote sem látex, rolos de banda de Esmarch e bandas médicas de TPE sob medida
Material principal Composto de TPE base SEBS modificado (35–65 Shore A típico); composto fornecido pelo comprador recomendado
Processo de conformação Extrusão de monorosca → calandragem de dois cilindros → resfriamento em água
Acabamento comum Corte em tiras → armazenamento em dançarino W → microperfuração / corte em comprimento → retirada manual do rolo
Base do orçamento Largura e espessura da banda, comportamento do composto, lisa ou texturizada, quantidade de cortes, formato de corte, teste em fábrica com composto do comprador
Formatos de Bandas de TPE e Configuração da Linha
Uma linha de extrusão de garrotes de TPE é configurada em torno do formato de banda-alvo e do composto de TPE. A mesma rota de extrusão atende a bandas de garrote curtas e rolos de banda de Esmarch mais largos mudando largura, espessura, toque superficial, corte em tiras e formato de corte.
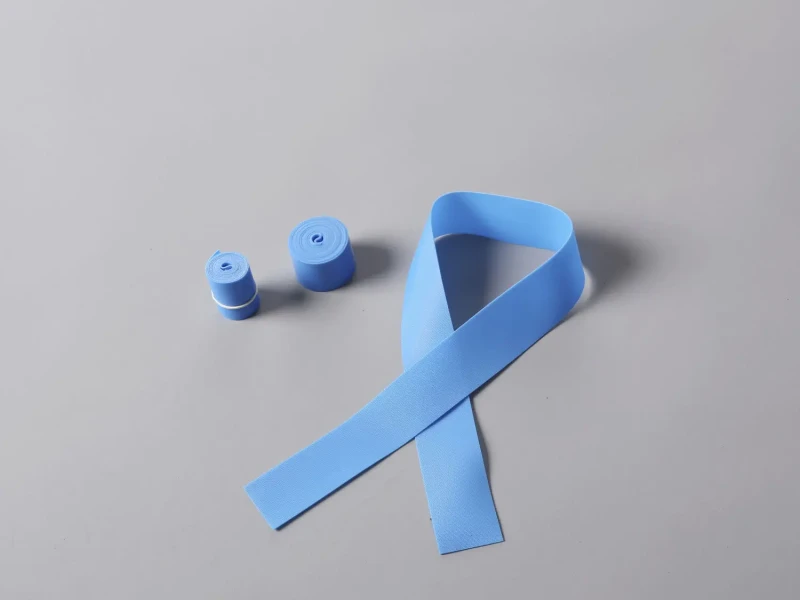
CORTE EM SEÇÕES
Bandas de Garrote de TPE
- Formato de produto
- O formato típico de garrote de uso único tem cerca de 25 mm × 450 mm, com dureza Shore A 40–55 frequentemente usada para aplicações de bandas médicas sem látex.
- Configuração típica
- Extrusão de banda plana, calandragem de dois cilindros, corte em tiras e, em seguida, corte em comprimento ou microperfuração destacável.
- Decisão do comprador
- Confirmar largura, espessura, dureza, cor, textura e formato final de corte ou rolo antes da cotação.
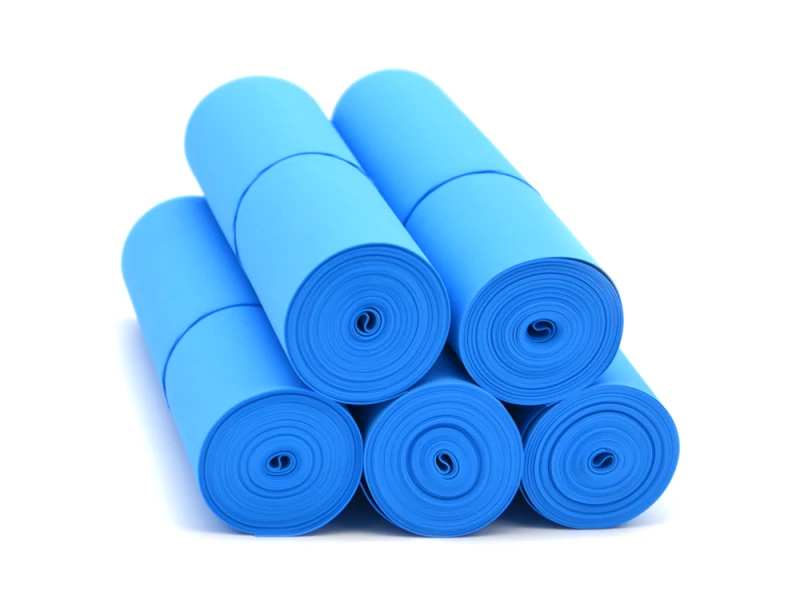
FORMATO DE ROLO
Rolos de Banda de Esmarch
- Formato de produto
- Os rolos de banda de Esmarch costumam usar um formato de banda elástica plana mais largo, comumente cerca de 75–100 mm conforme o projeto do produto.
- Configuração típica
- A mesma rota de extrusão, com corte em tiras mais largo e formato de rolo/microperfuração em vez de um processo de extrusão diferente.
- Decisão do comprador
- Confirmar largura do rolo, comprimento do rolo, intervalo de destacamento, toque superficial e comportamento do composto.
Configuração da linha: garrote ou banda de Esmarch
As bandas de garrote e os rolos de banda de Esmarch usam a mesma rota de extrusão, calandragem e resfriamento. A cotação muda principalmente conforme a largura, o corte em tiras, a acumulação e o formato final de corte ou rolo.
| Decisão de configuração | Bandas de garrote de TPE | Rolos de banda de Esmarch |
|---|---|---|
| Largura típica | Cerca de 25 mm | Normalmente cerca de 75–100 mm |
| Formato acabado | Seções curtas, normalmente com cerca de 450 mm, ou rolos destacáveis | Rolos contínuos mais largos com comprimento e intervalo de destacamento acordados |
| Configuração de acabamento | Vários cortes estreitos mais corte em comprimento ou microperfuração | Corte mais largo, retirada em rolo e formato de microperfuração acordado |
| Foco do teste | Largura, espessura, toque, recuperação e precisão do comprimento | Largura, espessura, manuseio do rolo, recuperação e uniformidade do intervalo de destacamento |
| Dados para cotação | Tamanho, dureza, textura, comprimento de corte e bandas por folha | Largura e comprimento do rolo, textura, passo de perfuração e método de coleta |
A linha produz a banda de TPE. A conformidade médica final depende do composto, esterilização, embalagem e processo de gestão da qualidade do fabricante final.
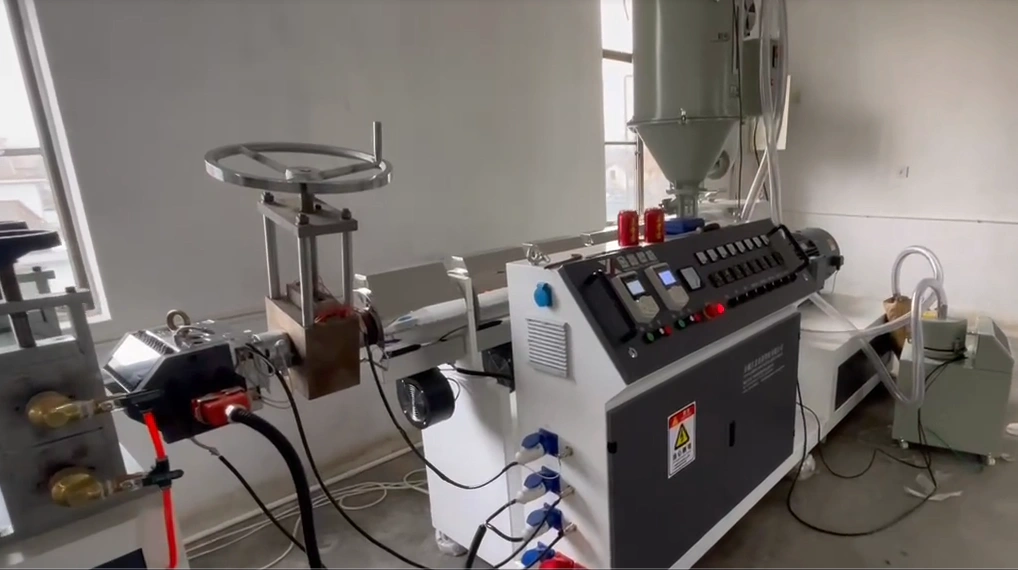
Vídeo da linha de extrusão de garrotes de TPE em funcionamento
Veja uma linha de extrusão de garrotes de TPE da Jinxin funcionando com composto de TPE base SEBS modificado durante o teste em fábrica. Cada nova linha configurada é verificada quanto ao formato de banda acordado, ao comportamento do composto e às referências de partida antes do envio.
Assistir ao funcionamento da linha de garrotes de TPEProjeto concluído
O que a Jinxin construiu e verificou
Em um projeto concluído de linha de extrusão de torniquetes de TPE, a Jinxin configurou a linha para produzir faixas de TPE sem látex, com controle de temperatura em nove zonas, rolos refrigerados a água revestidos com PTFE e acumulador dançarino em percurso W. Antes do embarque, a linha completa foi testada e seus parâmetros de partida foram registrados para o comprador.
Orientação de material — Compostos de TPE base SEBS para extrusão de garrotes
Na produção de garrotes de TPE, o composto importa tanto quanto a linha de extrusão. Uma linha bem construída operando com o grau de TPE errado ainda pode produzir bandas com má recuperação elástica, defeitos superficiais, odor ou preocupações de contato com a pele. Não vendemos TPE como negócio de material.
Referência de compatibilidade de material
- Dureza Shore A
- 35–65, dependendo da aplicação do produto e da formulação do composto
- Base do composto
- O TPE base SEBS modificado é o ponto de partida prático da Jinxin para projetos de garrotes, bandas de Esmarch e bandas médicas de TPE
- Janela de temperatura de fusão
- ~160–210 °C para TPE base SEBS, registrada por composto durante o teste em fábrica
- Perfil de temperatura de 9 zonas do cilindro
- Documentado como referência prática de partida para o composto testado
- Velocidade de linha
- Ajustada à viscosidade de fusão, ao comportamento de resfriamento e à qualidade da banda acabada
Envie uma amostra de composto de 10–20 kg para teste
Se você já tem um fornecedor local de composto de TPE modificado, recomendamos enviar uma amostra de 10–20 kg antes do início do teste em fábrica. Executamos o material durante o teste, verificamos se forma uma banda estável e registramos as referências de temperatura, velocidade de linha, resfriamento e acabamento que funcionam com seu composto.
Sugestão de material para o primeiro comissionamento
Se você ainda não tem um fornecedor de composto adequado, podemos compartilhar sugestões práticas de material com base em projetos anteriores de extrusão de bandas de TPE. Trata-se de suporte de comissionamento para um projeto de linha confirmado, não de um serviço autônomo de comércio de material.
 with finished TPE elastic band roll for medical tourniquets.webp "Compostos de TPE e rolo de banda acabada para referência de correspondência material-linha.")
SEBS versus SBS — por que o polímero de base importa
Nem todos os compostos de TPE se comportam da mesma forma durante a extrusão. O polímero de base afeta odor, resistência à oxidação, elasticidade, adequação ao contato com a pele e estabilidade do produto a longo prazo.
| TPE base SEBS | TPE base SBS | |
|---|---|---|
| Estrutura do polímero | Estrutura hidrogenada, saturada | Estrutura insaturada |
| Resistência à oxidação | Maior | Menor |
| Odor | Geralmente menor | Mais acentuado |
| Extraíveis | Geralmente menores | Maiores |
| Recuperação e estabilidade | Melhor recuperação elástica de longo prazo para bandas médicas de maior exigência | Menor estabilidade à oxidação; o comportamento final depende da formulação completa do composto |
| Adequação a este projeto de linha | Ponto de partida preferido pela Jinxin para testes de garrotes, bandas de Esmarch e bandas médicas de TPE | Não é a recomendação padrão da Jinxin para estes projetos médicos; avaliar somente se exigido pela formulação aprovada do comprador |
| Custo | Maior | Menor, mas o preço do composto por si só não determina a qualidade da banda acabada |
Se um fornecedor cotar apenas "TPE" sem especificar o polímero de base e o alvo de formulação, peça mais detalhes antes do teste.
Não aceitamos consultas apenas de composto. O objetivo é ajudar o comprador a iniciar o teste de linha com uma referência de material viável quando a obtenção local de TPE base SEBS é difícil.
Como as bandas de garrote de TPE são produzidas
Um garrote de TPE é produzido pela fusão do composto de TPE base SEBS modificado, conformação numa folha plana, resfriamento e, em seguida, corte da folha em bandas acabadas. Nesta linha, as etapas funcionam como uma única linha contínua de extrusão de bandas de garrote, e não como máquinas separadas.
-
01 Secagem e alimentação
O composto é alimentado no funil; a necessidade de pré-secagem é verificada para graus sensíveis à umidade.
-
02 Extrusão de monorosca
O TPE base SEBS é fundido numa extrusora de monorosca multizona e conformado por uma matriz plana.
-
03 Calandragem e resfriamento
A calandra ajusta a espessura da folha; os cilindros revestidos de teflon e o resfriamento a água controlam seu resfriamento.
-
04 Corte em tiras
A folha resfriada é cortada nas larguras de garrote, banda de Esmarch ou banda médica especificadas.
-
05 Acumulador em W
O acumulador em W compensa a tensão entre a extrusão contínua e o corte intermitente.
-
06 Microperfuração / corte em comprimento
O corte controlado por encoder permite produzir rolos destacáveis ou seções de comprimento definido.
-
07 Retirada / coordenação de bobinagem
A linha padrão usa retirada manual. Para bobinagem automática, a Jinxin pode indicar fornecedores compatíveis de equipamentos posteriores e coordenar a interface da linha.
Não há vulcanização nem imersão em látex em nenhuma parte deste processo. As bandas de TPE são formadas apenas por extrusão e resfriamento.
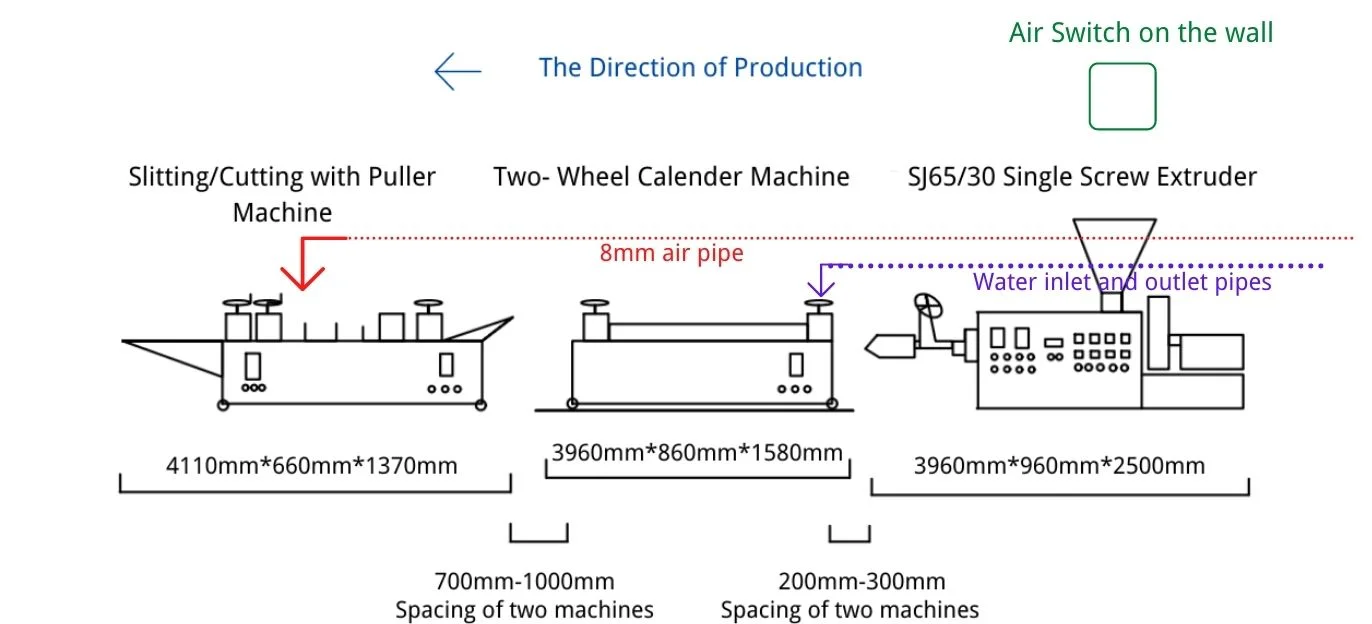
Parâmetros técnicos
| Parâmetro | Referência |
|---|---|
| Plataforma de extrusora | Extrusora de TPE de monorosca SJ65/30 |
| Largura do produto | Banda de garrote ~25 mm; banda de Esmarch ~75–100 mm; largura da banda médica de TPE sob medida por projeto |
| Espessura do produto | Por projeto, ajustada ao comportamento do composto e à meta de recuperação elástica |
| Dureza Shore A | 35–65 típico; 40–55 comum para garrotes sem látex de uso único |
| Produção (quantidade de bandas) | ~2.500–3.300 bandas/hora (≈60.000–80.000 bandas por 24 horas); depende fortemente do composto de TPE, do tamanho da banda e do formato de corte |
| Zonas de aquecimento | Perfil de temperatura de 9 zonas do cilindro e da matriz, registrado por composto durante o teste em fábrica |
| Temperatura de fusão | ~160–210 °C para TPE base SEBS, dependente do grau e do teor de óleo |
| Velocidade de linha | Ajustada à viscosidade de fusão, ao comportamento de resfriamento e à qualidade da banda acabada |
A produção de bandas, a velocidade de linha e a temperatura de fusão dependem fortemente do composto de TPE, da largura e espessura da banda, do acabamento superficial e da configuração de resfriamento — a mesma linha pode funcionar visivelmente mais rápido ou mais devagar em diferentes graus base SEBS. Os valores acima são uma janela prática de referência; números confirmados são entregues com o orçamento detalhado e registrados durante o teste em fábrica.
Preço e escopo de configuração
Referência de preço FOB chave na mão: USD 45.000–55.000 para uma linha de extrusão de garrotes de TPE configurada (baseada em SJ65/30).
Esta referência corresponde a uma linha de produção completa configurada, não a uma extrusora de monorosca nua, uma configuração manual básica nem uma máquina autônoma. O orçamento final depende principalmente do formato da banda, do comportamento do composto e do escopo de acabamento, e não apenas da largura da banda.
Fatores de configuração que mudam o orçamento
| Fator de configuração | Por que muda o orçamento |
|---|---|
| Largura e espessura da banda | Bandas mais largas (Esmarch) ou mais espessas precisam de uma matriz mais larga, calandra maior e resfriamento ajustado. |
| Comportamento do composto SEBS / TPE | Graus com alto teor de óleo ou pegajosos precisam de cilindros revestidos de teflon e um perfil de temperatura ajustado; isso afeta o escopo da calandra e do resfriamento. |
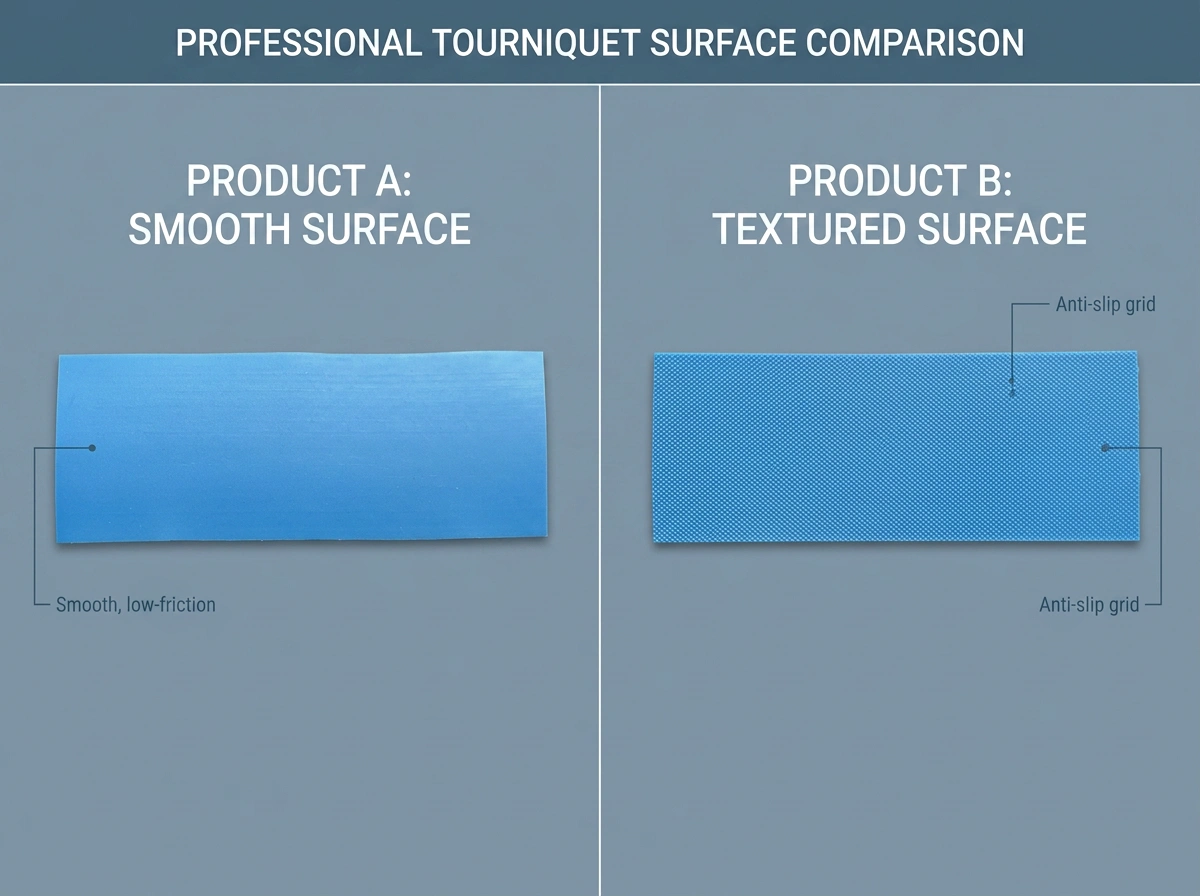
| Superfície lisa versus texturizada | Cilindros de calandragem texturizados (com padrão) são um conjunto intercambiável configurado conforme o acabamento do comprador. |
| Quantidade de cortes (bandas por folha) | Mais bandas por passagem significa mais lâminas de corte e uma linha de folha mais larga. |
| Formato de microperfuração / corte em comprimento | Rolos microperfurados destacáveis versus seções cortadas em comprimento fixo mudam o escopo da estação de corte. |
| Acumulador de dançarino em W | Configurado para corte com tensão estável; o escopo é ajustado à velocidade de linha e ao ciclo de corte. |
| Teste em fábrica com composto do comprador | O teste com a própria amostra de composto de 10–20 kg do comprador é um item acordado de escopo de teste. |
Envie o tipo de produto-alvo, largura / espessura / comprimento da banda, formato de rolo ou corte, liso ou texturizado, tipo de composto e dureza Shore A, e se você pode enviar uma amostra de composto de 10–20 kg.
Solicitar configuração de linhaConfiguração da Linha de Extrusão de Garrotes de TPE
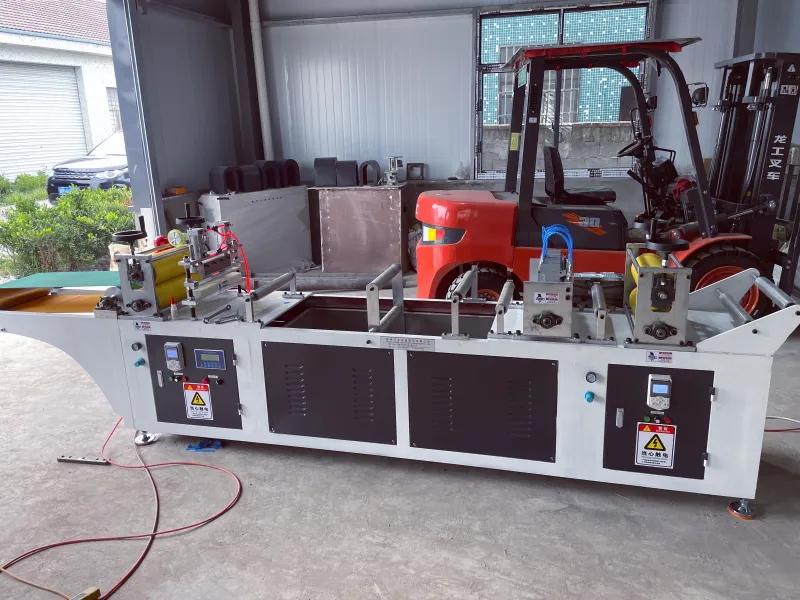
Esta linha completa é organizada em unidades que cuidam de tudo, desde a fusão da matéria-prima até a conformação da banda plana, resfriamento, corte e microperfuração, construída para o processamento estável de graus de TPE sensíveis.
Núcleo de extrusão
Extrusora de TPE de alta estabilidade
| Detalhe | Referência |
|---|---|
| Plataforma | Extrusora de monorosca SJ65/30, configurada para TPE base SEBS modificado. |
| Sistema de acionamento | Motor Siemens Beide com inversor de alto desempenho da série ABB 580. |
| Acionamento | Acoplamento direto (sem correias, sem manutenção). |
| Perfil de temperatura de 9 zonas | Registramos o perfil preciso de temperatura de 9 zonas do cilindro e da matriz necessário para evitar a degradação do TPE durante o teste em fábrica. |
| Faixa de aplicação | Configurada para compostos de TPE base SEBS modificados na faixa típica de 35–65 Shore A usada para garrotes, bandas de Esmarch e bandas elásticas. |
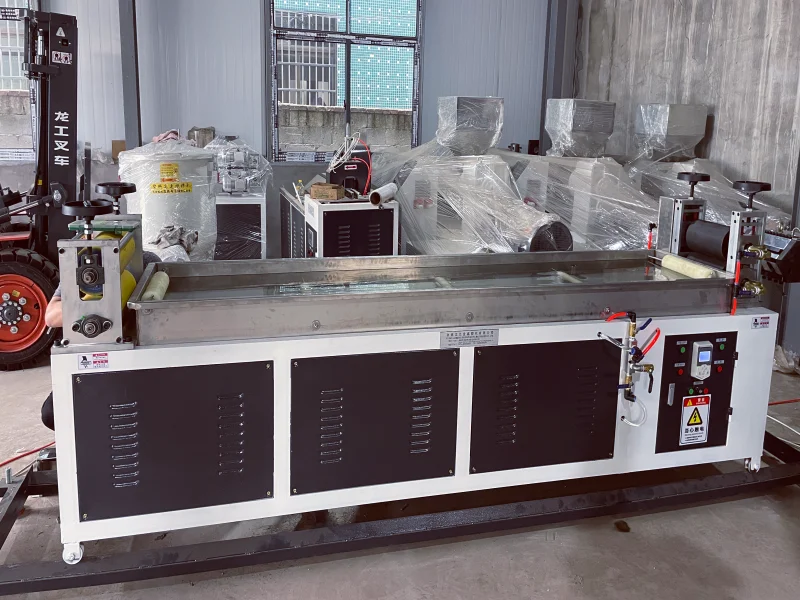
Conformação e resfriamento
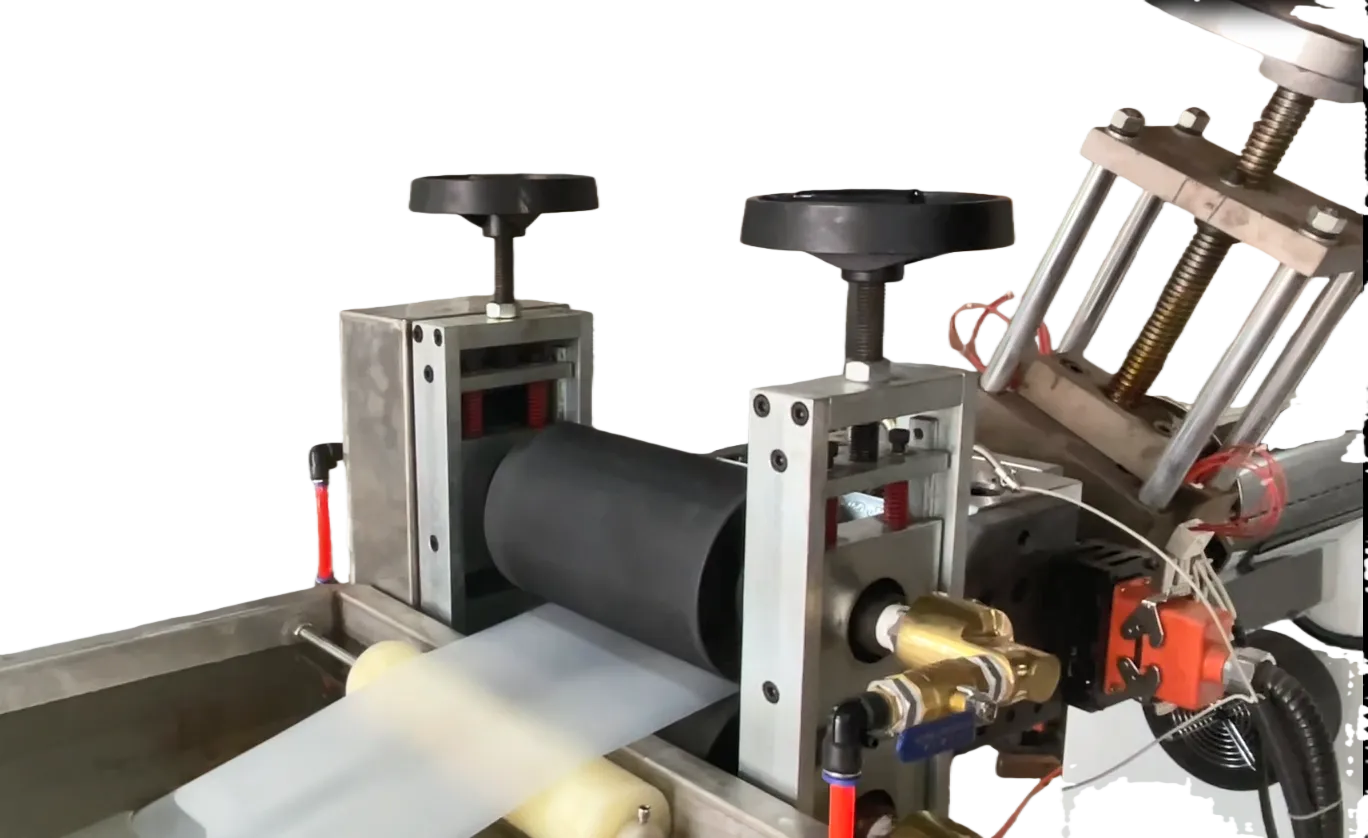
Estação de calandragem e resfriamento de dois cilindros revestidos de teflon
| Detalhe | Referência |
|---|---|
| Calandragem de precisão | Sistema de calandra de dois cilindros com abertura ajustável para controle manual da espessura da folha de TPE. |
| Tecnologia antiaderente | Cilindros revestidos de teflon com resfriamento interno a água para lidar com fórmulas de TPE com alto teor de óleo e pegajosas sem aderir. |
| Seção de resfriamento em aço inoxidável | Tanque de água em aço inoxidável com motor independente e inversor ABB para resfriamento estável da folha. |
| Cilindros de superfície intercambiáveis | Escolha de cilindros de calandragem lisos ou texturizados para produzir bandas lisas padrão e garrotes texturizados antiderrapantes. |
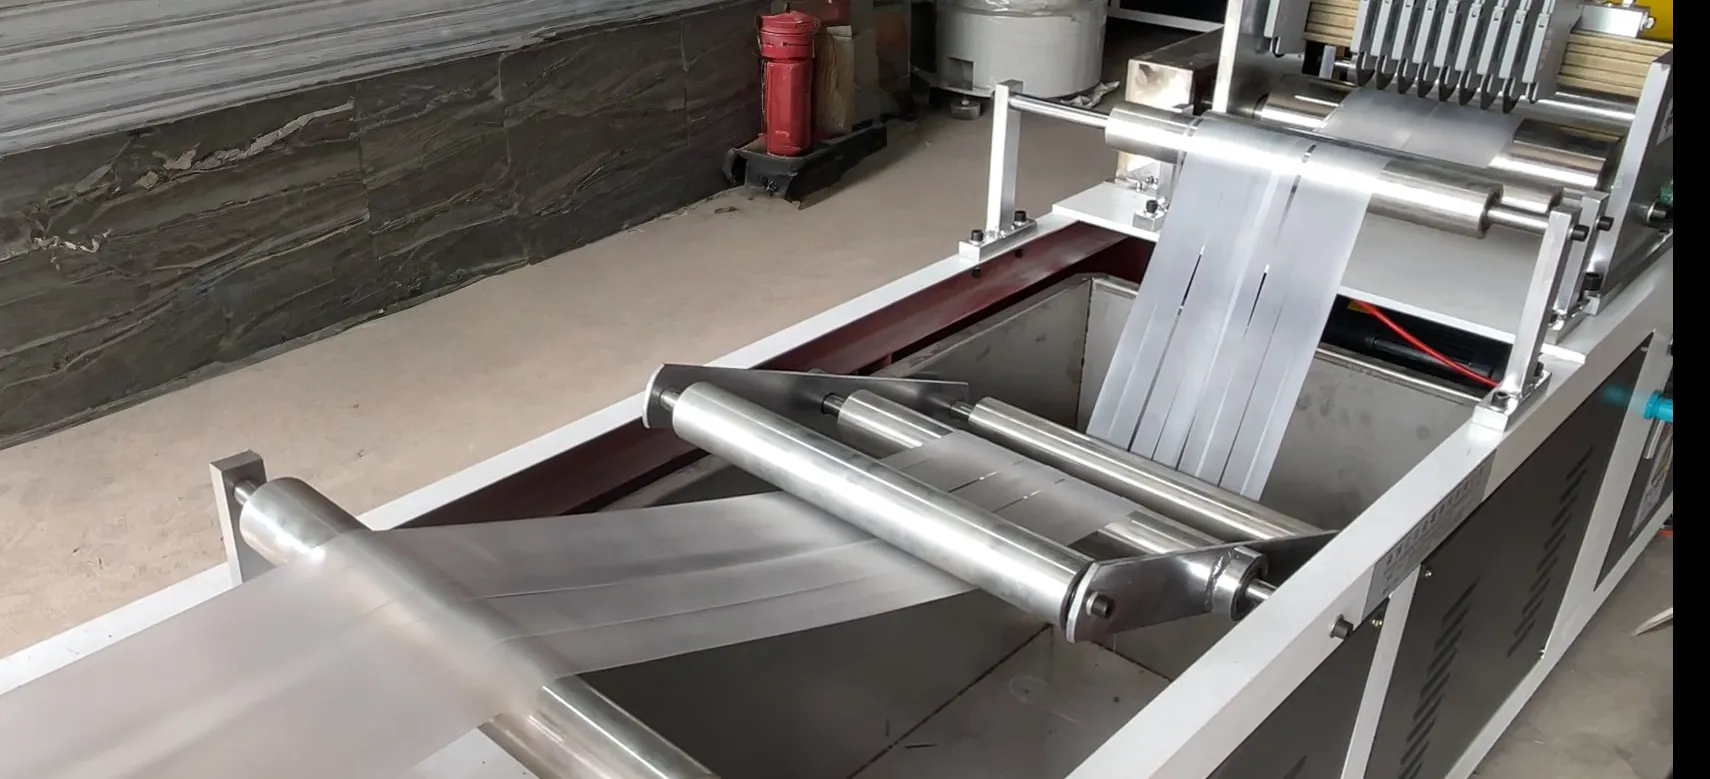
Conversão e armazenamento
Acumulador de dançarino em W e unidade de corte em tiras
| Detalhe | Referência |
|---|---|
| Acumulador de braço dançarino (em W) | Acumulador de 4 braços que absorve a diferença de velocidade entre a extrusão contínua e o corte intermitente. |
| Corte de precisão | Lâminas de corte pneumáticas ajustáveis para dividir a folha larga em várias bandas de garrote ou bandas de Esmarch mais largas. |
Corte e retirada
Estação de microperfuração / corte em comprimento fixo
| Detalhe | Referência |
|---|---|
| Microperfuração | Corte controlado por computador com encoder para precisão de comprimento fixo; produz rolos destacáveis com alarmes de conclusão de comprimento. |
| Retirada / coordenação de bobinadeira | Na linha padrão, as bandas ou rolos acabados são retirados manualmente. Para coleta automática em rolo, a Jinxin pode recomendar fornecedores compatíveis de bobinadeiras downstream e coordenar os requisitos de interface. |
Qualidade e controle de processo
Bandas elásticas planas de TPE são mais sensíveis a temperatura, tensão e manuseio superficial do que a maioria dos produtos extrudados. As decisões de qualidade abaixo são onde esta linha difere de uma linha de bobinagem de elásticos de borracha ou de presilhas de cabelo.
Pele de tubarão (fratura do fundido)
As bandas de TPE podem apresentar ondulações finas e escamosas relacionadas ao perfil de temperatura, taxa de cisalhamento, projeto da matriz, viscosidade de fusão e velocidade de tração. Durante o teste em fábrica, ajustamos a linha em torno do composto testado e registramos uma base térmica prática.
TPE pegajoso com alto teor de óleo
Muitos compostos de TPE base SEBS macios e com alto teor de óleo são pegajosos na temperatura de calandragem. Cilindros revestidos de teflon com resfriamento interno a água mantêm a superfície estável e impedem a aderência.
Acumulador de dançarino em W para controle de tensão
Um acumulador de dançarino de 4 braços em W armazena o comprimento de banda entre a extrusora contínua e o cortador intermitente para que a tensão não suba até a matriz quando o cortador para.
Recuperação e pré-alongamento
Nenhuma linha de extrusão pode adicionar elasticidade que o composto não tem. A linha protege a elasticidade por meio de perfil de temperatura documentado, acumulação estável e acabamento controlado; quando a bobinagem automática é necessária, a bobinadeira downstream deve ser selecionada e ajustada ao formato de banda validado.
Detalhes de produção e amostras de superfície das bandas de TPE
Teste em fábrica e base de partida
Antes do envio, a Jinxin executa o teste do tipo de produto acordado em condições reais de extrusão. O teste é específico do produto, não uma verificação genérica de equipamentos, pois a qualidade da banda de TPE depende do comportamento do composto, do perfil de temperatura, da calandragem, do resfriamento, do corte e da coordenação de corte.
- Executamos o formato de produto do comprador: Bandas de garrote, rolos de banda de Esmarch ou bandas médicas de TPE sob medida na largura e espessura-alvo.
- Registramos o perfil de temperatura de 9 zonas: As temperaturas das zonas do cilindro e da matriz que funcionam de forma estável no composto testado.
- Verificamos largura e espessura: Frente à especificação-alvo, com ajustes de abertura da calandra e de resfriamento.
- Verificamos o corte e o formato de microperfuração / corte: Contagem de bandas por folha, passo da microperfuração e precisão do comprimento de corte.
- Registramos as referências de velocidade, resfriamento e corte: Velocidade da rosca, velocidade de linha, ajustes de resfriamento e ciclo de corte.
- Entregamos os parâmetros de partida: Uma base prática de partida (a "folha de dados") para que o operador do comprador inicie o primeiro lote de produção a partir de uma referência testada em vez de um palpite.
Após o teste de aceitação em fábrica, o suporte de instalação e comissionamento da linha de extrusão da Jinxin pode cobrir a verificação da preparação do local, as inspeções mecânicas e elétricas, a partida, o treinamento dos operadores e a coordenação da primeira produção. O escopo final no local, a viagem do engenheiro e as preparações do comprador são confirmados na cotação.
Se o produto usa um composto de TPE especial ou modificado, a Jinxin recomenda enviar uma amostra de material de 10–20 kg antes do teste em fábrica. Isso torna as referências de partida mais próximas do material real de produção do comprador, especialmente importante para compostos de origem local ou especialmente modificados.
Por exemplo, um comprador que operava um composto base SEBS com alto teor de óleo relatou um defeito superficial no meio da produção. Como a linha havia sido testada e documentada em relação àquele composto no envio, a Jinxin ajudou a rastrear o problema até um lote de composto alterado e orientou o operador no ajuste de temperatura em vez de tratar como falha de equipamento.
Linha de extrusão de TPE versus outros métodos de produção
Os compradores costumam comparar esta linha com processos muito diferentes. As quatro comparações abaixo são as que aparecem com mais frequência.
| Comparação | O que o comprador pode supor | Diferença correta |
|---|---|---|
| Imersão em látex | O mesmo equipamento pode fabricar garrotes de látex. | Matéria-prima, ferramentaria e rota de processo diferentes; a extrusão de TPE não é imersão em látex. |
| Vulcanização de borracha | Bandas de TPE precisam de cura ou vulcanização. | As bandas de TPE são formadas apenas por extrusão e resfriamento; não há vulcanização nem forno de cura. |
| Máquina de fabricar | Uma máquina pode produzir bandas acabadas de ponta a ponta. | Bandas acabadas exigem uma linha completa: extrusão, calandragem, resfriamento, corte em tiras, armazenamento, corte e retirada. A Jinxin fornece a linha completa configurada, não uma máquina autônoma. |
| Certificação médica | A própria linha carrega conformidade CE, FDA ou ISO 13485 do dispositivo acabado. | A linha produz a banda de TPE. A conformidade médica acabada pertence ao material, esterilização, embalagem e sistema de qualidade do fabricante final; a Jinxin não certifica o dispositivo médico acabado. |
Dados da empresa e credenciais de confiança
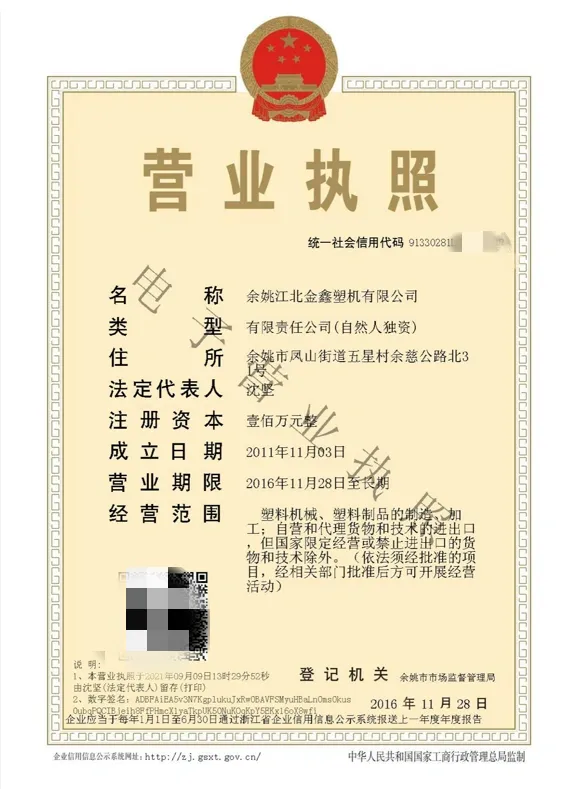
A Jinxin Extruder é a marca de fabricação da Yuyao Jiangbei Jinxin Plastic Machinery Co., Ltd., uma fábrica de equipamentos de extrusão sediada em Ningbo, focada em linhas de produção de monorosca configuradas. Para projetos de garrotes de TPE e bandas de Esmarch, a configuração da linha, o teste em fábrica, as referências de partida e o suporte pós-venda são tratados pela equipe de fábrica da Jinxin.
Entidade de fabricação
Yuyao Jiangbei Jinxin Plastic Machinery Co., Ltd.
Marca
Jinxin Extruder
Fundada em
2012, Ningbo, Zhejiang, China
Foco de produção
Linhas de extrusão de monorosca para aplicações de tubo, mangueira, tubagem, perfil e banda elástica plástica
Alcance internacional
Mais de 15 países na Ásia, Europa, África e Américas
Apoio à embalagem e documentação de envio
Apoio à embalagem e à documentação de envio após a confirmação do projeto
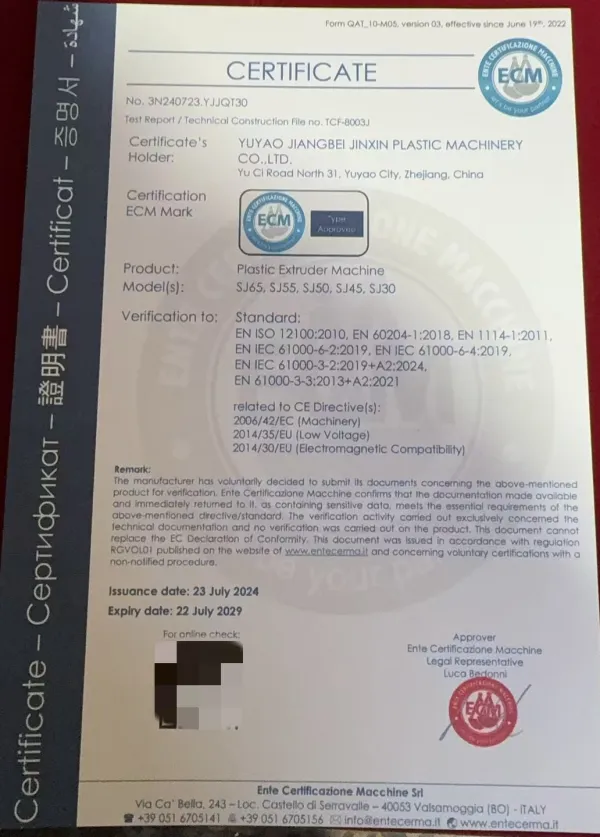
Documentação CE da extrusora principal
A documentação CE está disponível para os modelos de extrusora principal Jinxin SJ30, SJ45, SJ50, SJ55 e SJ65 e é válida até 22-07-2029.
FAQ
Perguntas frequentes sobre linhas de extrusão de garrotes de TPE
01 P1: O que é uma linha de extrusão de garrotes de TPE?
Uma linha de extrusão de garrotes de TPE é uma linha de produção completa de monorosca que converte composto de TPE base SEBS modificado em bandas elásticas planas para garrotes sem látex, bandas de Esmarch e bandas médicas de TPE. Não é um garrote acabado, não é uma linha de imersão em látex e não é uma máquina autônoma — a Jinxin fornece a linha completa configurada, testada em fábrica com o composto do comprador quando disponível.
02 P2: Como uma banda de Esmarch é produzida nesta linha?
Uma banda de Esmarch é produzida pela mesma rota de extrusão, calandragem e resfriamento que uma banda de garrote padrão, depois cortada numa largura maior (tipicamente cerca de 75–100 mm) e finalizada como um rolo longo microperfurado destacável em vez de uma seção única curta. Assim, uma linha de extrusão de bandas de Esmarch é a mesma linha configurada para corte mais largo, formato de rolo e um passo / comprimento de microperfuração diferente — e não um processo de extrusão separado.
03 P3: Isto é o mesmo que uma máquina de fabricar garrotes de TPE ou uma máquina de fabricar bandas de Esmarch?
"Máquina de fabricar" costuma se referir a uma etapa do processo. Uma máquina autônoma não pode produzir bandas acabadas de ponta a ponta. O que realmente fabrica garrotes e bandas de Esmarch é uma linha completa — extrusão, calandragem, resfriamento, corte em tiras, armazenamento em dançarino, microperfuração / corte em comprimento e retirada trabalhando juntos. A Jinxin fornece essa linha completa configurada, não uma máquina autônoma.
04 P4: Pode produzir garrotes descartáveis sem látex?
Sim. Esta é uma linha de produção de garrotes sem látex por rota de material: as bandas são formadas a partir de TPE base SEBS modificado, sem látex natural e sem imersão em látex. "Descartável" refere-se ao formato de acabamento (seções cortadas de uso único ou rolos microperfurados destacáveis), que a linha produz por corte em comprimento ou microperfuração. A linha produz a banda descartável sem látex; a conformidade médica de uso único final depende do próprio processo de esterilização, embalagem e gestão da qualidade do fabricante.
05 P5: Como tratar a bobinagem automática?
O escopo padrão da Jinxin usa acabamento por corte em comprimento ou microperfuração com retirada manual do rolo e acumulador dançarino em W para corte com tensão estável. Quando o comprador precisa de bobinagem automática, a Jinxin pode recomendar fornecedores compatíveis de bobinadeiras automáticas e coordenar velocidade de linha, tensão e interface de coleta. A bobinadeira automática é fornecida pelo especialista em equipamentos posteriores e não faz parte da linha padrão da Jinxin. Um cliente já implementou esta solução com sucesso.
06 P6: O que causa pele de tubarão na extrusão de bandas de TPE?
A pele de tubarão, também chamada de fratura do fundido, aparece como ondulações finas e escamosas na superfície da banda. Costuma estar relacionada ao perfil de temperatura, à taxa de cisalhamento, ao projeto da matriz, à viscosidade de fusão e à velocidade de tração. Durante o teste em fábrica, ajustamos a linha em torno do composto testado e registramos uma base térmica prática para reduzir o risco durante o primeiro lote de produção, e a mesma base dá ao operador um ponto de partida quando um lote de composto posterior se comporta de forma diferente.
07 P7: Qual composto de TPE devo usar para garrotes?
Para aplicações de garrote e banda de Esmarch, use um TPE base SEBS modificado (hidrogenado, saturado) em vez de um grau base SBS — o SEBS oferece menor odor, melhor resistência à oxidação e menores extraíveis, o que importa para uso em contato com a pele e aplicações médicas relacionadas. Uma faixa típica é 35–65 Shore A, com 40–55 comum para garrotes de uso único. Se você já tem um fornecedor de composto, envie uma amostra de 10–20 kg antes do teste em fábrica para que possamos registrar os parâmetros que funcionam de forma estável no seu grau. Não vendemos composto como serviço autônomo.
08 P8: Quanto custa uma linha de produção de garrotes de TPE?
Uma linha de produção de garrotes de TPE configurada (baseada em SJ65/30) costuma ter um preço de referência de cerca de USD 45.000–55.000 FOB chave na mão. O preço final depende principalmente da largura e espessura da banda, do comportamento do composto SEBS / TPE, do acabamento liso ou texturizado, da quantidade de cortes, do formato de microperfuração ou corte em comprimento, do escopo do acumulador de dançarino em W e do teste em fábrica com o composto do comprador. Entre em contato com a Jinxin com seu formato de banda-alvo e composto para um orçamento detalhado; o prazo confirmado e o conjunto de matriz / ferramentaria estão incluídos no escopo do orçamento.
Orçamento de linha de extrusão de garrotes de TPE
Envie seus requisitos para sua linha de garrotes de TPE
Diga-nos seu tipo de produto-alvo — bandas de garrote de TPE, rolos de banda de Esmarch ou bandas médicas de TPE sob medida — e se você já tem um fornecedor de composto de TPE modificado. Uma foto, amostra ou descrição simples é suficiente para iniciar a conversa.
- Tipo de produto-alvo
- Bandas de garrote de TPE, rolos de banda de Esmarch ou bandas médicas de TPE sob medida
- Tamanho da banda
- Largura, espessura e comprimento da banda
- Acabamento
- Formato de rolo ou corte em comprimento
- Superfície
- Superfície lisa ou texturizada
- Composto
- Tipo de composto e dureza Shore A-alvo
- Amostra de material
- Se você pode enviar uma amostra de composto de 10–20 kg
- Produção
- Meta de produção
- Tensão da fábrica
- Tensão da fábrica ou país de instalação