Uma linha de extrusão de perfis plásticos de precisão é uma linha de produção monorosca que converte materiais em pellets — PP, PE, ABS, TPU e compostos selecionados de pellets de PVC — em perfis plásticos contínuos com seção transversal fixa, construídos conforme um desenho do cliente, com tolerância dimensional, acabamento superficial e método de calibração definidos.
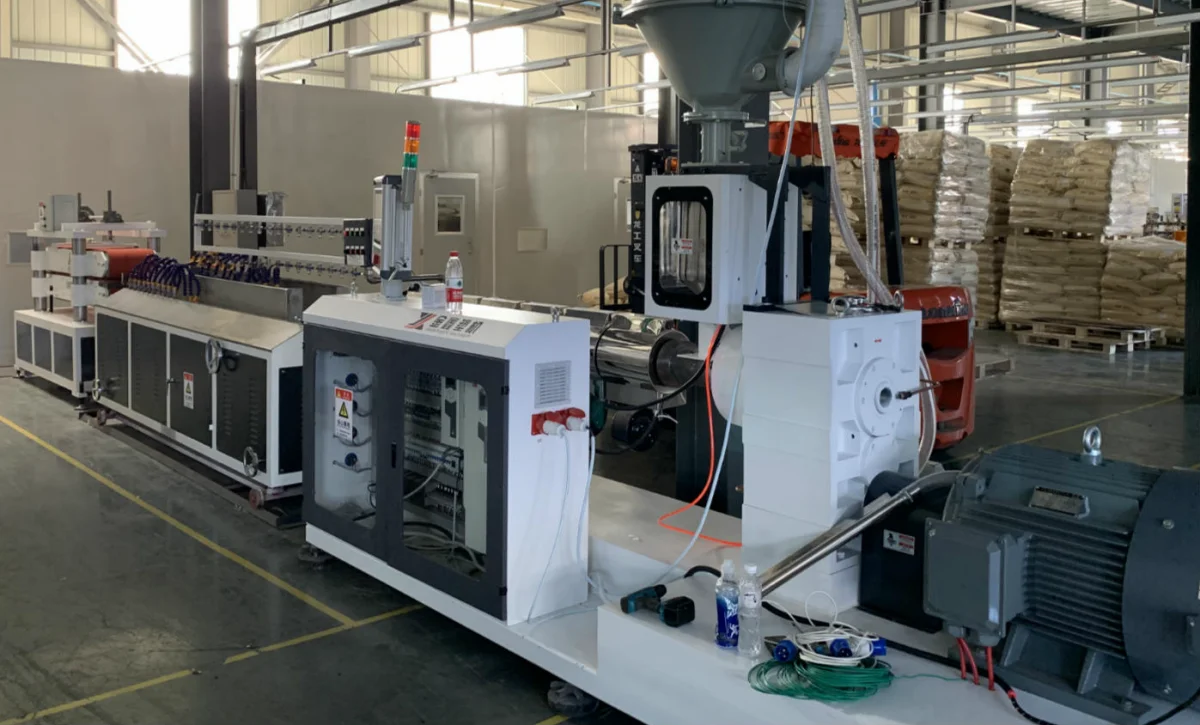
Linha de extrusão monorosca de perfis plásticos de precisão
Linha de extrusão de perfis plásticos de precisão para perfis de PP, PE, ABS e TPU
Uma linha de extrusão monorosca de perfis plásticos de precisão que converte PP, PE, ABS, TPU e compostos de pellets de PVC selecionados em perfis contínuos construídos a partir do seu desenho — com seção definida, tolerância dimensional, acabamento superficial e método de calibração.
O que é uma linha de extrusão de perfis plásticos de precisão?
Entradas de configuração
| Entrada de configuração | Por que importa |
|---|---|
| Desenho ou seção do perfil | Define o caminho de fluxo da matriz, o ferramental de calibração, o tipo de tracionadora e o método de corte |
| Dimensões críticas e tolerância | Determina o método de calibração (calibração livre ou calibração a vácuo), o suporte de resfriamento e a estabilidade da tracionadora |
| Classe de resina (PP / PE / ABS / TPU / pellet de PVC) | Define a geometria do parafuso, a taxa de compressão, o perfil de temperatura e a necessidade de secagem |
| Alvo de superfície e acabamento | Decide o polimento da matriz, o caminho de resfriamento, o contato da tracionadora e a proteção por filme opcional |
| Uso final e comportamento do produto | Ajuda a confirmar rígido ou flexível, nível de brilho, coextrusão ou estrutura flexível-rígida |
Escopo típico: alimentação de material, fusão monorosca, matriz de perfil, calibração (calibração livre ou calibração a vácuo), resfriamento, tracionadora, corte e endireitamento ou coextrusão opcionais.
Produtos típicos: perfis de trilho e guia de PVC a partir de composto pelletizado, protetores de parede e perfis decorativos de ABS, vedações e perfis flexíveis de TPU, perfis industriais de PP e PE, e perfis coextrudados bicolores ou flexível-rígidos.
Aplicações
Perfis plásticos produzidos nesta linha
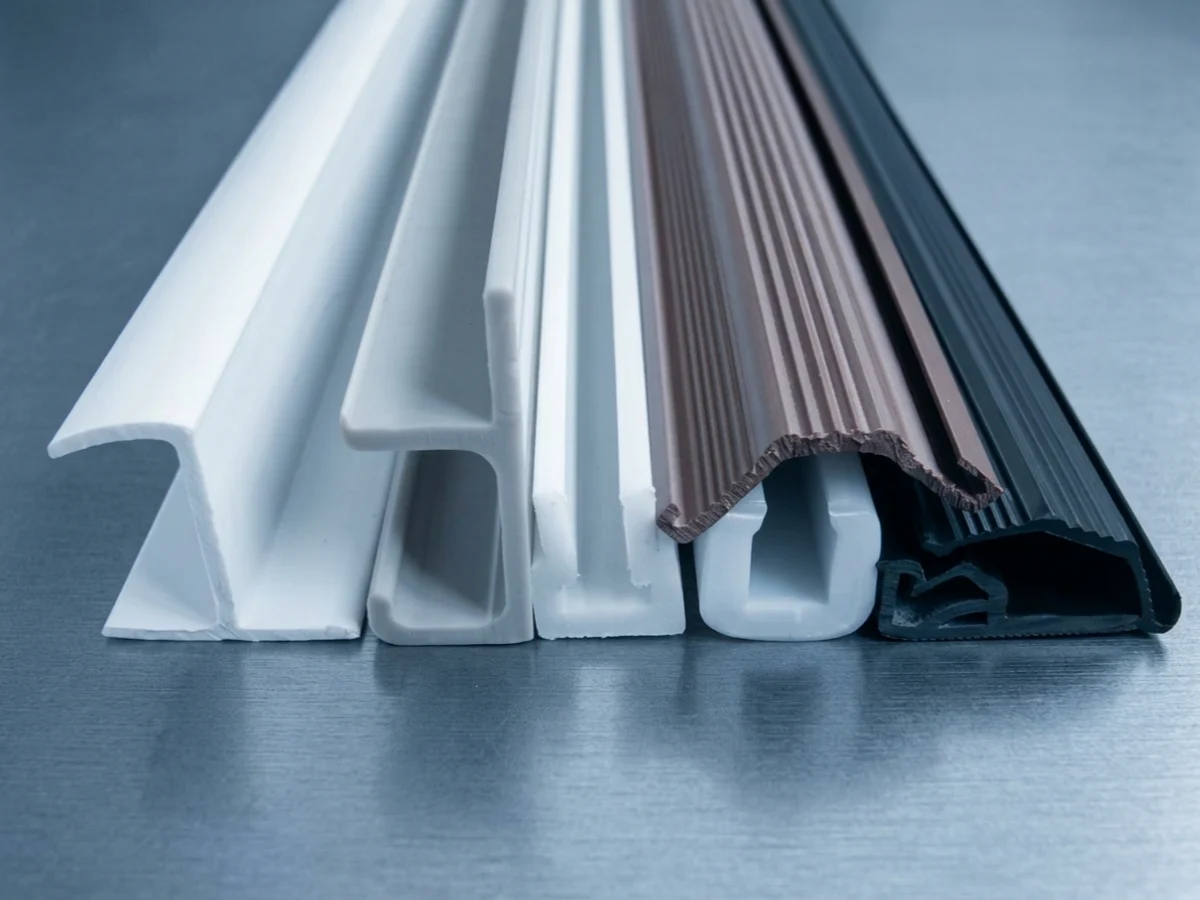
Perfis de trilho e guia de PVC (composto pelletizado)
Perfis de trilho e guia transparentes ou coloridos a partir de composto pelletizado de PVC para aplicações elétricas, deslizantes e de interior. A linha é configurada em torno da clareza óptica, da precisão de encaixe e da estabilidade dimensional quando exigido.
Perfis de proteção e decorativos de ABS
Protetores de parede, perfis de canto e componentes visíveis de alto brilho para uso em saúde, comercial e de interior. A matriz e o caminho de resfriamento são ajustados para manter tolerâncias rígidas e acabamento superficial consistente ao longo de longas corridas de produção.
Perfis flexíveis e de vedação de TPU
Perfis elásticos, vedações e perfis soft-touch que exigem clareza de superfície e estabilidade dimensional. Superfícies de calibração antiaderentes e homogeneização suave ajudam a reduzir marcas de arrasto e aprisionamento de ar em compostos flexíveis e de alta clareza.
Perfis industriais de PP e PE
Em uma linha de extrusão de perfis de PP, o controle da retração e a estabilidade de forma são essenciais para a produção contínua de perfis estruturais e funcionais. Resfriamento estendido e menor pressão de contato da tracionadora ajudam a gerenciar a alta retração pós-resfriamento das poliolefinas.
Perfis coextrudados
Combinações bicolores, com camada superficial ou flexível-rígidas quando a compatibilidade de material e o projeto do produto permitem. O ferramental de coextrusão e as proporções de camada são revisados conforme o par específico de compostos.
Vídeo de referência
Vídeo de referência de extrusão de perfis plásticos
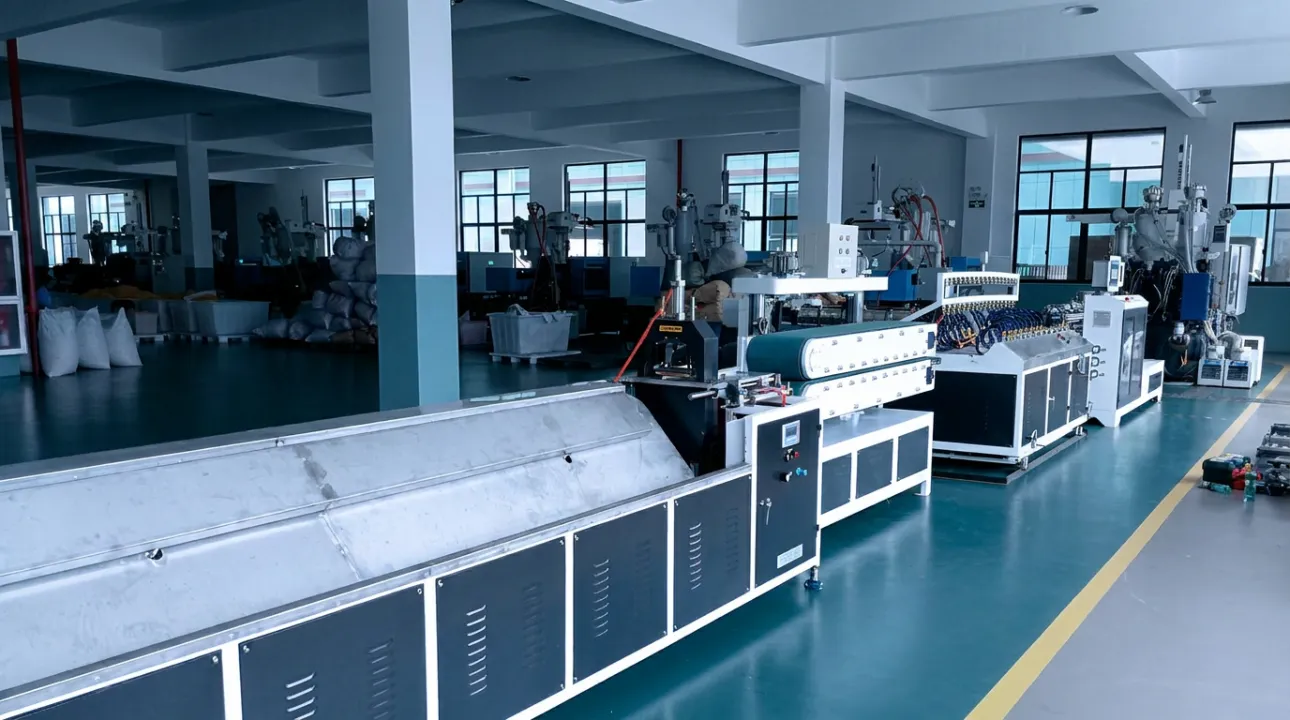
Este vídeo de referência mostra a extrusão de perfis plásticos texturizados em uma linha monorosca. Ele ajuda os compradores a entender o layout da linha, a estabilidade do fundido e o manuseio a jusante usados em perfis de precisão.
Assistir ao vídeo de referênciaAmostras de perfil com base em desenho costumam ser específicas do projeto e podem não ser públicas. O ferramental final do perfil e a configuração da linha dependem da sua seção transversal, da classe de resina, da tolerância e do requisito de superfície.
Orientação de materiais
Comportamento do material na extrusão de precisão de perfis
PP, PE, ABS, TPU e compostos selecionados de pellets de PVC podem ser processados em uma linha de extrusão monorosca de perfis de precisão, mas cada resina tem uma janela de processamento diferente e um conjunto diferente de defeitos de perfil para gerenciar.
PP e PE
- Por que os compradores o escolhem
- Perfis industriais estruturais e funcionais, resistência química e eficiência de custo
- Atenção principal no processo
- Alta taxa de cristalização, retração pós-resfriamento significativa, compensação de inchamento da matriz, resfriamento estendido, cobertura de resfriamento controlada e menor pressão de contato da tracionadora
ABS
- Por que os compradores o escolhem
- Componentes visíveis de alto brilho, resistência ao impacto e rigidez
- Atenção principal no processo
- Homogeneidade do fundido, controle preciso de temperatura, geometria de parafuso específica para ABS, secagem desumidificadora quando necessário e cisalhamento controlado para preservar a resistência ao impacto
TPU
- Por que os compradores o escolhem
- Elasticidade, vedações, toque suave e clareza de superfície
- Atenção principal no processo
- Sensibilidade ao atrito e à umidade, superfícies de calibração antiaderentes, homogeneização suave, tracionadora soft-touch e corte rotativo sem cavaco para classes muito flexíveis
Composto de pellets de PVC
- Por que os compradores o escolhem
- Perfis de trilho, guia, elétricos e de interior produzidos a partir de composto pelletizado em uma linha monorosca
- Atenção principal no processo
- Apenas composto de PVC pelletizado; não pó de PVC para perfis de janela de rosca dupla. A calibração livre ou a vácuo é selecionada conforme a geometria e a compatibilidade de coextrusão.
O comportamento do material orienta toda a configuração da linha: PP e PE exigem controle de retração, ABS exige proteção de superfície e resistência ao impacto, TPU exige manuseio suave, e o composto de pellets de PVC deve ser separado de projetos de perfis de janela de PVC em pó e rosca dupla.
Pontos-chave de qualidade para perfis plásticos de precisão
Para perfis de precisão, a linha é revisada em torno do acabamento superficial, da estabilidade dimensional, do comportamento específico do material e do manuseio sem arranhões antes da cotação.
Acabamento superficial
Perfis brilhantes ou texturizados são sensíveis a marcas de matriz, instabilidade do fundido, umidade e riscos a jusante. A Jinxin revisa o polimento da matriz, o controle de temperatura, a secagem e o manuseio do perfil antes da cotação.
Estabilidade dimensional
A calibração a vácuo (ou calibração livre), a cobertura de resfriamento e a velocidade da tracionadora devem atuar em conjunto para manter estável a seção transversal definida pelo desenho. PP e PE precisam de resfriamento estendido e menor pressão de contato da tracionadora para gerenciar a retração pós-resfriamento.
Defeitos específicos do material
Cada resina traz seu próprio padrão de defeito: retração e empenamento de PP e PE, riscos prateados no ABS por umidade ou fragilidade por cisalhamento excessivo, marcas de arrasto e bolhas no TPU, e delaminação em perfis coextrudados flexível-rígidos. A geometria do parafuso, a estratégia de temperatura e a secagem são compatibilizadas ao composto para gerenciar esses defeitos.
Manuseio sem arranhões
Perfis brilhantes de PVC, ABS e TPU podem ser rejeitados se a superfície visível for riscada. Tracionadora guiada, superfícies de apoio limpas e aplicação de filme opcional ajudam a proteger o perfil finalizado durante a coleta, a embalagem e o envio.
Processo
Processo de extrusão de precisão de perfis plásticos
Selecione uma etapa para ver os detalhes.
-
01Alimentação e preparação de material
PP, PE, ABS, TPU ou composto selecionado de pellets de PVC é alimentado conforme a classe de resina. Resinas higroscópicas como ABS e TPU podem precisar de um secador desumidificador antes da extrusão para reduzir defeitos de superfície relacionados à umidade.
-
02Fusão monorosca
A extrusora monorosca funde e conduz a resina com cisalhamento e temperatura controlados. A geometria do parafuso, a taxa de compressão e o perfil de temperatura são adaptados ao composto para entregar um fundido estável e uniforme.
-
03Formação na matriz de perfil
O fundido entra em uma matriz de perfil compatível com o desenho do produto. Os caminhos de fluxo da matriz são balanceados em torno da seção transversal e da distribuição de espessura de parede para entrega de fundido consistente e estabilidade dimensional.
-
04Calibração — calibração livre ou calibração a vácuo
O perfil quente é calibrado pelo método selecionado conforme sua geometria e sensibilidade de superfície: calibração livre com resfriamento direto em água quando o aspecto de superfície é sensível ao contato, ou calibração a vácuo com calibrador e tanque de vácuo quando perfis ocos ou complexos exigem maior travamento de forma.
-
05Resfriamento
O perfil segue pelo resfriamento em água para travar a seção transversal antes da tração. O comprimento de resfriamento e a cobertura de água são selecionados conforme o material, o tamanho do perfil e a velocidade da linha; PP e PE semicristalinos normalmente precisam de caminhos de resfriamento mais longos.
-
06Tração sincronizada
A tracionadora puxa o perfil em velocidade constante compatível com a produção da extrusora. Tração por correia ou por esteiras e a pressão de contato são selecionadas conforme a rigidez do perfil e a sensibilidade de superfície para manter as dimensões sem marcar.
-
07Corte e empilhamento
A unidade de corte corta os perfis no comprimento exigido usando corte por serra, rotativo ou por guilhotina, compatível com a rigidez do material, a espessura de parede e o comprimento final. A retirada e o empilhamento manuseiam o perfil finalizado sem danos à superfície. Para perfis propensos a torção, curvatura ou camber, um endireitamento opcional pode ser adicionado antes ou depois do corte.
Opcional: uma co-extrusora móvel pode ser adicionada para estruturas bicolores, com camada superficial ou flexível-rígidas, e um aplicador de filme de proteção pode ser adicionado para perfis brilhantes.
Configuração da linha
Componentes principais de uma linha de extrusão de perfis plásticos de precisão
A linha é configurada em torno do desenho do produto, do material, do formato de produção esperado e do requisito de qualidade. A configuração final varia conforme o material, a geometria do perfil e o requisito de calibração. Uma linha de extrusão de perfis plásticos de precisão típica pode incluir os módulos a seguir.
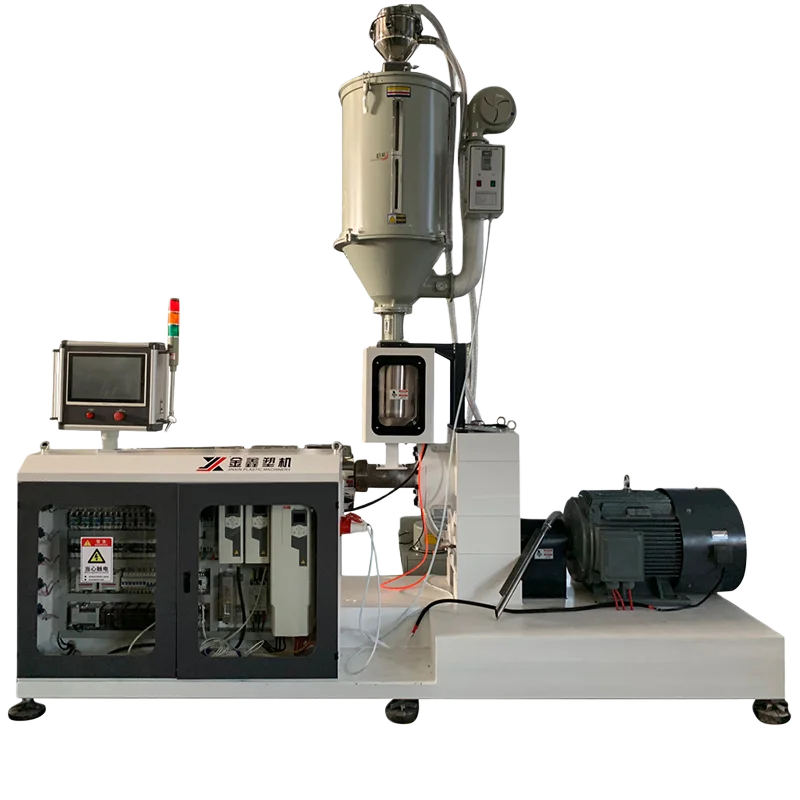
Extrusion system
Extrusora principal monorosca orientada pelo material
| Detalhe | Referência |
|---|---|
| Função | Funde e conduz PP, PE, ABS, TPU ou composto selecionado de pellets de PVC até a matriz de perfil. |
| Sistema de acionamento | Motor Siemens Beide combinado com um inversor de frequência ABB (por exemplo ACS580) para controle de velocidade estável na extrusão contínua de perfis. |
| Interface de controle | IHM com CLP (configuração típica) para ajuste sincronizado da velocidade de extrusão e da velocidade a jusante. |
| Regulação térmica | Aquecimento multizona controlado por relés de estado sólido (por exemplo SSRs Taiwan FOTEK em uma configuração típica) para temperatura de fundido estável. |
| Plastificação | Parafuso e cilindro de liga nitrurada selecionados para a janela de processamento do composto-alvo. |
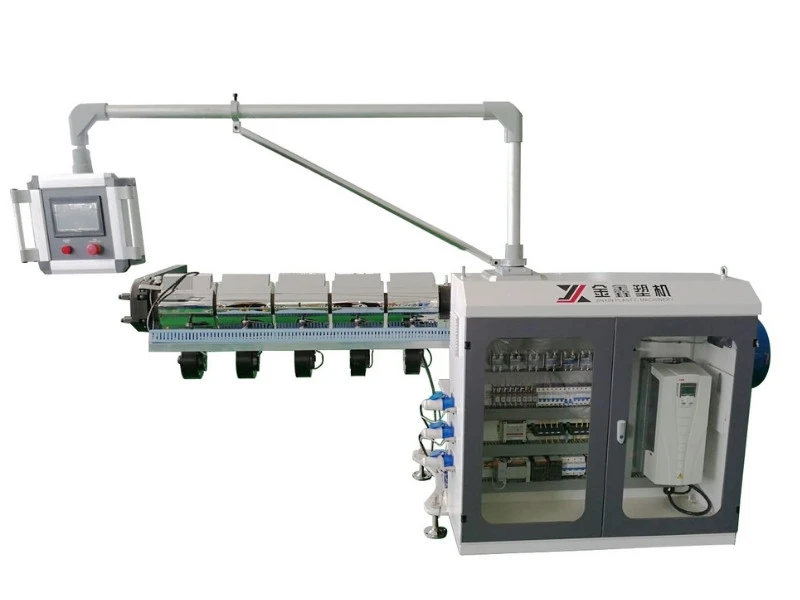
Co-extrusion
Co-extrusora móvel para perfis especiais (opcional)
| Detalhe | Referência |
|---|---|
| Função | Apoia estruturas bicolores, com camada superficial ou flexível-rígidas quando exigido pelo projeto do perfil. |
| Posicionamento | Estrutura móvel com ajuste de altura e ângulo para acoplamento flexível da matriz. |
| Controle | Controle independente de velocidade e temperatura para partida de coextrusão repetível e proporções de camada estáveis. |
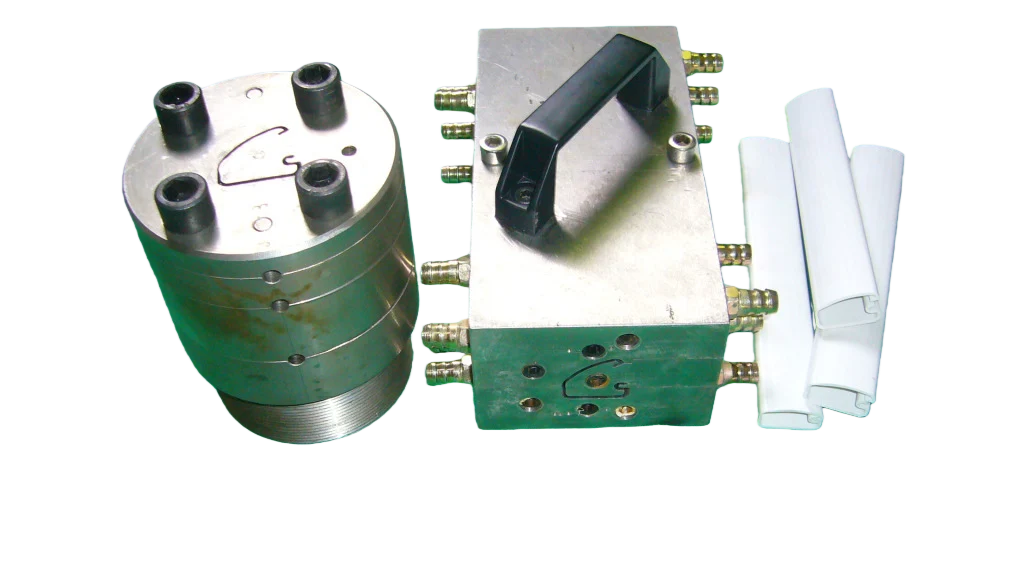
Tooling
Matriz de perfil e ferramental de coextrusão
| Detalhe | Referência |
|---|---|
| Função | Forma a seção transversal final conforme o desenho do comprador. |
| Balanceamento de fluxo | Geometria de distribuição projetada em torno da seção transversal e da distribuição assimétrica de parede para entrega uniforme de fundido. |
| Interface de coextrusão | Ferramental para estruturas bicolores, com camada superficial ou flexível-rígidas, com geometria de fluxo projetada para reduzir a instabilidade de interface entre camadas. |
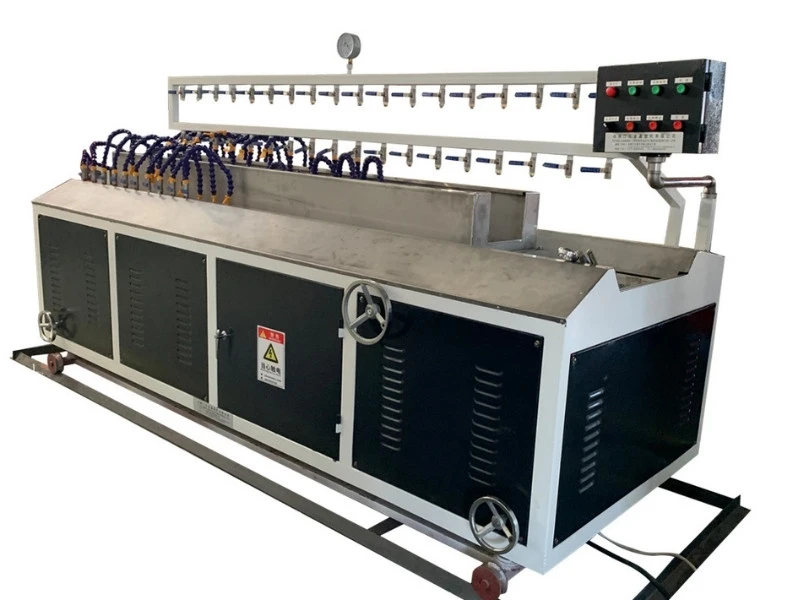
Sizing and cooling
Calibração e resfriamento: calibração livre ou calibração a vácuo
| Detalhe | Referência |
|---|---|
| Calibração livre | Resfriamento direto em água para perfis em que o aspecto de superfície é sensível ao contato. |
| Calibração a vácuo | Calibrador com tanque de vácuo para perfis ocos ou complexos que exigem travamento de forma; a calibração a vácuo multiestágio está disponível para geometrias exigentes. |
| Gestão de água e vácuo | Loop de resfriamento e monitoramento da estabilidade do vácuo para desempenho consistente de calibração. A definição final depende da geometria do perfil e das utilidades do local. |
| Função | Estabiliza o perfil antes da tracionadora e do corte. |
| Configuração | O comprimento de resfriamento e a circulação de água são selecionados conforme o material, o tamanho do perfil e a velocidade da linha. PP e PE normalmente precisam de maior cobertura de resfriamento do que resinas amorfas. |
Traction
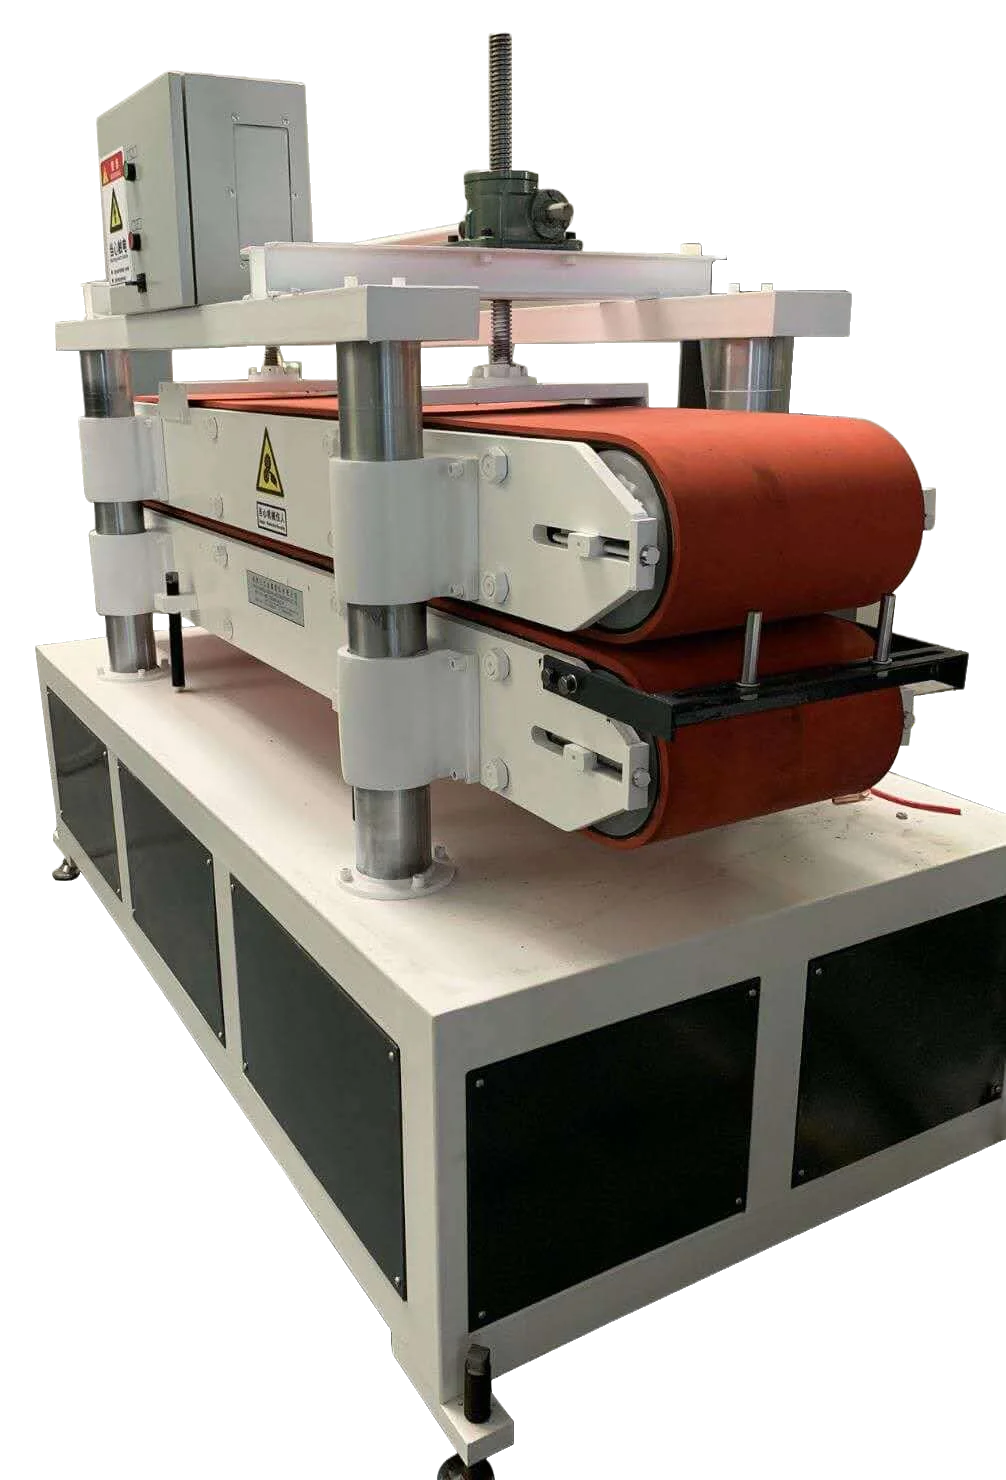
Tracionadora de precisão
| Detalhe | Referência |
|---|---|
| Função | Puxa o perfil em velocidade sincronizada sem deformar ou marcar a superfície. |
| Tipo de tração | Tracionadora por correia ou de esteiras compatível com a rigidez do perfil e a sensibilidade de superfície. |
| Controle | Velocidade sincronizada com a produção da extrusora para reduzir flutuação de espessura e desvio dimensional; estrutura de ajuste rápido e acesso amigável para limpeza de rotina e troca. |
Correction
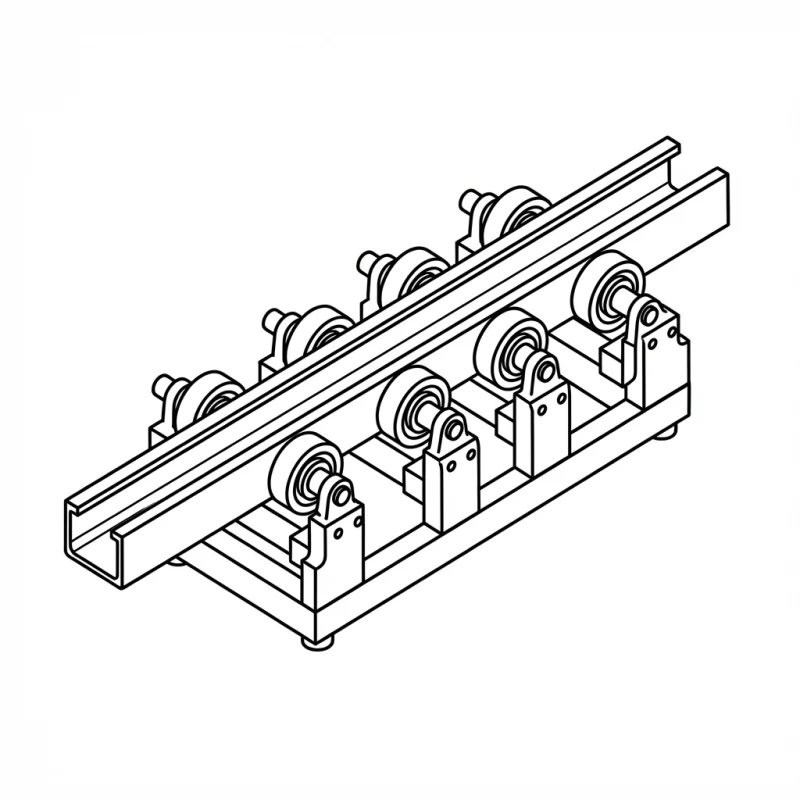
Endireitamento / correção antitorção (opcional)
| Detalhe | Referência |
|---|---|
| Função | Neutraliza torção, curvatura ou camber em perfis propensos a deformação pós-resfriamento. |
| Posicionamento | Posicionado após a calibração e o resfriamento conforme a complexidade da seção e o comportamento do produto. |
Cutting and handling
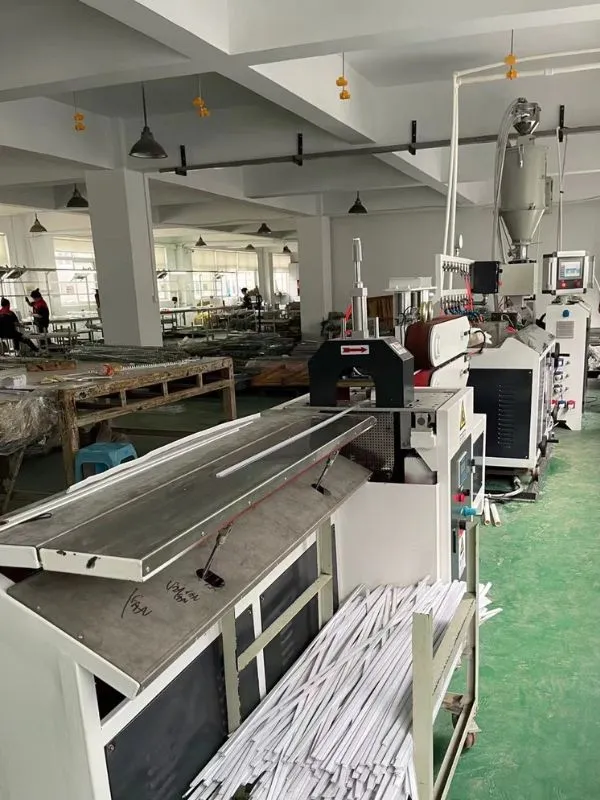
Corte, retirada e empilhamento
| Detalhe | Referência |
|---|---|
| Função | Corta os perfis no comprimento e manuseia o perfil finalizado sem danos à superfície. |
| Método de corte | Corte por serra, rotativo ou por guilhotina compatível com a rigidez do material, a espessura de parede e o comprimento final. |
| Manuseio | Retirada e empilhamento configurados em torno do formato do perfil e do comprimento final; layout conforme o espaço da planta e a preferência de embalagem. |
Auxiliary cooling
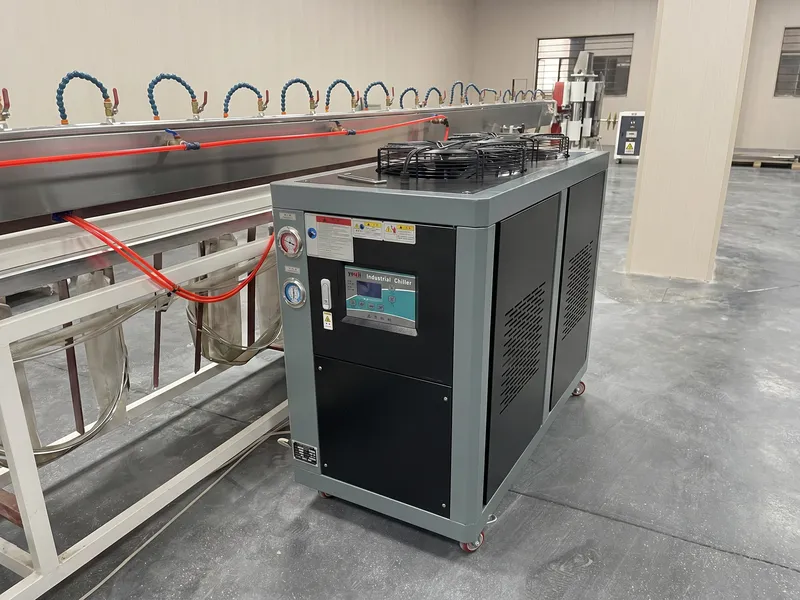
Chiller industrial resfriado a ar
| Detalhe | Referência |
|---|---|
| Função | Resfriamento de água em circuito fechado sem reservatório de água em obra civil. |
| Instalação | Projeto plug-and-play para temperatura constante da água de resfriamento, o que apoia dimensões de perfil estáveis. |
Por que Jinxin
Por que os fabricantes escolhem a Jinxin para a produção de perfis plásticos de precisão
01
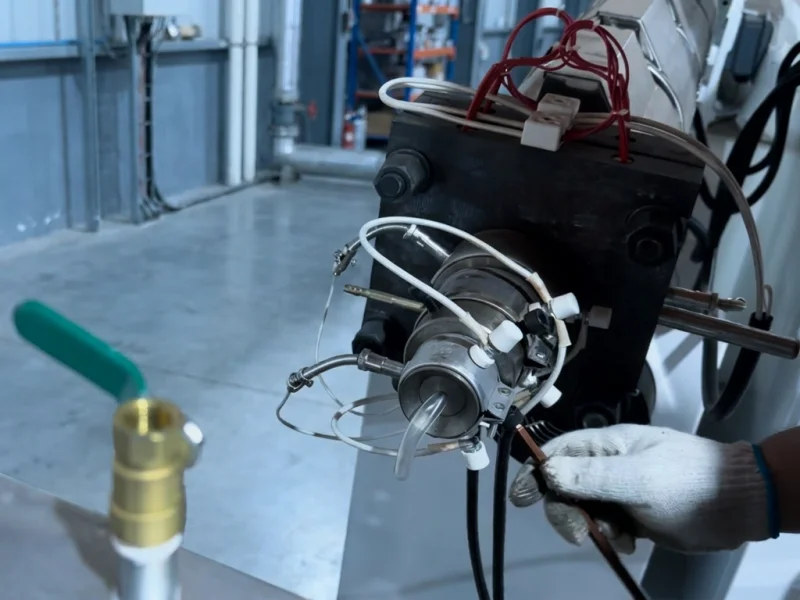
Configuração e testes da linha com base no produto
A Jinxin não cota uma linha de perfis genérica sem verificar o produto. A unidade de extrusão, a matriz, a calibração, o resfriamento, a tracionadora, o corte e os módulos opcionais de endireitamento ou coextrusão são selecionados conforme o desenho real do seu perfil e o requisito de produção.
- Revisão do produto: O desenho do perfil, a classe de material e o requisito de superfície são revisados antes da configuração.
- Foco no material: A janela de processamento e o padrão de defeito de cada resina são tratados na configuração do parafuso, da matriz e do resfriamento.
- Referências de partida: Quando um teste é agendado, referências práticas de partida podem ser registradas após operação estável.
02
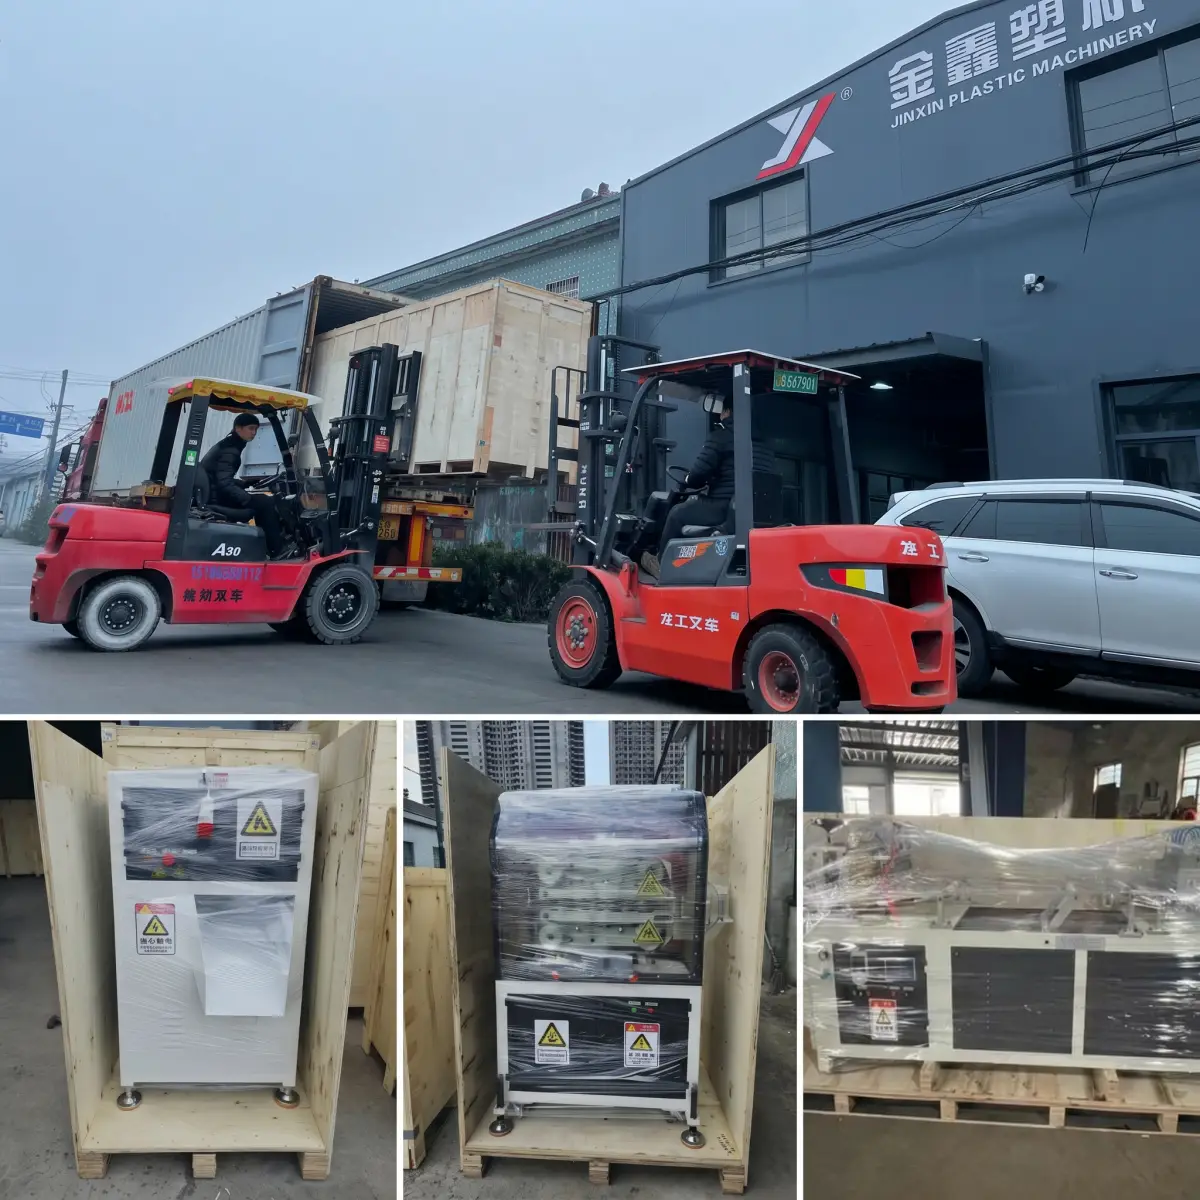
Cotação de equipamento itemizada
A cotação lista os módulos de equipamento selecionados e as principais marcas de componentes, para que os compradores possam comparar o escopo real da linha em vez de comparar apenas o preço de equipamento listado.
- Módulos de equipamento: Extrusora, matriz, calibração, resfriamento, tracionadora, corte e coextrusão ou endireitamento opcionais são listados claramente.
- Marcas de componentes: As principais peças de acionamento, controle e elétricas podem ser revisadas antes da confirmação.
- Clareza de escopo: Coextrusão opcional, proteção por filme e itens de serviço são separados da linha base.
03
Estratégia de componentes pronta para serviço
Os componentes elétricos e de controle principais são selecionados tendo em mente a manutenção e a assistência técnica internacional. Os compradores podem revisar a lista de componentes antes de confirmar a configuração final.
- Acionamentos e motores: ABB e Siemens Beide são usados conforme a configuração confirmada da linha.
- Sistema de controle: CLP, IHM e componentes elétricos são selecionados para operação e manutenção práticas.
- Suporte pós-venda: Uma lista de componentes mais clara ajuda no futuro diagnóstico de falhas e planejamento de peças sobressalentes.
Siemens · ABB · RKC · Omron · WECON · CHINT
Credenciais de confiança
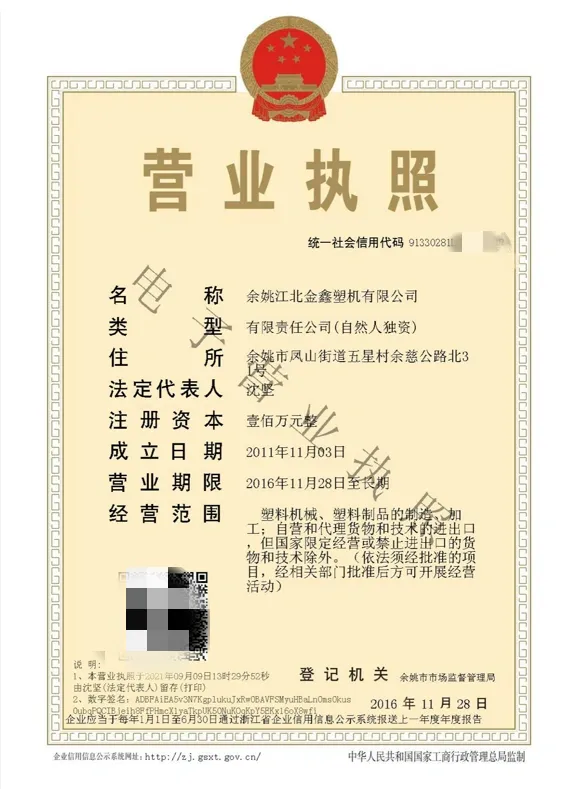
Fabricante de equipamentos de extrusão sediado em Ningbo
A Jinxin Extruder é especializada em linhas de extrusão monorosca configuradas para tubos, mangueiras e perfis.
Apoio à inspeção de fábrica
Os compradores podem agendar visitas à fábrica, inspeção ou verificação por terceiros quando necessário.
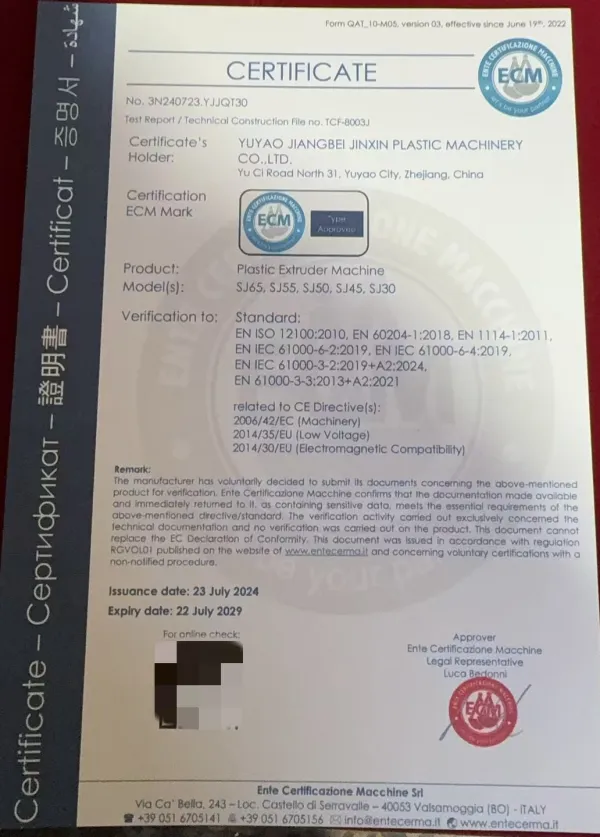
Documentação CE da extrusora principal
A documentação CE está disponível para os modelos de extrusora principal Jinxin SJ30, SJ45, SJ50, SJ55 e SJ65 e é válida até 22-07-2029.
FAQ
Perguntas frequentes sobre linhas de extrusão de perfis plásticos de precisão
01 Quando uma linha de perfis plásticos deve usar uma extrusora monorosca em vez de uma extrusora de rosca dupla?
Uma linha de extrusão monorosca de perfis plásticos de precisão é normalmente usada para materiais em pellets como PP, PE, ABS, TPU e compostos selecionados de pellets de PVC. Ela é adequada quando o projeto depende de entrega estável de fundido, acoplamento da matriz de perfil, controle de acabamento superficial e calibração a jusante, em vez de processamento de composto em pó.
Sistemas de rosca dupla são mais comumente usados para composto de pó de PVC e produção de perfis rígidos de janela ou porta de PVC. Esta página trata de linhas de extrusão de perfis plásticos de precisão para materiais em pellets, e não de linhas de perfis de janela de PVC.
02 Quais materiais esta linha de extrusão de perfis plásticos de precisão pode processar?
Esta linha de extrusão de perfis plásticos de precisão pode processar PP, PE, ABS, TPU e compostos selecionados de pellets de PVC quando a linha é configurada em torno da classe de resina, do desenho, da tolerância, do acabamento superficial e do método de calibração.
A geometria do parafuso, o perfil de temperatura, a necessidade de secagem, o caminho de resfriamento, o contato da tracionadora e o método de corte são revisados conforme o comportamento do material e o uso do perfil finalizado.
03 Como são configurados os perfis de composto de pellets de PVC?
Os perfis de composto de pellets de PVC são configurados como projetos de extrusão monorosca para perfis de trilho, guia, elétricos e de interior, e não como linhas de perfis de janela ou porta de pó de PVC.
A calibração livre ou a vácuo é selecionada conforme a geometria do perfil, enquanto perfis brilhantes de trilho e guia podem exigir polimento cuidadoso da matriz, suporte de resfriamento, controle de contato da tracionadora e manuseio a jusante atento a riscos.
04 Como os perfis flexíveis de TPU são tratados durante a extrusão?
Os perfis flexíveis de TPU são tratados com controle de umidade, plastificação suave e contato de baixo atrito a jusante porque o TPU é sensível a bolhas, marcas de arrasto e deformação.
Para classes flexíveis de TPU, a linha pode usar superfícies de calibração antiaderentes, tracionadora soft-touch e corte sem cavaco para reduzir marcas de superfície e distorção do perfil durante a tração e o corte.
05 Como os perfis de PP e PE controlam a retração e o empenamento?
Os perfis de PP e PE controlam a retração e o empenamento por meio da compensação na matriz, de caminhos de resfriamento mais longos, de cobertura de resfriamento estável e da pressão da tracionadora compatível com o formato do perfil.
Como PP e PE são materiais semicristalinos com retração pós-resfriamento, a linha é configurada para reduzir gradientes de temperatura, desvio dimensional e marcação de superfície durante a produção contínua.
06 Como os perfis de ABS mantêm o brilho e a resistência ao impacto?
Os perfis de ABS mantêm o brilho e a resistência ao impacto por meio da homogeneidade do fundido, do controle preciso de temperatura, da geometria de parafuso adequada e da secagem quando a resina ou o requisito de superfície a exigir.
Um secador desumidificador pode ajudar a reduzir riscos prateados ou marcas de escorrimento pela umidade, enquanto o cisalhamento controlado ajuda a evitar a degradação da fase de borracha butadieno que confere ao ABS sua resistência ao impacto.
07 Quais informações são necessárias antes da cotação?
Antes da cotação, a Jinxin precisa de um desenho do perfil ou foto da amostra, classe de resina, tamanho do perfil, espessura de parede, tolerância, requisito de superfície, velocidade da linha ou meta de produção diária, se disponível, comprimento de corte, requisito de embalagem e tensão da fábrica.
Coextrusão, endireitamento, proteção por filme, água de resfriamento e limites de layout também devem ser informados quando afetarem a configuração final da linha.
Solicitação de cotação
Solicite uma cotação de linha de extrusão de perfis plásticos de precisão
Conte-nos o que deseja produzir e as informações que já tem. Podemos definir juntos as especificações restantes. Você também pode enviar um e-mail para sales@jfextruder.com com seu desenho, foto da amostra e notas do projeto.
Informações úteis para configurar a linha (opcional)
- Desenho do perfil ou foto da amostra
- Classe de resina (PP, PE, ABS, TPU ou composto de pellets de PVC)
- Tamanho do perfil, espessura de parede e tolerância
- Requisito e acabamento de superfície
- Velocidade da linha ou meta de produção diária, se disponível
- Comprimento de corte e requisito de embalagem
- Necessidade de coextrusão, endireitamento ou proteção por filme
- Tensão da fábrica, água de resfriamento e limite de layout
Desenhos personalizados são usados apenas para revisão de configuração e cotação.